产品详情 Contents
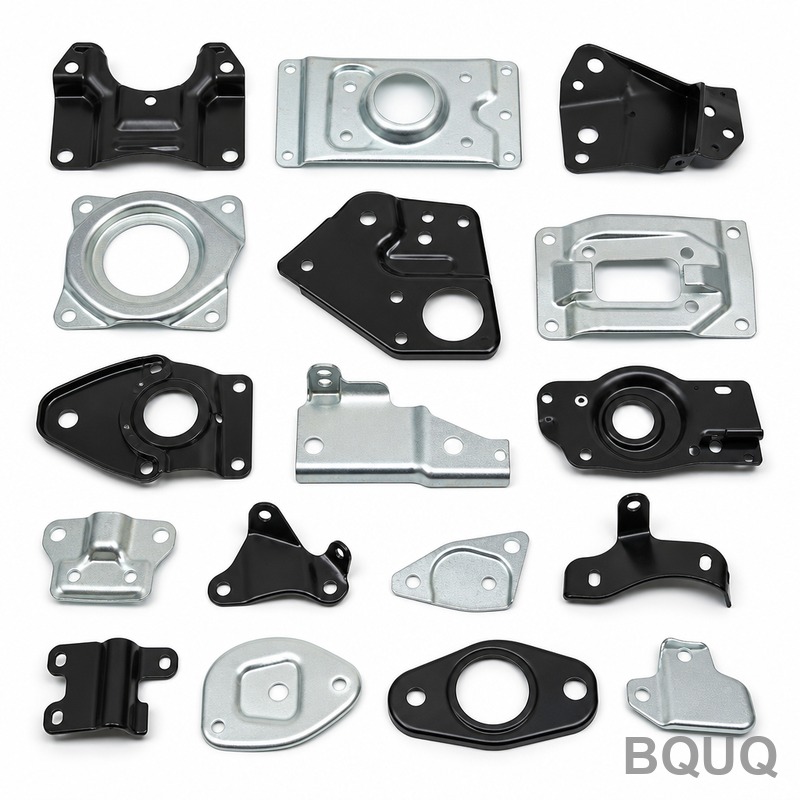
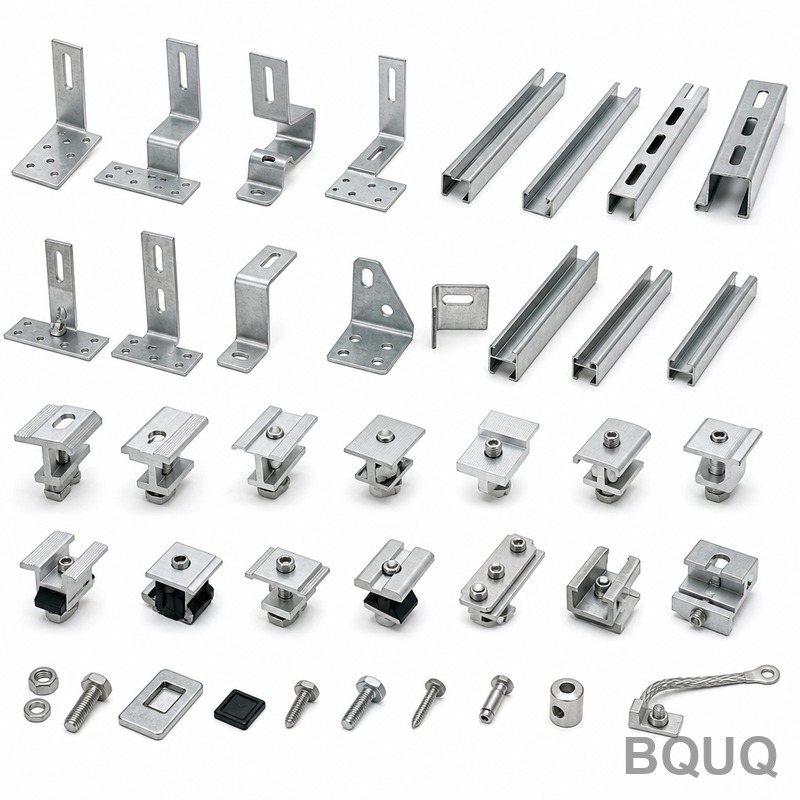
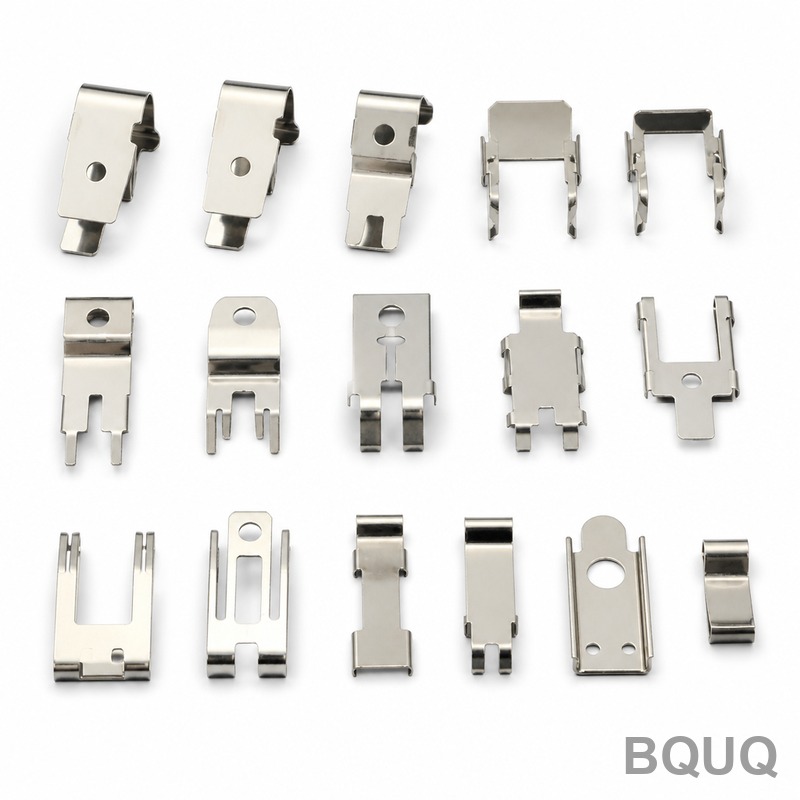
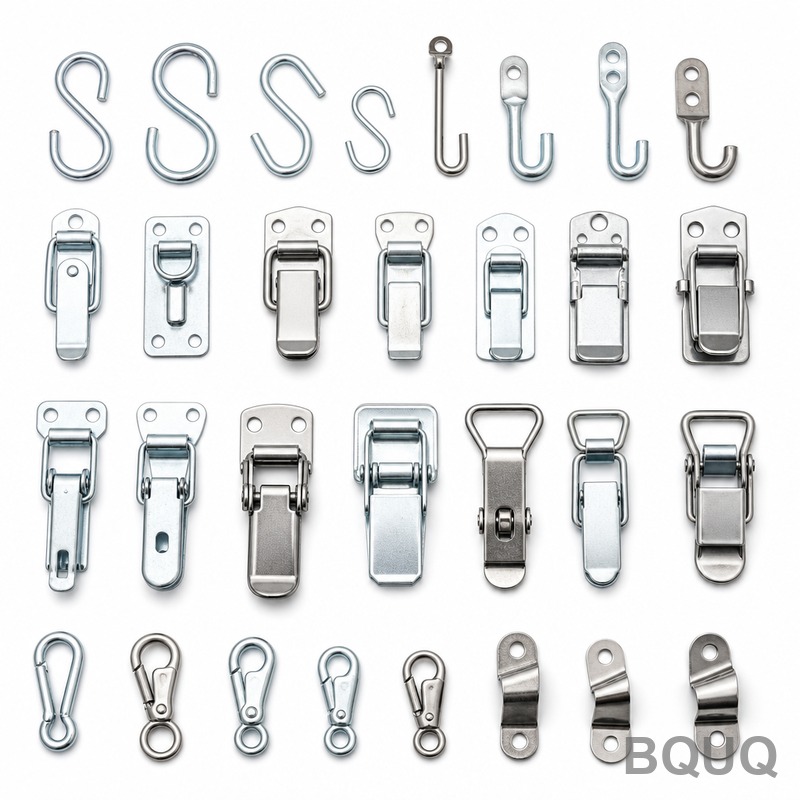
这是我们推出的冲压汽车安装板与法兰系列——一组精密冲压零件,用于将传感器、支架、ECU外壳和流体管线接头直接安装到车辆底盘或发动机缸体上。我们确保平面度在0.08mm以内,孔间公差为±0.05mm,硬度范围根据材料不同为25–45 HRC,全部在东莞工厂生产,标准交期15天,无起订量要求。
为什么大批量安装板选择冲压优于机加工 如果您需要5,000件或50,000件安装板,冲压比CNC铣削更快、更经济。我们的级进模一次完成成品板材——顺序进行下料、冲孔、压印和折弯。单件节拍时间为3–8秒,视尺寸而定。与机加工相比,冲压在大批量生产时可降低单件成本40–60%,同时在关键孔位上保持相同的±0.05mm位置公差。对于500件以下的原型或小批量生产,我们推荐CNC加工——但量产时,本系列是您的成本杠杆。
碰撞安全安装的材料选择与热处理 汽车安装板必须承受振动、腐蚀和冲击。我们常备四种材料系列:SPCC冷轧钢(冲压态硬度25–30 HRC)、SPFH590高强度钢(35–40 HRC)、SUS304不锈钢(用于易腐蚀的底盘安装件)以及5052铝合金(用于轻量化支架)。对于密封面与垫片配合的高磨损应用,我们仅对密封表面进行感应淬火至45 HRC,其余部分保持韧性。所有材料均附带可追溯至炉号的材料证书。
孔位精度:螺栓直接安装与返工重做的区别 孔位偏移的安装板会导致螺纹滑牙或支架松动异响。我们通过精密磨削模具和模内导正销,将孔间中心距控制在±0.05mm以内。对于关键孔位——如带12mm螺栓的四孔发动机支架——我们保证与您的配合零件图纸完全匹配。我们的模具维护计划每10,000次冲程检查一次冲头磨损,并在公差漂移超过0.02mm之前进行重新研磨。您拿到的是经图纸验证的零件,而非“差不多就行”的零件。
表面光洁度与边缘状态:无毛刺,无泄漏 安装板上的毛刺会划伤装配线上的手套,并导致法兰密封失效。我们对每个冲压边缘进行去毛刺处理,最大毛刺高度控制在0.05mm,根据零件几何形状选用振动光饰机或高速刷光站。密封面表面光洁度保持在Ra 1.6µm,非关键表面为Ra 3.2µm。对于与橡胶垫片配合的法兰,我们增加一道压印工序,形成光滑平整的微观表面——每件首件及生产过程中每500件使用轮廓仪进行验证。
每次发货前检验:CMM、硬度与平面度报告 每批冲压安装板均附带完整检验报告发货。我们使用蔡司CMM检查每批5件样品的孔位和孔径,使用洛氏硬度计测试每批3件样品,并使用带塞尺的平台检查10%批量的平面度。如任何样品不合格,整批产品将被隔离并重新分选。您还将获得材料证书和模具磨损记录——让您清楚了解所收到的产品。这不是随机的QC抽检,而是有文件记录的可放行流程。
规格参数 数值/范围 可选材料 SPCC、SPFH590、SUS304、5052铝合金 厚度范围 0.8mm – 6.0mm 零件尺寸范围 20mm x 20mm 至 300mm x 300mm 硬度(冲压态) 25 – 30 HRC(钢),35 – 40 HRC(SPFH590) 感应淬火硬度 最高45 HRC(仅限指定区域) 孔间公差 ±0.05mm 平面度 100mm长度内最大0.08mm 表面光洁度(密封面) Ra 1.6µm 表面光洁度(非关键面) Ra 3.2µm 最大毛刺高度 0.05mm 标准交期 模具确认后15天 起订量 无起订量(原型单件可做,量产500件起)
模具设计与模具所有权:您的零件,您的知识产权 我们在厂内使用D2工具钢制造冲头、硬质合金制造耐磨镶件,自行构建级进模。模具寿命为500,000至2,000,000次冲程,视材料厚度而定。您拥有模具设计所有权——实体模具存放在我们东莞工厂,但CAD文件和知识产权归您所有。如果您日后更换供应商,可获取完整的模具图纸。对于新零件,我们可在5个工作日内根据您的3D模型完成模具设计,并在10天内产出首件。这是零要挟的精密制造。
法兰套件的定价逻辑与批量折扣 冲压件定价取决于材料厚度、零件尺寸和年需求量。以典型的100mm x 80mm、2mm厚SPCC板材为例,单件价格从500件时的$1.80降至10,000件时的$0.65。包含多个冲压件的法兰套件(如安装板加独立密封法兰)可享受8%的组合批量折扣。我们报实价——除非您要求,否则不含隐藏的模具摊销费用。将您的图纸发送给我们,我们将在12小时内返回单件价格、模具费用和交期明细。
你们有最低起订量要求吗? 无起订量——我们接受单件原型用于装配测试,然后使用同一套模具扩展到500件或50,000件。
你们可以定制孔位或增加法兰折弯吗? 可以,本系列每个零件均为定制——我们直接根据您的CAD文件调整孔径、位置、折弯角度和法兰高度,标准修改不收取额外设计费。
大批量冲压生产中如何保证质量? 我们使用模内传感器,在冲头断裂时自动停机,同时每批5件进行CMM验证,每批10%进行全数毛刺高度检查——全部记录在您的发货报告中。
新型冲压安装板的交期是多久? 模具设计批准后10天内出首件,此后生产交期为15天——如果可以使用现有模具系列,时间更快。
在最终确定材料选择之前,请查阅我们的CNC刀具选择指南 ——其中说明了不同刀具涂层如何影响需要二次加工的冲压件的边缘质量。对于紧公差孔位,我们的CNC加工公差指南 阐明了±0.05mm在生产中的实际含义。这两篇文章都是为工程师撰写的,而非销售人员。
12小时内获取实价报价。将您的图纸发送至sc@bquq.com,或通过WhatsApp联系+86 13713157787。我们将确认材料、价格、模具费用和交期——不玩虚的,没有“预估”数字。这是中国制造的精密制造,无起订量,品质保证。立即发送您的图纸。
相关产品 参数 参数 能力 材料 SPCC、SGCC、SUS301/304/316、黄铜、铜、铍铜、磷青铜 工艺 级进模冲压、精冲、深拉深、折弯、攻丝 公差 ±0.01mm标准,±0.005mm可按要求 表面处理 镀锌、镀镍、镀锡、镀金、粉末喷涂、钝化、阳极氧化 模具尺寸 最大1200 x 800 mm,16-250吨冲床 厚度 0.05 - 6.0 mm板材,线材0.1 - 8.0 mm 打样 7-15天模具制作,样品无最小起订量 检测 每批次全检报告,CMM和三坐标光学测量