产品详情 Contents
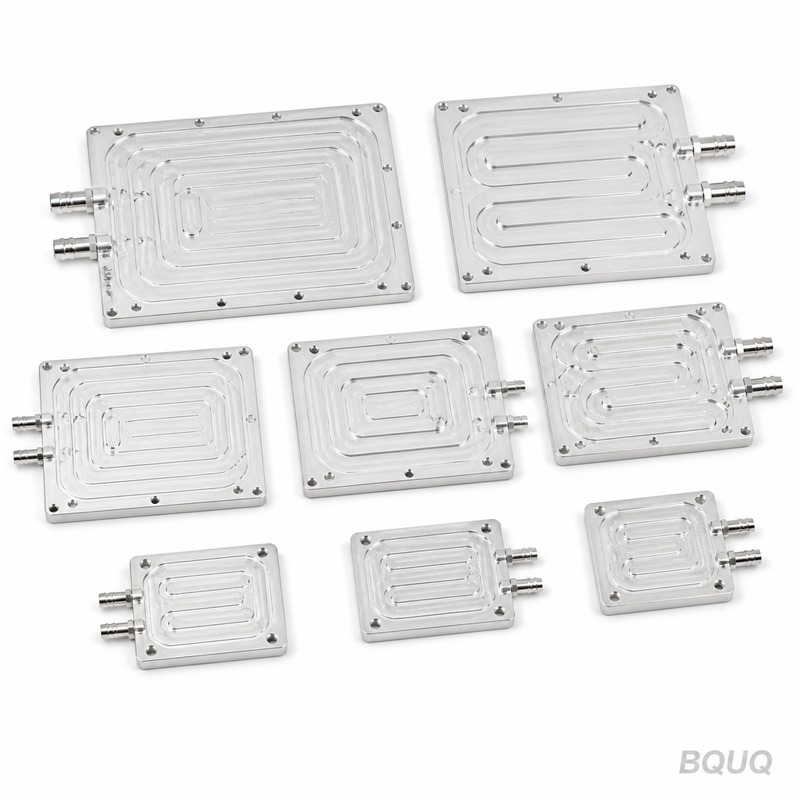
铝制冷板液冷单元是一种铣削加工的铝制底座,内部带有密封通道,可将冷却液直接引导至IGBT、激光二极管或电池模组下方。我们将板材整体加工至平面度0.02 mm,并将通道深度公差控制在±0.05 mm以内,从而确保导热界面材料均匀受压,与标准挤压散热器相比,结温可降低15–20°C。每块冷板均在我们在东莞的20年工厂中经CNC加工,并在发货前以1.0 MPa压力测试30分钟。
为什么通道深度公差±0.05 mm对冷却液流动至关重要 冷却液会沿阻力最小的路径流动。如果一条通道比相邻通道深0.1 mm,流量就会分配不均,芯片下方的热点区域仍然无法有效散热。我们在4轴CNC铣床上通过一次装夹完成所有通道的加工。这种单次装夹固定了板材的基准,使整个表面的通道深度偏差保持在±0.05 mm以内。您将获得均匀的湍流效果,以及在6 L/min流量下0.2–0.3 bar的可预测压降,让您的泵选型计算变得简单。
我们用于冷板加工的材料:6061-T6与5052 我们常备两种铝合金。6061-T6是我们的默认选择:硬度95 HBW,屈服强度276 MPa,易于阳极氧化。适用于厚度超过10 mm、对结构刚性有要求的板材。5052-H32较软但耐腐蚀性更强,非常适合使用乙二醇混合液的海事或汽车冷却回路。两种材料均附带钢厂材质证明,我们对每批来料进行硬度抽检。如果您的设计需要铜基底层或镀镍不锈钢嵌件,我们可以在CNC加工后进行钎焊——请告知您的冷却液化学成分,我们将为您推荐合适的材料组合。
冷却液通道密封:O型圈槽与垫片密封面 冷板泄漏通常发生在垫片接头处,而非铝材本身。我们按照AS 568A标准尺寸加工O型圈槽,槽底和侧壁的表面粗糙度为Ra 0.8 µm。O型圈槽周围的密封面平面度控制在0.02 mm以内,确保70 Shore A的FKM O型圈压缩量精确达到25%——这是1.0 MPa静态密封的推荐压缩率。我们不对这些表面进行滚光或去毛刺处理。滚光会使O型圈槽的锐边变圆,从而降低O型圈的抓紧力。每块冷板均使用粗糙度仪检测,检测报告随货附在包装箱中。
每次发货前的压力测试与渗透探伤检测 我们对每块冷板进行逐一测试,而非抽样检测。首先,我们封堵所有端口,用干燥空气将通道加压至1.0 MPa。冷板必须保持该压力30分钟且无任何压降。然后,我们对所有焊缝和钎焊接头进行渗透探伤检测——如果出现红色渗透剂,则该零件判定为不合格。测试完成后,我们用5%硝酸溶液冲洗内部通道以去除氧化残留物,然后用过滤空气干燥。您将收到附带批次号和操作员盖章的测试证书。对于超过500件的批量订单,我们会额外进行氦检漏测试,检测仪校准至1x10⁻⁶ mbar·L/s。
表面处理选项:导热界面Ra 0.4 µm,冷却液通道Ra 0.8 µm 与热源接触的表面需要足够光滑,以尽量减少与导热硅脂之间的空气间隙。我们标准将该面加工至Ra 0.4 µm(16微英寸)。内部通道壁只需Ra 0.8 µm——更光滑只会增加加工成本,而不会改善传热效果。如果您使用相变材料(PCM)而非导热硅脂,我们可以将接触面研磨至Ra 0.2 µm。研磨会增加24小时的交期,但可将热阻再降低0.02°C·cm²/W。除非您特别要求,否则我们不会在接触面施加涂层——阳极氧化会增加5 µm的氧化层,该氧化层会起到隔热作用。
原型及批量订单的交期与无最小起订量政策 原型冷板在7个工作日内完成加工,包括压力测试。100–500件的批量订单在15个工作日内发货。我们没有最小起订量——订购1件原型或5,000件,单价差异保持在15%以内,因为我们的CNC装夹时间相同。以标准200 mm x 100 mm x 20 mm冷板为例,10件时单价为85美元FOB深圳;500件时降至48美元。该价格包含O型圈槽、两个G1/4螺纹端口和压力测试证书。标准端口尺寸不收取模具费。
我们加工的端口类型与接头:G1/4、NPT、SAE和倒钩式 您无需单独的接头适配器。我们直接将端口加工在铝板上。对于G1/4和NPT螺纹,我们使用螺纹铣刀加工出全牙形螺纹,中径公差为6H。对于SAE O型圈凸台(ORB)端口,我们将凸台面加工至Ra 0.8 µm,并加工出用于安装背垫圈的凹槽。用于硅胶管的倒钩式端口采用单点成型刀具切削,形成平滑的斜面,不会从内部割伤软管。如果您不确定该选用哪种端口,我们博客上的CNC刀具选择指南介绍了我们为每种端口类型使用的螺纹铣刀几何形状。
大型板材(最大600 mm x 400 mm)的平面度控制方法 大型板材在单侧不均匀去除材料时容易发生翘曲。我们通过交替加工工序来控制这一问题:先加工通道面,然后翻转板材加工接触面,再翻回完成通道深度精加工。这种均衡的材料去除方式可防止6061-T6的残余应力导致板材弯曲。加工完成后,我们对所有长度超过300 mm的冷板进行去应力处理,在180°C下烘烤4小时,然后从接触面精加工掉最后0.1 mm。最终平面度在大理石检测平台上用千分表测量——总指示读数超过0.02 mm的一律判定为不合格。
我们用于尺寸和热性能验证的检测设备 我们的三坐标测量机(CMM)检测所有端口位置和螺纹位置,精度达±0.01 mm。表面粗糙度仪验证接触面和通道壁的Ra值。对于热性能验证,我们搭建了一个测试台,配备50W cartridge加热器和安装在接触面上的热电偶。我们以25°C和4 L/min的冷却液运行测试,测量稳态温升。一块合格的冷板在50W功率下温升应低于15°C。对于价值超过200美元的冷板,我们会附上热测试报告。关于我们执行的全部尺寸检测项目,请参阅我们的CNC加工公差指南,其中详细说明了图纸上每个GD&T符号的含义。
规格参数 数值 材料 6061-T6或5052-H32铝 最大板材尺寸 600 mm x 400 mm x 100 mm厚 硬度(加工态) 95 HBW(6061-T6) 接触面平面度 0.02 mm TIR 通道深度公差 ±0.05 mm 接触面表面粗糙度 Ra 0.4 µm(可选研磨至Ra 0.2 µm) 通道壁表面粗糙度 Ra 0.8 µm 端口螺纹 G1/4、NPT、SAE ORB、倒钩式 压力测试 1.0 MPa,30分钟,零压降 原型交期 7个工作日 批量交期(100–500件) 15个工作日 最小起订量 无最小起订量(接受1件) 原产地 中国制造(东莞工厂)
定制铝制冷板的最小起订量是多少? 无最小起订量——我们可以为您加工单件原型,500件时单价仅下降15%,因此您可以在不承担批量库存风险的情况下验证设计。
你们能根据我的2D图纸或3D STEP文件加工冷板吗? 可以,请将STEP文件和包含端口位置及扭矩规格的PDF图纸发送给我们,我们将在24小时内确认通道深度和O型圈尺寸。
你们如何确保批量生产中的冷板不会泄漏? 每块冷板均单独进行1.0 MPa、30分钟的压力测试,要求零压降;对于超过500件的订单,我们额外进行1x10⁻⁶ mbar·L/s的氦检漏测试。
200件批量订单的典型交期是多久? 200件订单的交期为15个工作日,包括加工、压力测试和表面处理,之后空运至您手中需3–5天。
12小时内获得确定报价。 将您的图纸(STEP、IGES或PDF)发送至sc@bquq.com 或通过WhatsApp联系+86 13713157787 。我们将回复单价、交期,如果发现可降低成本的方案,还会附上DFM(可制造性设计)建议。无最小起订量,标准端口不收取模具费。
相关产品 参数 参数 能力 材料 AL6063/6061/5052,纯铜C1100,铜铝复合 工艺 挤压、CNC加工、铲齿、锻造、压铸、冲压翅片 翅片类型 挤压翅片、针翅、铲齿翅片、折叠翅片、粘合翅片、热管、均温板 表面处理 黑色阳极氧化、本色阳极氧化、镀镍、粉末喷涂 尺寸范围 最大1500 x 400 x 300 mm 热测试 每批次提供热阻和散热数据 打样 5-7天,样品无最小起订量 检验 三坐标测量仪、热阻测试仪,每批次提供完整报告