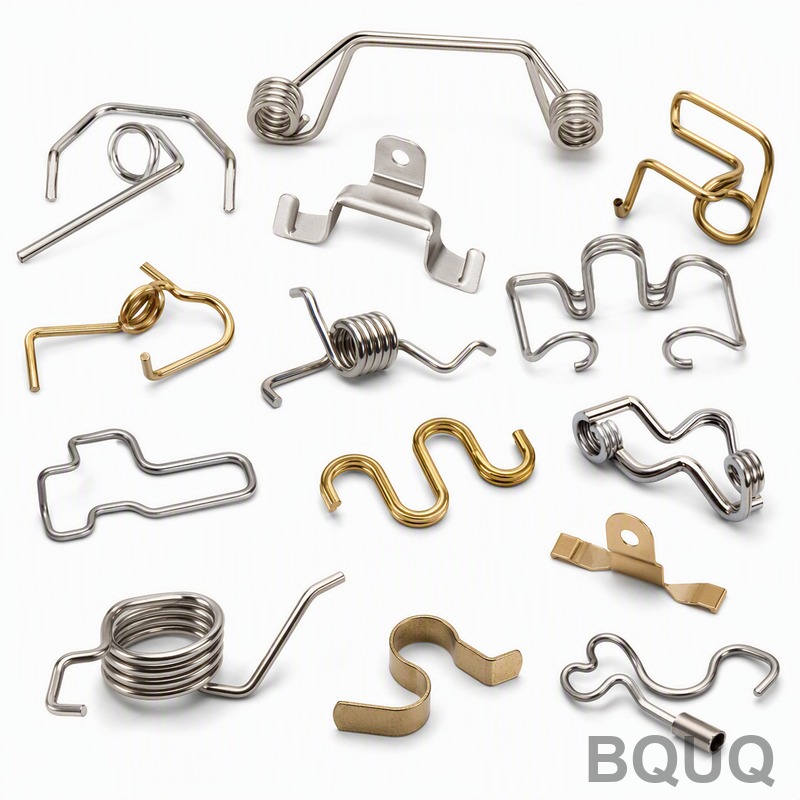
传感器插座线成型弹簧:302不锈钢,0.5mm,±0.05mm
传感器插座触点正是电气可靠性与机械精密性交汇之处。该零件是一个三维成型的线夹:它必须弹入插座内的位置,对传感器插针提供一致的法向力,并在设备的整个寿命期内经受一次又一次的插拔而保持性能。如果成型几何形状发生漂移或接触力分散,症状就是信号间歇性中断——这是现场故障中最难诊断、代价最高的一种。
项目背景与挑战
客户是一家欧洲工业传感器制造商,产品用于工厂自动化和过程监控。其传感器系列在连接插座内使用一个小型线成型接触弹簧来夹持配对插针。该设计要求一根0.5mm的线材同时满足两点:几何精度足以将触点精确定位在插座设计师预期的位置,以及弹簧力足够稳定,以保证数十万个插座的低接触电阻。
他们之前的供应商恰恰在这两方面遇到了困难。关键折弯位置的三维成型公差设定为±0.05mm——远高于一般线成型弯曲能轻松达到的水平——并且批次间出现形状漂移,导致接触点移动并改变插入手感。更糟糕的是,零件间的接触力变化远超出插座设计所假设的±5%一致性,导致插座在装配时测试正常,但在现场经历温度循环后出现间歇性读数。
问题还涉及表面处理。线材的切断端靠近接触区域,任何毛刺都可能划伤插针镀层或向插座内脱落碎屑。因此客户指定了去毛刺加镀镍,期望镀层能保持接触电阻低且稳定,而不仅仅是外观上的防腐蚀保护。月产量在20万到80万件之间,涵盖多个插座变体,这意味着工艺必须在频繁换型中保持控制而不失控。
在接触BQUQ之前,客户曾考虑将插座重新设计为使用冲压接触片。这条路线需要为新模具和更长的认证周期,而产品系列已在量产中。线成型路线值得再尝试一次,因为它保留了现有的插座设计,前提是这两个公差能在量产中真正保持——这成为整个项目的验收测试。
BQUQ工艺解决方案
BQUQ将问题分解为三个受控步骤:保持三维几何形状,完成零件使接触区域保持清洁,并将力作为首要特性而非弯曲的副产品来测量。
CNC三维线成型与工装
触点在CNC线成型设备上由0.5mm的302不锈钢线材成型——该材料和直径完全在BQUQ的弹簧线材范围0.2-3mm之内。为每个弯曲顺序制造了专用工装,关键折弯位置在光学投影仪上对照±0.05mm公差进行验证,在运行开始时、运行期间间隔和结束时进行抽样。由于302线材有轻微回弹,工装在开发过程中经过迭代补偿,直到成型几何形状落在公差带中心,而不仅仅是落在公差带内。
去毛刺与镀镍
成型和切断后,每个零件都经过去毛刺,以消除尖锐的尾端边缘和任何可能损坏插针镀层或产生松散颗粒的毛刺。然后进行镀镍,控制厚度以实现耐磨性和稳定的接触电阻。每个镀层批次的样品都检查涂层厚度,并在镀前和镀后测量接触电阻,以确认表面处理有助于而非损害插座的电气性能。
接触力一致性控制
接触力使用测力计按照与批量相关的抽样计划进行测量,±5%的一致性要求被视为主要放行标准——几何形状完美但力不足的插座即为不合格品。力数据在SPC下按每次运行绘制图表,当程序在插座变体之间切换时,新设置运行的前几个小时在加严抽样下进行,直到分布重新居中。这正是该零件能够在月产量20万至80万件之间切换变体而不使力分散重新出现的原因。
三维线成型是该零件获得其公差带的关键。每个弯曲都根据按线材批次测量的回弹进行编程补偿,因为来自不同工厂的302不锈钢在成型后的松弛程度不同。首件对照3D模型进行扫描,每当线材供应商或批次变更时,成型夹具都会重新认证。接触力由弯曲角度和支腿长度设定,而非在装配时调整,因此±5%的力窗口在成型时保持,而不是事后修补。成型后,零件在振动光饰中去毛刺,使线端圆化而不压扁,然后镀镍以在湿度循环中保持接触电阻稳定。
关键规格
| 项目 | 规格 |
|---|---|
| 材料 | 302不锈钢弹簧线 |
| 线径 | 0.5mm |
| 三维成型公差 | 关键折弯位置±0.05mm |
| 接触力一致性 | ±5%,每批SPC监控 |
| 表面处理 | 去毛刺,镀镍 |
| 产量 | 20万-80万件/月,涵盖插座变体 |
| 检验 | 光学投影仪布局,测力计抽样,CPK≥1.33,ISO9001:2015 |
| 交付 | 样品3-7天;首批12-20天 |
质量控制与交付
每个新设置都从首件批准开始:在光学投影仪上对所有折弯位置进行全面布局,在统计上有意义的样本上进行力测试,镀层厚度,以及对照客户限值的接触电阻检查。在批量生产中,几何形状和力是两个SPC特性,均以CPK≥1.33进行跟踪,每批货物都附有ISO9001:2015质量体系下的检验报告。每个批次的保留样品都存档,以便任何现场问题都能对照实际零件而非记忆来回答。
结果:±0.05mm的成型公差和±5%的力一致性在认证期间均得到证明,并在生产中保持。此后,客户已将同一传感器系列的另外两个插座变体转移到BQUQ,并且归因于插座接触的现场投诉——项目的最初驱动因素——未再发生。
换型纪律值得作为结果的一部分提及。由于多个插座变体共享相同的线径,工装组按变体存储和标识,每次换型后都进行上述加严抽样窗口。该程序将过去项目中最危险的时刻——变体之间的切换——转变为以小时计量的常规事件。
相关产品与资源
如需其他成型弹簧形式,请浏览定制扭转弹簧和钢制扭转弹簧系列。
要了解更多关于BQUQ背后这些零件的工程和质量组织,请访问关于BQUQ。
常见问题
三维线成型能达到多高的精度?
对于该零件,关键折弯位置保持在±0.05mm,在每次运行的指定点通过光学投影仪验证。精度来自于在开发过程中补偿工装的回弹,然后锁定设置,并在每次变体换型后加严抽样。
你们能成型哪些线径和材料?
线径从0.2mm到3mm,材料包括302/304不锈钢、65Mn、琴钢丝和磷青铜,涵盖扭转弹簧、螺旋弹簧和三维线成型。本项目的0.5mm 302不锈钢线材是常规尺寸,回弹特性明确。
你们如何保持批次间接触力一致?
力被视为主要放行标准,公差能力为±3-5%。样品使用测力计按照与批量相关的抽样计划进行测量,在SPC下绘制图表,发货前要求力的CPK≥1.33——因此一致性是用数据证明的,而非假设的。
镀镍在这里的实际作用是什么?
两个作用:保护302不锈钢触点在工业环境中免受腐蚀,并在插座寿命期内保持接触电阻低且稳定。零件在镀前进行去毛刺,因此没有毛刺划伤配对插针,镀层批次在放行前检查厚度和电阻。