
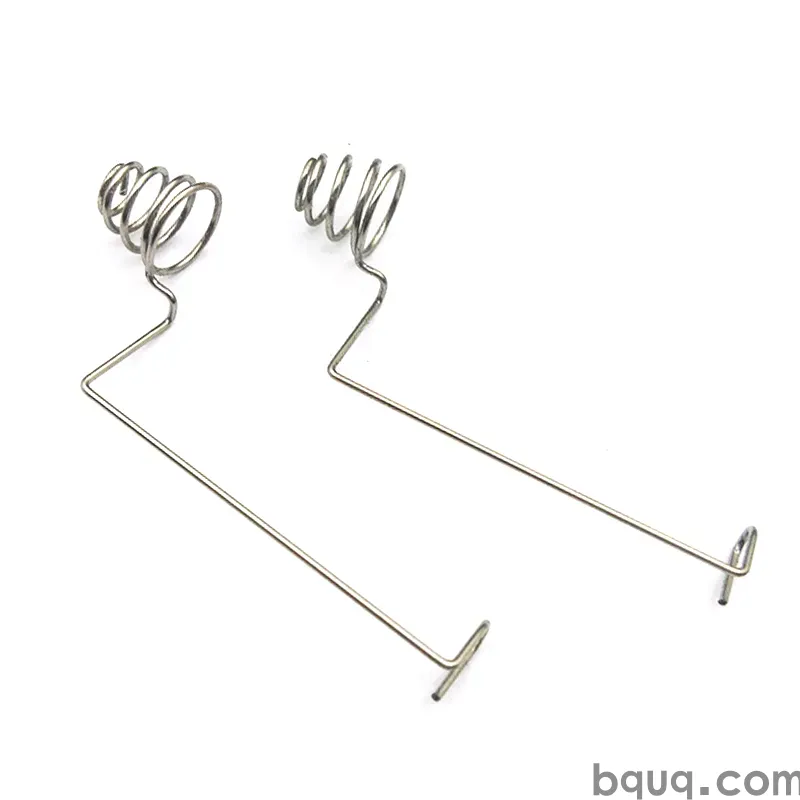
冲压保险丝座与夹子:设计与合规
简短回答:一个合规的冲压保险丝座由三件事定义——合适的铜合金、在整个温度范围内保持在保险丝插片公差带内的接触力,以及有文件记录的尺寸控制。在实践中,6.3 mm 插片夹子应保持约 8–20 N 的插入力和 4–12 N 的保持力,接触电阻通常低于 5 mΩ。BQUQ 在东莞使用级进模冲压这些零件,成形特征公差为 ±0.05 mm,关键 CNC 加工细节公差为 ±0.005 mm,12 个工作小时内报价,并采用灵活 MOQ,以便您在大规模开模前验证设计。
保险丝座看起来简单。其实不然。保险丝夹同时是弹簧、载流导体和安全装置,并且必须在数千次热循环后仍能正常工作。保险丝座中的大多数现场故障不是“保险丝熔断”——而是夹子松动、接触电阻上升,以及热量缓慢使弹簧退火失去弹性。
本文介绍冲压保险丝座和夹子的关键设计决策、开模前需要梳理的合规要求,以及使良好设计在生产中保持稳定的过程控制。
冲压保险丝座实际起什么作用?
冲压保险丝座同时执行四项任务:
1. 机械定位保险丝,使插片或管式保险丝处于可重复的位置。
2. 通过弹簧几何结构施加接触力——通常是带有两个或四个接触指的成形夹子。
3. 以低电阻和低自热承载额定电流。
4. 承受故障电流足够长时间,使保险丝清除故障而保险丝座不焊接、不拉弧或不失去弹簧性能。
第三和第四项任务正是冲压设计变得有趣的地方。在台架上测量良好的夹子,一旦焊接到 PCB、灌封在壳体中,或在 -40 °C 至 +125 °C 之间循环,仍可能漂移出规格。
插片夹子 vs. 管式夹子 vs. 螺栓固定式保险丝座
三个常见系列表现不同:
| 系列 | 典型保险丝 | 接触方式 | 设计重点 |
|---|---|---|---|
| 插片夹子(PCB 或面板) | ATO/ATC、mini、maxi | 双指成形夹子,0.8–1.2 mm 料厚 | 插入/保持力、可焊性 |
| 管式夹子 | 5×20 mm、6.3×32 mm | 环形或 U 形夹子,0.4–0.8 mm 料厚 | 弹簧刚度、轴向对齐 |
| 螺栓固定式 / 母线保险丝座 | 大电流条形保险丝 | 冲压端子 + 螺栓连接 | 横截面、扭矩、镀层 |
插片夹子主导汽车和家电应用。管式夹子主导电子和仪器仪表。螺栓固定式保险丝座是另一类问题——更接近母线设计而非弹簧设计。
保险丝夹子应使用哪种铜合金?
材料选择是影响最大的单一决策。您需要平衡导电率、弹簧回火、应力松弛和成本。
| 合金 | 导电率(% IACS) | 典型回火 | 备注 |
|---|---|---|---|
| C26000 黄铜 | ~28% | H02/H04 | 便宜、易冲压、中等弹性;注意 100 °C 以上的应力松弛 |
| C26800 / C27000 黄铜 | ~27% | H02/H04 | 与 C26000 类似,成形性良好 |
| 磷青铜 C51000 | ~15% | H04/H08 | 弹性优异、疲劳寿命好,常用于夹子 |
| 磷青铜 C52100 | ~13% | H04/H08 | 锡含量更高,弹性和耐腐蚀性更好 |
| 铍铜 C17200 | ~22% | TM00–TM04 | 导电率和弹性最佳组合;成本和供应交期更高 |
| C70250 / C19010(高性能铜合金) | 40–60% | 多种 | 用于电流密度高且空间紧张的应用 |
对于大多数 30 A 以下的 6.3 mm 插片夹子,H04 或 H08 状态的磷青铜 C51000 是主力材料。如果环境温度高且电流大,应改用铍铜或高性能铜合金——不是因为黄铜“不好”,而是因为黄铜在持续热负载下更快失去弹簧力。
两条能挽救项目的规则:
- 不要为持续高于 100 °C 的夹子指定黄铜。应力松弛不是制造缺陷;它是材料特性。
- 镀层要与配合插片匹配。锡对锡可以且便宜。锡对金在潮湿环境中存在腐蚀风险。镀银可降低接触电阻,但会变色,需要明确的清洁和包装规范。
如何设定接触力和插入力目标?
接触力是决定保险丝座通过或失败的关键数值。太低则接触电阻上升,导致局部发热,进一步使弹簧松弛——典型的熱失控循环。太高则用户无法插入保险丝,或插片在第一次插入时使夹子变形。
6.3 mm 插片夹子的典型指示性目标:
- 插入力:每个插片 8–20 N(手动插入的消费类零件较低,汽车类较高)
- 保持 / 拔出力:每个插片 4–12 N
- 接触电阻:额定电流下通常 < 5 mΩ,以夹子-插片界面压降测量
- 接触法向力:每个接触指通常 3–10 N,取决于接触指数量
这些是起点,不是普遍定律。正确的目标来自产品设计所依据的保险丝标准、额定电流和环境温度曲线。
为什么插入力和保持力不是同一个数值
成形夹子是一个悬臂弹簧。插入力包括导入斜面上的摩擦力加上打开接触指所需的力。保持力是插片就位后夹持插片的弹簧力。如果几何形状错误——例如长导入斜面配浅座——夹子可能插入舒适但保持力弱。
这就是为什么冲压端子拔出力测试应纳入设计验证计划,而不仅仅是来料检验。将插片拔出 10 次,测量第 1、5 和 10 次循环的力。如果力下降超过约 15–20%,则几何形状或材料处于边缘状态。
设计弹簧几何形状
双指插片夹子的实用几何规则:
- 指长:更长的指提供更低的弹簧刚度和更大的行程,但占用更多板面积,且在处理过程中更容易损坏。
- 指宽和料厚:这些决定弹簧刚度。从 0.6 mm 增加到 0.8 mm 磷青铜,在相同挠度下力大约翻倍。
- 导入倒角:通常 15–30°。太陡则插入力激增;太浅则插片错位。
- 过行程限位:一个成形特征,防止插入过程中接触指被弯曲超过屈服点。这是首轮设计中最常被遗漏的细节之一。
- 防旋转特征:凸耳、凹点或成形台肩,将夹子锁定在壳体或 PCB 封装中。
如果夹子将在级进模上生产,接触指几何形状还必须可冲压——无倒扣,圆角不小于约料厚的一半,并有足够的载体材料保持料带稳定。早期做出的级进模料带排样决策将决定您优雅的弹簧几何形状能否高速制造。
冲压实际能保持什么公差?
冲压保险丝座是混合公差零件。有些特征由外观或间隙驱动;其他特征直接控制接触力。
| 特征 | 典型可达公差 | 为什么重要 |
|---|---|---|
| 落料轮廓 / 载体特征 | ±0.10 mm | 一般配合,非功能 |
| 成形弯曲位置 | ±0.10 mm | 将夹子定位在壳体中 |
| 成形特征高度(指间隙) | ±0.05 mm | 直接决定接触力 |
| 孔到孔间距 | ±0.05 mm | PCB 或壳体对齐 |
| 关键加工细节(如需要) | ±0.005 mm | 同一工厂内的 CNC 精加工特征 |
| 毛刺高度 | 通常 ≤ 0.05 mm,可按要求更严 | 安全和介电间隙 |
指间隙是实际驱动力变化的公差。0.6 mm 厚接触指上的 ±0.05 mm 间隙公差仍可能产生显著的力分布,这就是为什么好的夹子设计在控制计划中包含力测试,而不是仅依赖尺寸检验。
要深入了解冲压特征的现实公差,请参阅高精度冲压公差。
冲压保险丝座适用哪些合规要求?
合规不是一份文件。它是一叠要求,具体取决于产品销售地和安装用途。
产品安全标准
保险丝座通常作为更大组件的部件进行评估,但保险丝座本身常按以下标准测试:
- IEC 60127 系列——微型保险丝和保险丝座,涵盖管式保险丝座的尺寸互换性、温升和介电强度。
- UL 4248——保险丝座,涵盖额定值、温升和机械耐久性。
- UL 512——用于北美应用的特定保险丝座结构。
- IEC/EN 60335 / 62368——最终产品标准,对安装后的保险丝座施加爬电距离、电气间隙和温升限制。
客户的最终产品标准是最终决定性的。在最终确定夹子轮廓前,索取爬电距离和电气间隙表以及温升限制——这比重新开模便宜得多。
材料和环境合规
- RoHS / REACH——合金、镀层以及任何润滑剂或防变色涂层的声明。
- 无卤——封闭式电子产品中越来越多要求;影响镀层和涂层选择。
- 阻燃性——金属夹子本身不可燃,但其所处壳体可能需要 UL 94 等级,保险丝座设计不得损害该等级。
汽车和工业附加要求
如果保险丝座用于车辆,预计会有热循环、振动和腐蚀方面的额外要求。这些通常由客户自己的规范施加,而非单一通用标准。BQUQ 持有 ISO9001;如果客户项目需要额外认证,则在项目层面处理,而非默认具备。
如何验证冲压保险丝座设计?
按成本排序的实用验证顺序:
1. 尺寸首件——对模具产出的首批零件进行全尺寸布局,包括成形特征。
2. 力测试——在样品上测量第 1 次和第 10 次插入时的插入力和保持力。
3. 接触电阻 / 压降——在额定电流下,对多个样品测量。
4. 温升——在预期壳体中、最高环境温度下,以额定电流测量。
5. 热循环——通常在低温和高温限值之间进行 500–1000 次循环,之后重新测量力和电阻。
6. 振动和机械冲击——如果应用需要。
7. 腐蚀——根据环境等级进行盐雾或混合流动气体测试。
步骤 2 和 3 可在您花钱进行步骤 5 至 7 之前发现大多数设计问题。
常见失效模式及其根本原因
| 失效模式 | 常见根本原因 |
|---|---|
| 循环后保持力下降 | 应力松弛——材料回火对于温度太低 |
| 接触电阻上升 | 法向力不足,镀层污染或氧化 |
| 夹子在弯曲处开裂 | 弯曲半径对于料厚或回火太紧 |
| 插入力过高 | 导入角太陡,或缺少过行程限位 |
| 插片错位 | 成形位置公差太松,或无导入特征 |
| PCB 夹子焊点开裂 | 热膨胀不匹配,或夹子几何形状使焊点受力 |
BQUQ 如何生产冲压保险丝座和夹子?
BQUQ(东莞)在一个工厂内运行四条生产线:CNC 加工、金属冲压、定制弹簧和散热器生产。对于保险丝座和夹子,这种组合比听起来更重要。
- 冲压在级进模上生产夹子主体、保险丝座支架和任何安装板。
- 弹簧成形处理接触指几何形状,专用弹簧工艺比纯冲压成形提供更好的力控制。
- CNC 加工至 ±0.005 mm 覆盖关键细节——定位凸台、加工座或冲压无法保持的紧公差特征。
- 散热器在保险丝座靠近功率器件且必须一起考虑热设计时相关。
报价需要 12 个工作小时。MOQ 灵活,这意味着您可以订购小批量验证、测试、迭代模具,然后才承诺批量生产。这通常比为一个从未做过力测试的设计开模更便宜。
关于冲压端子和触点,请参阅冲压端子和触点。关于支架和安装硬件,请参阅冲压支架和安装件。关于完整冲压能力,请参阅定制金属冲压。
常见问题
问:冲压保险丝夹子最好用什么材料?
答:H04 或 H08 状态的磷青铜 C51000 是插片和管式夹子最常见的选择,因为它平衡了弹簧性能、疲劳寿命和成本。黄铜可用于低温、低电流应用,但在持续高温下松弛更快。对于高电流密度或高温环境,尽管成本更高,铍铜 C17200 或高性能铜合金是更好的选择。
问:6.3 mm 插片夹子应有多大插入力?
答:对于大多数应用,每个插片 8–20 N 是合理的起始范围,保持力为 4–12 N。手动插入的消费类零件处于低端;汽车和工业零件更高。正确的目标来自您的保险丝标准、额定电流和环境温度曲线,因此将这些视为指示性数据,并在实际零件上通过力测试验证。
问:冲压保险丝座能满足 IEC 60127 吗?
答:可以,但合规性是在安装后的组件上评估,而不是裸夹子。IEC 60127 涵盖尺寸互换性、温升和介电强度。在最终确定夹子轮廓前,您需要客户的爬电距离和电气间隙表以及温升限制,因为这些约束通常比弹簧设计更能驱动保险丝座几何形状。
问:为什么保险丝夹子的接触电阻会随时间上升?
答:通常原因是应力松弛:弹簧在持续高温下失去法向力,接触压力下降,界面电阻上升。局部发热进一步使弹簧松弛,形成反馈循环。选择更高回火合金、增加过行程限位,并通过热循环验证,是三个最有效的对策。
问:冲压对指间隙能保持什么公差?
答:在维护良好的级进模上,成形特征公差 ±0.05 mm 是现实目标,孔到孔间距 ±0.05 mm 也很常见。由于指间隙直接决定接触力,控制计划应包含力测试,而不是仅依赖尺寸检验。在需要更严格控制的地方,CNC 精加工细节可达 ±0.005 mm。
相关资源
- 关于 BQUQ 和东莞工厂:/about/
- 定制金属冲压能力:/custom-metal-stamping/
- 冲压端子和触点:/stamping-terminals-contacts/
- 冲压和连接器行业趋势:/industry-dynamics/
- 技术文章和设计指南:/bquq-blog/
- 常见问题:/faq/
- 案例研究:/case/
- 联系工程团队:/contact/
由 BQUQ 工程团队撰写。BQUQ(东莞)在一个 ISO9001 工厂内运行 CNC 加工(±0.005 mm)、金属冲压、定制弹簧和散热器生产。中国东莞源头直供——12 小时报价:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


