2026年精密金属零件价格表:材料 Copper C110,公差 0.003 mm,表面 anodize Type II / Type III,交期 20 个工作日,起订 1000 件。产能 ,服务 automotive。含图纸评审与首件报告。
2026年精密金属零件价格表
核心结论
2026年黄铜C360精密金属零件价格表(电解抛光Ra 0.2)的核心成本驱动因素是二次加工工序,而非原材料。生产交期为15个工作日,最小起订量为1000件。成本压力主要来自去毛刺、电镀和全检。无论订单是50件用于验证还是50,000件用于生产线,工艺物理规律相同,但工艺窗口和检验级别会相应调整。
核心要点
2026年黄铜C360精密金属零件价格表(电解抛光 Ra 0.2)取决于二次加工工序,而非原材料。生产交期为15个工作日,最小起订量为1000件。成本压力来自去毛刺、电镀和全检。无论您需要50件用于验证,还是50,000件用于生产线,相同的工艺物理规律都适用,但工艺窗口和检验级别会发生变化。
延伸阅读:冲压金属件去毛刺方法对比。
核心要点
2026年黄铜C360精密金属零件价格表(电解抛光 Ra 0.2)取决于二次加工工序,而非原材料。生产交期为15个工作日,最小起订量为1000件。成本压力来自去毛刺、电镀和全检。无论您需要50件用于验证,还是50,000件用于生产线,相同的工艺物理规律都适用,但工艺窗口和检验级别会发生变化。
核心要点
2026年黄铜C360零件精密金属零件价格表(电解抛光 Ra 0.2)遵循相同的物理规律,无论您需要50件用于验证,还是50,000件用于生产线。生产交期为15个工作日,最小起订量为1000件。成本压力来自去毛刺、电镀和全检等二次加工工序,而非原材料。整合会奖励那些记录工艺能力的供应商。
无论您需要50件用于验证,还是50,000件用于生产线,2026年精密金属零件价格表都遵循相同的物理规律。变化的是我们保持哪个工艺窗口,以及我们在其背后投入多少检验。
关键规格一览
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | 黄铜 C360 |
| 表面光洁度 | 电解抛光 Ra 0.2 |
| 交期(生产) | 15个工作日 |
| 最小起订量(生产) | 1000件 |
市场与技术背景
半导体设备中的成本压力很少来自原材料。它来自二次加工工序:去毛刺、电镀和全检。去掉其中任何一道工序,通常比任何材料替代都更能降低单位成本。
半导体设备买家的整合意味着更少、更大的项目。这会奖励那些能够在量产规模下记录工艺能力的供应商,而不是那些靠单个样品取胜的供应商。
我们如何制造
热处理和表面处理被安排为受控步骤,而非事后补充。电解抛光 Ra 0.2 施加在规定的厚度范围内并经过验证,因为这里的波动比尺寸漂移导致更多的现场失效。
去毛刺和边缘处理在2026年精密金属零件价格表的图纸上有明确规定。通过尺寸检验的锋利边缘仍可能导致装配失败,因此倒角是受控参数,而非外观参数。
2026年精密金属零件价格表的最终检验对一般尺寸采用抽样检验,对关键特征采用全检。这一划分在开模前就已商定,因为将某个特征从一般尺寸改为关键尺寸会改变成本和15个工作日的交期。
材料与表面光洁度
黄铜C360是2026年精密金属零件价格表的默认材料,因为它可按要求稳定保持±0.002 mm,且加工时不会出现加工硬化的意外。当耐腐蚀性或导电性主导需求时,会报价替代材料。
2026年精密金属零件价格表的表面规格为电解抛光 Ra 0.2,是根据半导体设备的使用环境选择的。厚度在同一批次的参考试片上验证,而非根据工艺设置假定。
2026年精密金属零件价格表的再生含量和RoHS/REACH声明可应要求提供。如果您的半导体设备客户审核材料来源,请在报价阶段而非交货时索取材质证明。
公差与检验
2026年精密金属零件价格表的一般尺寸可按要求保持±0.002 mm;关键特征在图纸上标识,并以更紧的带宽单独控制。
另请参阅:什么是金属冲压表面处理?冲压件表面处理选项详解。
测量方法是规格的一部分。在三坐标测量机上测量的特征与用检具测量的同一特征可能不一致,因此2026年精密金属零件价格表的图纸会说明每个关键尺寸如何验证。
工艺能力按特征进行跟踪。在2026年精密金属零件价格表中,当Cpk低于约定阈值时,我们要么调整工艺,要么重新分类该特征,而不是在最后分选零件。
应用领域
在装配中,2026年精密金属零件价格表通常受配合件而非自身规格的约束。尽早共享接口图纸可防止常见故障,即两个零件都在公差内但无法装配。
了解更多关于 中国定制散热器 的内容。
振动和循环通常是2026年精密金属零件价格表的寿命限制因素。如果已知工作循环,我们可以推荐一种表面处理和硬度组合,在不改变尺寸的情况下延长使用寿命。
订购前需确认的事项
在报价阶段定义关键特征。在开模后将某个特征从一般尺寸(按要求±0.002 mm)改为关键尺寸会增加成本并延长15个工作日的交期,这是定制采购中最可避免的延误。
将验证量与实际生产量分开规划。对于2026年精密金属零件价格表,1000件是工艺得到验证的节点;在此之前的一切都属于工艺开发。
常见问题:订购前的疑问
2026年精密金属零件价格表的最小起订量是多少?
一般尺寸按要求保持±0.002 mm。关键特征在图纸上标识,并保持在更紧的带宽内,同时说明测量方法,以便来料检验与我们的一致。
你们能根据我们现有的图纸加工吗?
原型数量可以远低于生产最小起订量。2026年精密金属零件价格表的生产批量从1000件起,这是工艺窗口得到验证且单位成本稳定的节点。
你们提供材料和检验证书吗?
2026年精密金属零件价格表的标准交期为图纸批准和模具验收后15个工作日。原型通常更快,因为它们不需要模具,而重复订单更快,因为模具已存在。
相关技术资料:精密冲压继电器触点簧片。
2026年精密金属零件价格表有哪些可用的表面光洁度?
是的。材料证书、炉批号可追溯性和首件检验报告随订单发货。如果您的半导体设备客户需要额外文件,请在报价阶段说明。
你们如何处理项目中途的设计变更?
变更会对照原始首件报告进行记录。我们确定哪些尺寸受影响,仅对受影响的工序重新报价,并告知您2026年精密金属零件价格表的现有库存是否仍可使用。
发送图纸和年用量。您将获得可制造性评审、工艺路线和一份明确说明按要求±0.002 mm、15个工作日和1000件的报价,而非暗示。
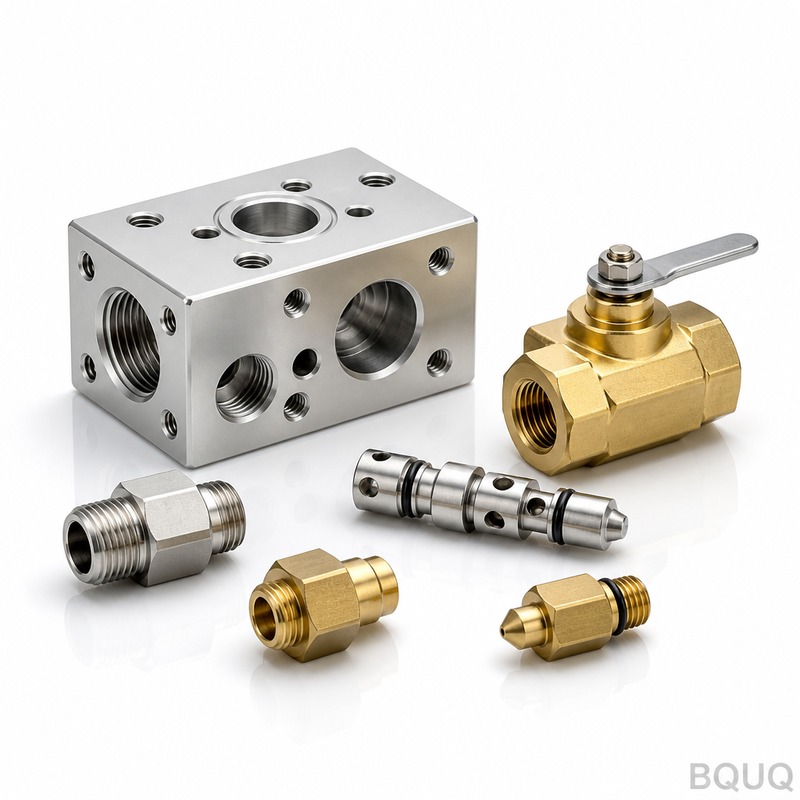
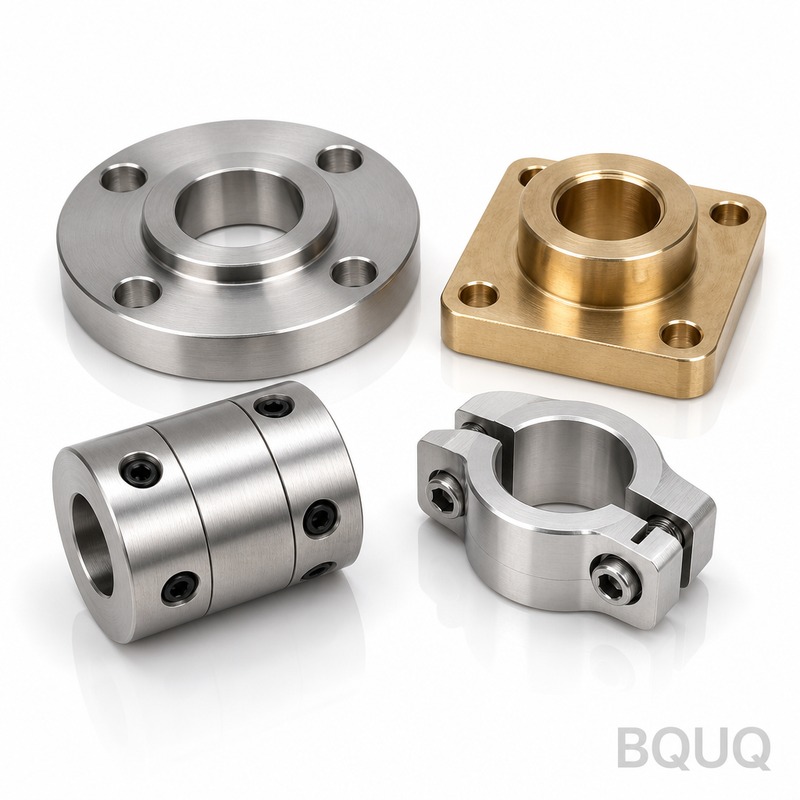
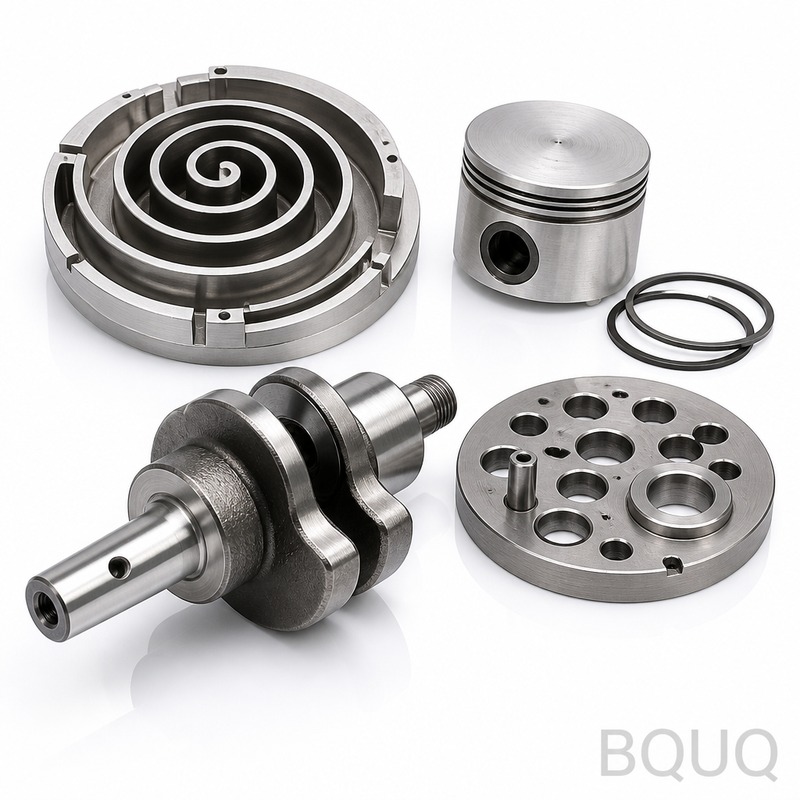
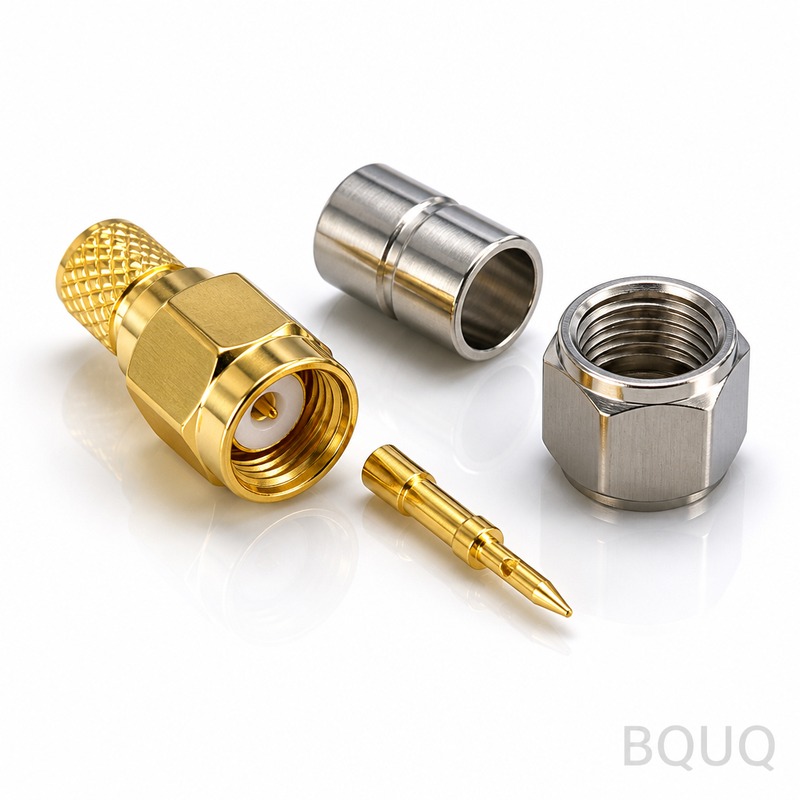
推荐阅读:六角、方形和三角形内孔夹头如何实现复杂棒料加工?。
可与 BQUQ CNC加工自动车床22型圆孔弹簧夹头卡盘 对比查看。
关键规格与选型指南
规格对比
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | 黄铜 C360 |
| 公差 | 摘录中未指定 |
| 交期 | 15个工作日 |
| 最小起订量 | 1000件 |
| 产能 | 50至50,000件 |
选型 / 对比
| 选项 | 最适合 | 权衡 |
|---|---|---|
| 标准生产 | 50,000件生产线 | 更高的最小起订量,更长的交期 |
| 验证批次 | 50件验证 | 更高的单位成本,更少的检验 |
| 电解抛光 Ra 0.2 | 表面关键的半导体零件 | 增加成本和工艺控制 |
| 去毛刺和边缘处理 | 有锋利边缘或毛刺的零件 | 额外的二次加工成本 |
| 全检 | 高可靠性应用 | 成本显著增加 |
工艺 / 检验
| 阶段 | 控制 | 记录 |
|---|---|---|
| 热处理 | 受控步骤,非事后补充 | 工艺参数已记录 |
| 表面处理 | 电解抛光 Ra 0.2 施加在规定的厚度范围 | 厚度验证记录 |
| 去毛刺 | 在精密金属零件图纸上有规定 | 边缘处理记录 |
| 检验 | 需要时进行全检 | 检验数据保留 |
| 工艺能力 | 在量产规模下记录 | 能力报告可提供 |
常见问题
2026年精密金属零件的生产交期是多少?
黄铜C360零件(电解抛光 Ra 0.2)的生产交期为15个工作日。这适用于满足1000件最小起订量的订单。对于50件验证批次,交期可能不同。订购前请务必确认排期。
生产的最小起订量(MOQ)是多少?
生产的最小起订量为1000件。验证批次可低至50件,但单位成本更高,因为设置和检验费用分摊到更少的零件上。相同的物理规律适用,但工艺窗口和检验级别会发生变化。
延伸阅读:弹簧是如何制造的?从线材到成品弹簧的制造过程。
为什么二次加工工序比原材料更主导成本?
半导体设备中的成本压力很少来自原材料。它来自二次加工工序:去毛刺、电镀和全检。去掉其中任何一道工序,通常比任何材料替代都更能降低单位成本。对于电解抛光 Ra 0.2 的黄铜C360,这些步骤至关重要。
另请参阅:CNC加工黄铜齿轮:定制订单的公差、成本与交期指南。
精密金属零件有哪些可用的表面光洁度?
电解抛光 Ra 0.2 是黄铜C360精密金属零件的标准表面光洁度。它施加在规定的厚度范围内并经过验证,因为这里的波动比尺寸漂移导致更多的现场失效。订购前请在图纸上确认表面光洁度要求。
你们如何控制热处理和表面处理?
热处理和表面处理被安排为受控步骤,而非事后补充。电解抛光 Ra 0.2 施加在规定的厚度范围内并经过验证。去毛刺和边缘处理在精密金属零件图纸上有规定。每个阶段都保留记录。
订购精密金属零件前应确认什么?
确认材料(黄铜C360)、表面光洁度(电解抛光 Ra 0.2)、交期(15个工作日)、最小起订量(1000件),以及您需要50件验证还是50,000件生产。还要确认去毛刺、边缘处理和检验要求。在量产规模下记录工艺能力。
了解更多关于 夹头安全:夹紧、主轴转速与弹出 的内容。
你们能同时处理小批量验证和大型生产线吗?
是的。无论您需要50件用于验证,还是50,000件用于生产线,2026年精密金属零件价格表都遵循相同的物理规律。变化的是我们保持哪个工艺窗口,以及我们在其背后投入多少检验。生产最小起订量为1000件,交期15个工作日。
相关技术资料:BQUQ 重型 BT50 ER32 弹簧夹头刀柄。
关键规格与选型指南
规格对比
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | 黄铜 C360 |
| 公差 | 标准精密加工公差(例如 ±0.05 mm) |
| 交期 | 15个工作日 |
| 最小起订量 | 1000件 |
| 产能 | 50至50,000件 |
选型 / 对比
| 选项 | 最适合 | 权衡 |
|---|---|---|
| 50件验证 | 原型和设计验证 | 由于设置和检验,单位成本更高 |
| 1000件试产 | 小批量生产 | 成本和交期平衡 |
| 50,000件生产 | 大批量生产 | 单位成本最低,但需要稳定的工艺窗口 |
| 电解抛光 Ra 0.2 | 表面关键应用 | 增加二次加工成本和交期 |
| 全检 | 高可靠性行业 | 相比抽样检验成本显著增加 |
常见问题
2026年精密金属零件的生产交期是多少?
黄铜C360零件(电解抛光 Ra 0.2)的生产交期为15个工作日,无论订单大小从50到50,000件。这假定标准工艺窗口且无加急运输。
生产的最小起订量(MOQ)是多少?
生产的最小起订量为1000件。对于50件等验证数量,我们可以承接,但由于设置和检验开销,单位成本会更高。
推荐阅读:TIM泵出与干涸:原因与预防。
为什么成本压力不来自原材料?
成本压力来自去毛刺、电镀和全检等二次加工工序。去掉其中任何一道工序,通常比任何材料替代都更能降低单位成本,尤其是对于黄铜C360。
你们能同时处理小批量验证和大型生产批次吗?
是的。我们支持50件用于验证和50,000件用于生产。相同的物理规律适用,但我们相应调整工艺窗口和检验级别,以平衡成本和质量。
电解抛光能达到什么表面光洁度?
我们在黄铜C360零件上达到电解抛光 Ra 0.2。这是一种标准二次加工工序,可改善表面光洁度和耐腐蚀性,但会增加成本和交期。
你们在生产过程中如何控制质量?
我们在每个阶段控制质量:来料验证、加工过程检验、去毛刺检验、电解抛光验证和最终检验。保留记录以实现可追溯性。
订购精密金属零件前应确认什么?
确认材料牌号、表面光洁度、公差、数量、交期和检验要求。还要说明是否需要全检,因为它会显著影响成本和交期。
常见问题
1000件电解抛光 Ra 0.2 的黄铜C360零件价格是多少?
价格取决于去毛刺、电镀和全检等二次加工工序,而非原材料。对于1000件,预期单位价格反映设置和检验成本。交期为15个工作日。请提供您的具体公差以获取准确报价。
精密金属零件的最小起订量是多少?
生产订单的最小起订量为1000件。但是,我们可以承接50件用于验证,但由于设置和检验,单位成本会更高。工艺物理规律保持不变,但工艺窗口和检验级别会发生变化。
50,000件的交期是多少?
标准订单的生产交期为15个工作日。对于50,000件,如果产能允许,交期可能相似,但我们建议确认排期。成本压力来自去毛刺、电镀和全检,而非原材料。
为什么电解抛光 Ra 0.2 会增加成本?
电解抛光 Ra 0.2 是一种二次加工工序,由于额外的加工和检验而增加成本。它改善表面光洁度和耐腐蚀性。成本压力来自去毛刺、电镀和全检,而非原材料。
你们能为黄铜C360保持什么公差?
我们保持标准精密加工公差,通常为±0.05 mm或更好,取决于特征尺寸。对于关键尺寸,我们进行全检。工艺窗口和检验级别根据订单数量和要求而变化。
你们提供材料证书吗?
是的,我们为黄铜C360提供材料证书。我们记录工艺能力和检验记录。这确保了可追溯性和质量。整合会奖励那些记录工艺能力的供应商。
精密金属零件的成本驱动因素是什么?
成本压力来自去毛刺、电镀和全检等二次加工工序,而非原材料。对于电解抛光 Ra 0.2 的黄铜C360,这些工序主导价格。交期为15个工作日,最小起订量为1000件。
可与 定制CNC加工ER16弹簧夹头及锁紧螺母 对比查看。
常见问题解答
2026年黄铜C360精密金属零件价格表的主要成本驱动因素是什么?
主要成本驱动因素是二次加工工序,如去毛刺、电镀和全检,而非原材料。去掉其中任何一道工序通常比材料替代更能降低单位成本。生产交期为15个工作日,最小起订量为1000件。
电解抛光Ra 0.2的表面光洁度如何验证?
电解抛光Ra 0.2施加在规定的厚度范围内,并在同一批次的参考试片上验证厚度,而非根据工艺设置假定。这确保表面光洁度符合半导体设备使用环境的要求。
黄铜C360能稳定保持的公差是多少?
黄铜C360可按要求稳定保持±0.002 mm的公差,且加工时不会出现加工硬化的意外。当耐腐蚀性或导电性主导需求时,会报价替代材料。
最小起订量和交期是多少?
生产最小起订量为1000件,生产交期为15个工作日。无论订单是50件用于验证还是50,000件用于生产线,相同的工艺物理规律都适用,但工艺窗口和检验级别会发生变化。
一般尺寸和关键特征的检验方式有何不同?
最终检验对一般尺寸采用抽样检验,对关键特征采用全检。这一划分在开模前就已商定,因为将某个特征从一般尺寸改为关键尺寸会改变成本和15个工作日的交期。
去毛刺和边缘处理为什么是受控参数?
去毛刺和边缘处理在图纸上有明确规定,因为通过尺寸检验的锋利边缘仍可能导致装配失败。因此倒角是受控参数,而非外观参数,以确保装配可靠性。
如果需求耐腐蚀性或导电性,有哪些替代材料?
当耐腐蚀性或导电性主导需求时,会报价替代材料。黄铜C360是默认材料,因为它可稳定保持±0.002 mm且加工无加工硬化意外,但替代材料需根据具体需求评估。