
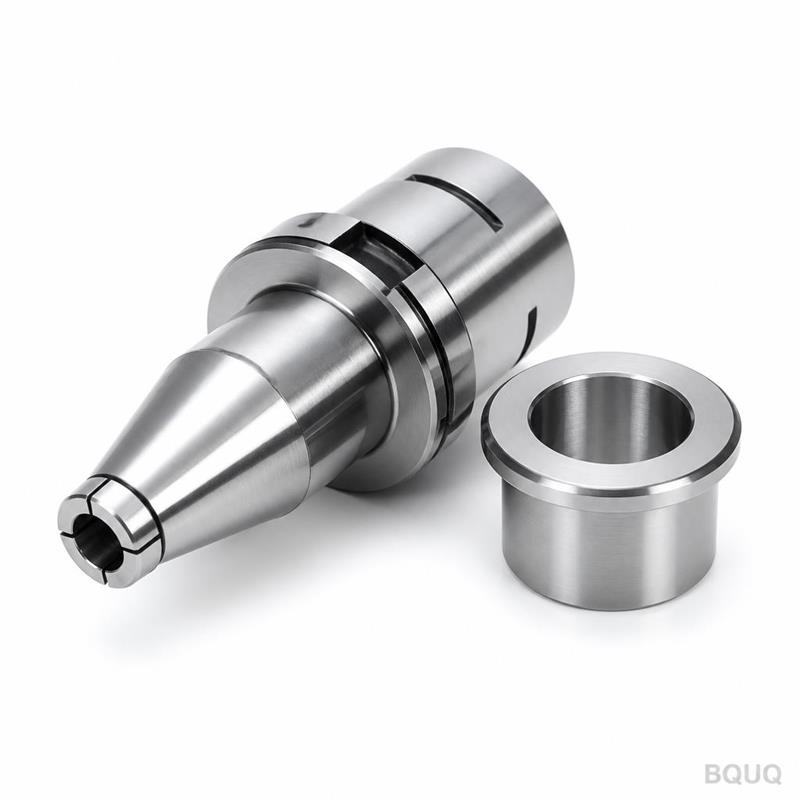
多轴与凸轮车床用夹头
简短回答:对于多轴和凸轮(自动)车床,请指定与您机床主轴鼻端系列匹配的弹簧夹头——通常为 15 型、25 型或 36/46 型——内孔形状(圆形、六角、方形或特殊形状)按棒料而非成品零件加工。内孔尺寸应比棒料标称直径大 0.02–0.05 mm,定位锥面的 TIR 控制在 0.01–0.02 mm 以内,对于高循环凸轮加工,选择淬火或镜面抛光等级。BQUQ 在东莞按照 ISO9001 生产这些夹头,具备 ±0.005 mm 的 CNC 加工能力,并在 12 个工作小时内报价定制轮廓。
多轴自动车床和凸轮车床的成败取决于其夹头。在单轴 CNC 上,您通常可以通过慢进给和轻切削来补偿薄弱的工件夹持设置。而在每分钟加工 40 个零件的六轴凸轮机上,没有时间补偿任何东西。夹头要么在每次分度时同心夹持棒料,要么机床以操作员无法跟上的速度产生废品。
本文涵盖了为此类机床指定夹头时真正重要的内容:涉及的夹头系列、如何选择内孔几何形状、图纸上应标注哪些公差,以及材料和热处理如何影响使用寿命。
多轴和凸轮车床夹头有何不同?
凸轮车床——通常称为自动车床或自动螺丝机——以机械方式安排其操作顺序。凸轮驱动横向滑板、转塔和夹头开合机构。没有伺服反馈回路来纠正夹头的夹持力或同心度。夹头的一切动作仅靠几何形状和弹簧力完成。
这产生了与一般 CNC 工件夹持不同的三项要求:
- 数百万次循环的可重复性。 凸轮车床每年可能开合夹头数百万次。夹头必须在每个循环中回到相同的夹持直径,且不丧失弹簧记忆。
- 快速、可靠的释放。 夹头一打开,棒料必须自由前进。夹头拖拽棒料会磨损棒料表面并可能导致进给长度误差。
- 紧凑的外部轮廓。 多轴机床的主轴排列紧密。没有空间容纳笨重的卡盘体,这就是弹簧夹头在该应用中占主导地位的原因。
在多轴机床上,约束更为严格。六个或八个主轴位于一个公共鼓轮上,每个都有自己的夹头,每个都分度到不同的工位。如果一组中有一个夹头的夹持方式与其他不同,该主轴就会生产出不同的零件。整套夹头与单个夹头同样重要。
哪种夹头系列适合哪种机床?
自动车床夹头的命名惯例通常参考主轴鼻端或机床系列,而不是像 ER 或 5C 这样的刀具标准。下表总结了常见的分组及其使用场合。棒料容量数据为典型/指示值——请务必对照您机床的主轴图纸确认。
| 系列组 | 典型棒料容量 | 常见机床背景 | 可用内孔形式 |
|---|---|---|---|
| 15 型 | 约 4–15 mm | 小型凸轮自动车床、二次加工车床 | 圆形、六角、方形、特殊 |
| 25 型 | 约 10–25 mm | 中型单轴和多轴自动车床 | 圆形、六角、方形、槽 |
| 36/46 型 | 约 20–46 mm | 大型多轴和凸轮车床 | 圆形、六角、方形、定制 |
| 瑞士型导套夹头 | 约 1–32 mm | 滑动主轴箱瑞士车床 | 圆形、硬质合金衬里 |
| C 型 / 外螺纹夹头 | 因主轴而异 | 传统凸轮和转塔车床 | 圆形、六角、特殊 |
两点实用说明。首先,“15 型”和“25 型”是系列标签,并非通用尺寸——来自不同制造商的两种机床可能共享标签,但锥角或总长度不同。其次,同一台机床可能接受来自多个供应商系列的夹头,因此最安全的规格文件是现有夹头的尺寸图纸加上主轴鼻端的说明。
如果您还使用滑动主轴机床,导套和夹头必须作为匹配对处理;我们夹头系统选型指南中的原则直接适用。
如何选择内孔形式和夹持范围?
内孔是大多数规格错误发生的地方。三条规则涵盖了大多数情况。
内孔按棒料而非零件加工
对于棒料进给的凸轮加工,夹头夹持的是原始棒料。如果您使用 12.00 mm 磨光棒料,夹头内孔应按 12.00 mm 棒料确定尺寸——而不是 11.85 mm 的成品直径。指定成品尺寸会导致夹头永远无法正确夹持并划伤棒料。
内孔尺寸略大于棒料标称直径
弹簧夹头需要闭合到棒料上。如果内孔等于棒料直径,夹头没有闭合行程,夹持力会崩溃。对于磨光棒料,典型起点是内孔比棒料标称直径大 0.02–0.05 mm;对于直径变化更大的热轧或拉拔棒料,则更大。我们的夹头夹持范围指南详细介绍了计算方法。
内孔形式与棒料横截面匹配
圆棒是默认选择,但凸轮车床经常加工六角、方形或异型棒料。按正确对边尺寸切割的六角夹头夹持所有六个面,并作为附带好处对棒料进行角度分度。方形和六角形式必须稍微修圆角,以便夹头接触平面而非角部。
| 棒料形式 | 内孔形式 | 需指定的关键尺寸 | 典型间隙 |
|---|---|---|---|
| 圆形,磨光 | 圆形 | 内孔直径 | +0.02 至 +0.05 mm |
| 圆形,拉拔 | 圆形 | 内孔直径 | +0.05 至 +0.10 mm |
| 六角 | 六角 | 对边尺寸 | +0.02 至 +0.05 mm |
| 方形 | 方形 | 对边尺寸 | +0.02 至 +0.05 mm |
| 异型 / 花键 | 特殊 | 完整轮廓图纸 | 按图纸 |
对于混合生产车间,夹持范围稍宽的夹头可减少换型时间。范围与同心度之间的权衡是夹头精度与生产率的主题。
凸轮车床夹头图纸上应标注哪些公差?
模糊的图纸会产生能装上但性能不佳的夹头。以下公差集是自动车床和多轴夹头的可行起点。数值为典型/指示值,应根据零件公差收紧或放宽。
| 特征 | 典型公差 | 重要性 |
|---|---|---|
| 定位锥角 | ±5 弧分 | 控制轴向位置和径向定心 |
| 锥面 TIR | 0.01–0.02 mm | 直接传递到零件跳动 |
| 内孔直径 | +0.02 / −0.00 mm | 决定夹持力和棒料进给间隙 |
| 内孔与锥面同心度 | 0.01 mm | 防止壁厚变化 |
| 总长度 | ±0.10 mm | 影响拉杆/闭合行程 |
| 槽宽和数量 | 按图纸,±0.05 mm | 决定弹簧刚度和夹持力 |
| 淬火后硬度 | 58–62 HRC(典型) | 锥面和内孔的耐磨寿命 |
其中两项值得强调。锥角是影响最大的单一尺寸:锥角偏差几弧分会导致定位深度错误,夹头要么夹持无力,要么卡死。硬度不是虚荣指标——在运行数百万次循环的凸轮机上,未淬火或淬火不足的夹头会在几周内使内孔呈喇叭口。
材料和热处理:决定使用寿命的关键
自动车床夹头几乎总是由合金弹簧钢制成,然后淬火和回火,再磨削。一个夹头能用六个月还是三年,差异归结为三点:
1. 钢材洁净度和一致性。 原始棒料中的夹杂物和带状组织会形成薄弱点,在槽根处变成裂纹。
2. 热处理控制。 淬火到受控硬度范围并进行适当回火,可提供应用所需的弹簧记忆和耐磨性组合。回火不足使夹头变脆;回火过度使其变软且寿命短。
3. 淬火后磨削。 锥面和内孔必须在热处理后磨削,而不是之前。任何在淬火前磨削的夹头都会在淬火过程中变形。
对于高循环凸轮加工,镜面抛光的内孔和锥面可减少摩擦、降低磨损并改善释放。对于磨蚀性棒料或重夹持载荷,淬火等级且锥面稍硬的通常是更好的选择。与供应商讨论具体组合,而不是接受通用等级。
BQUQ 在东莞一家工厂的专用生产线上生产这些夹头,同时还有 CNC 加工、金属冲压、定制弹簧和散热器生产。这意味着热处理和磨削步骤在内部受控而非外包,这正是 ±0.005 mm CNC 能力在淬火、开槽零件上有意义的原因。
如何保持多轴夹头组匹配?
在多轴机床上,从三个不同批次购买六个夹头是导致一个主轴生产超差零件的根源。
- 作为匹配组订购。 指定组中所有夹头来自同一炉次并作为一组磨削。
- 记录实际锥面和内孔尺寸。 带有实际测量值的组表可让您逐主轴跟踪磨损。
- 作为一组更换。 如果一个夹头磨损,其他也接近了。一次更换一个会造成永久不匹配。
- 存放在锥面保护的架子上。 粗心存放造成的锥面损坏是过早更换的常见原因。请参阅我们关于夹头存放和处理实践的说明。
对于同一车间还使用动力卡盘的工厂,我们动力卡盘和瑞士型工件夹持产品范围中的工件夹持比较,是决定哪个主轴使用哪种夹持方法时有用的交叉参考。
常见问题
问:我可以在凸轮车床上使用标准 ER 夹头吗?
答:通常不可以。ER 夹头设计用于刀具夹持,采用螺母驱动闭合和特定的锥面接口。凸轮车床使用拉杆或凸轮驱动的弹簧夹头,具有机床特定的锥度和外部轮廓。ER 夹头无法正确就位或提供所需的夹持力,机床的闭合机构也无法正确接合。
问:自动车床夹头的夹持范围有多大?
答:典型的弹簧夹头可夹持约 0.1–0.3 mm 的直径变化,具体取决于槽几何形状和壁厚。范围越宽,同心度越差。对于直径控制严格的磨光棒料,指定窄范围以获得最佳 TIR。对于拉拔或热轧棒料,接受较宽范围并验证零件跳动。
问:好的凸轮车床夹头能期望多少跳动?
答:在清洁、无损伤的主轴锥面上,制作精良的夹头通常能在棒料处保持 0.01–0.02 mm TIR。实现这一点需要磨削锥面、正确的硬度和状态良好的主轴鼻端。如果跳动超过 0.03 mm,请先检查锥面是否磨损或有碎屑,再归咎于夹头。
问:淬火自动车床夹头应使用多久?
答:在加工普通黄铜或低碳钢棒料的凸轮机上,正确淬火和磨削的夹头通常可使用数十万到数百万次循环。磨蚀性材料、过大的夹持力或磨损的主轴锥面会显著缩短寿命。用塞规跟踪内孔磨损,当超出零件公差预算时更换。
问:你们为多轴车床制作定制内孔轮廓吗?
答:是的。BQUQ 按图纸生产圆形、六角、方形、槽和完全定制轮廓的内孔,以及来自单一炉次的匹配组。发送棒料横截面、主轴鼻端尺寸和零件公差,我们将在 12 个工作小时内返回报价。适用灵活 MOQ,因此试制组是可行的。
相关资源
- 关于 BQUQ 和我们的东莞工厂:/about/
- 自动车床夹头和弹簧夹头系列:/auto-lathe-collets/
- 动力卡盘和瑞士型工件夹持:/power-chucks-swiss/
- 刀柄和夹头卡盘系统:/tool-holder-collet-chucks/
- 精密制造行业趋势:/industry-dynamics/
- 技术文章和工程指南:/bquq-blog/
- 常见问题:/faq/
- 联系工程团队:/contact/
由 BQUQ 工程团队撰写。BQUQ(东莞)在一家 ISO9001 工厂内运行 CNC 加工(±0.005 mm)、金属冲压、定制弹簧和散热器生产。从中国东莞直接采购——12 小时内报价:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


