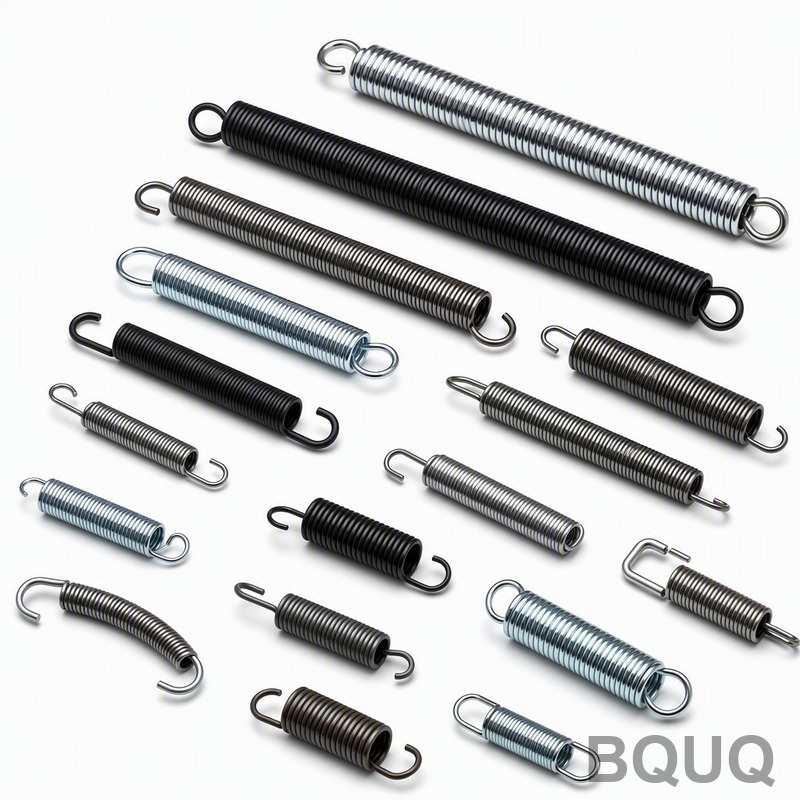
如何为您的应用选择合适的弹簧线径?
弹簧的线径是决定其承载能力、刚度、应力水平和物理尺寸的最关键尺寸。要选择正确的线径,您必须首先确定所需的弹簧刚度(N/mm)和最大工作载荷,然后使用Wahl修正系数计算应力,以选择能将最大扭转应力保持在材料抗拉强度50%以下的线径。对于大多数工业应用,从比初始手算结果大10-15%的线径开始,可以计入制造公差和疲劳寿命...
弹簧的线径是决定其承载能力、刚度、应力水平和物理尺寸的最关键尺寸。要选择正确的线径,您必须首先确定所需的弹簧刚度(N/mm)和最大工作载荷,然后使用Wahl修正系数计算应力,以选择能将最大扭转应力保持在材料抗拉强度50%以下的线径。对于大多数工业应用,从比初始手算结果大10-15%的线径开始,可以计入制造公差和疲劳寿命...
最直接的区别在于被去除材料的去向:落料(blanking)产生一个成品零件(即落料件),并丢弃废料(即孔洞);冲孔(piercing)产生一个孔,并丢弃冲孔废料(即内部小圆片);而冲裁(punching)是一个更广泛的术语,涵盖这两种操作,即冲头迫使材料通过凹模。在精密制造中,落料用于创建零件的外部轮廓,冲孔用于创建内...
弹簧刚度公差是指实际力-变形比与规定值之间允许的偏差,通常以额定刚度的百分比表示。对于大多数定制弹簧,标准制造公差范围为±5%至±10%,在受控条件下,精密等级可实现±2%至±3%。具体公差取决于弹簧类型、材料、几何形状以及适用的标准,如DIN 2095、DIN 2096或ASTM A125。工程上如何定义弹簧刚度公差...
CNC加工钛合金具有挑战性,但完全可实现,标准公差为±0.005英寸(0.13毫米),精密公差可达±0.002英寸(0.05毫米)。该材料导热性低、强度高,需要特定的刀具、冷却液策略和进给速度,以防止加工硬化和刀具失效。本文基于我们东莞工厂二十年的生产经验,详细介绍了钛合金CNC加工的成功参数、成本和最佳实践。与钢或铝...
金属冲压表面光洁度是指冲压件在成形后可测量的纹理和外观状态,通常范围从0.8 µm Ra的原始轧制表面到0.05 µm Ra的镜面抛光表面。标准选项包括冲压态、拉丝、喷砂、阳极氧化、粉末喷涂和电镀表面处理,每种方案在成本和性能上各有优劣。对于大多数精密应用,冲压态表面配合±0.1 mm的公差即可满足要求,而外观可见的消...