弹簧制造公差,您可以预期什么?
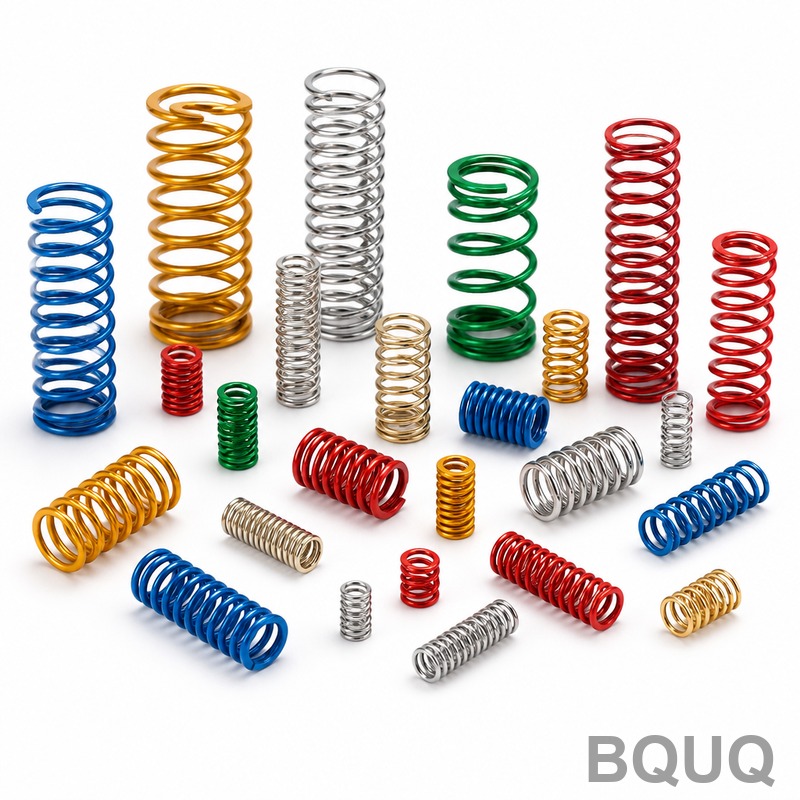
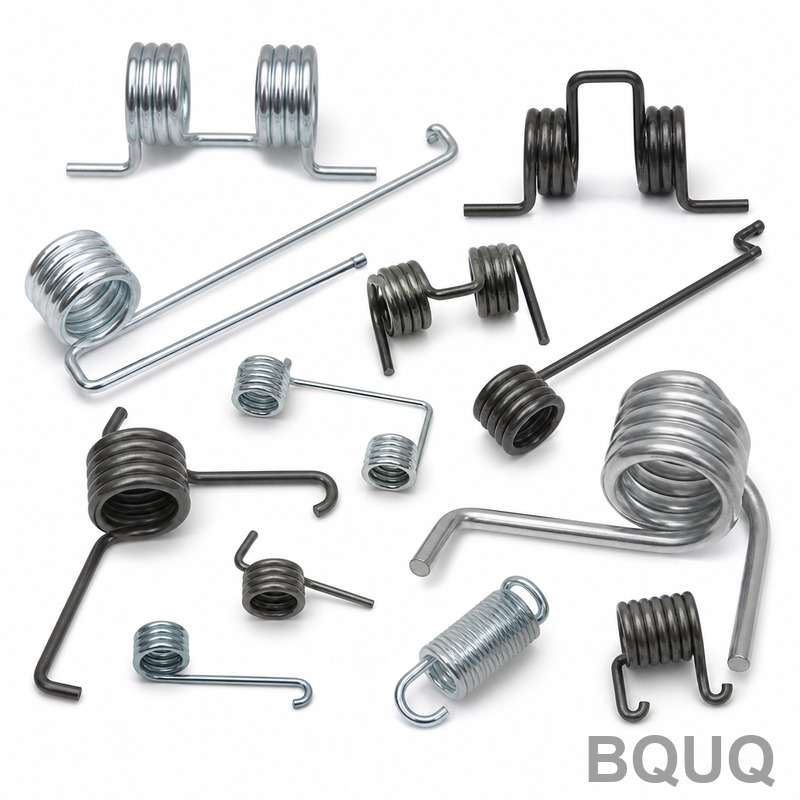
对于大多数工业应用而言,标准弹簧制造公差范围通常为:线径±0.05 mm至±0.25 mm,自由长度和弹簧刚度±0.5%至±2.0%,具体取决于弹簧类型和生产方法。精密CNC卷簧在关键尺寸上可实现±0.01 mm的严格公差,而热卷大型弹簧通常保持±2.0 mm或更大的公差。实际可达到的公差取决于线材材料、弹簧指数、线圈...
对于大多数工业应用而言,标准弹簧制造公差范围通常为:线径±0.05 mm至±0.25 mm,自由长度和弹簧刚度±0.5%至±2.0%,具体取决于弹簧类型和生产方法。精密CNC卷簧在关键尺寸上可实现±0.01 mm的严格公差,而热卷大型弹簧通常保持±2.0 mm或更大的公差。实际可达到的公差取决于线材材料、弹簧指数、线圈...
金属冲压级进模设计的核心在于将落料、冲孔、弯曲、拉深等工序有序地编排到一条连续送进的料带上,每个工位逐步对零件进行成形,直至最终冲出完整零件。其基本原则是保持恒定的料带宽度和步距,同时确保材料在各工位之间保持平整和可控,关键尺寸的典型公差可达±0.05毫米。一个成功的级进模设计需要在模具成本、生产速度(通常为每分钟20...
优化散热器热性能的最有效方法是最大化对流表面积,同时最小化从热源到环境空气的热阻路径。这需要在材料选择、翅片几何形状、气流动力学和安装压力之间取得精确平衡,其中翅片高度增加20%可将热阻降低高达15%,但前提是气流速度超过2 m/s。对于大多数强制对流应用,导热系数为200 W/mK、基底厚度为6 mm至10 mm的挤...
为CNC加工选择合适的切削刀具,需要在工件材料、主轴转速、进给速率和刀具几何形状之间取得平衡,首要目标是最大化刀具寿命,同时实现所需的表面光洁度和尺寸公差。对于大多数铝和钢的应用,带有特定涂层(钢材用TiAlN,铝材用DLC)的硬质合金刀具能提供最佳的单件成本比,但最终选择取决于您的零件复杂度、批量大小和机床刚性。以下...
弹簧预紧力是指在弹簧承受工作载荷之前,有意施加在其上的压缩力,它设定了弹簧的初始安装高度和张力。预紧力直接决定了弹簧的有效刚度曲线、其共振频率,以及系统在振动或热循环下保持接触的能力。在精密工程中,不正确的预紧力会导致过早疲劳、噪音或功能丧失,而正确的预紧力则能确保在指定公差带内实现可预测的变形和力输出。螺旋弹簧系统中...