精密加工零件的最佳去毛刺技术有哪些?
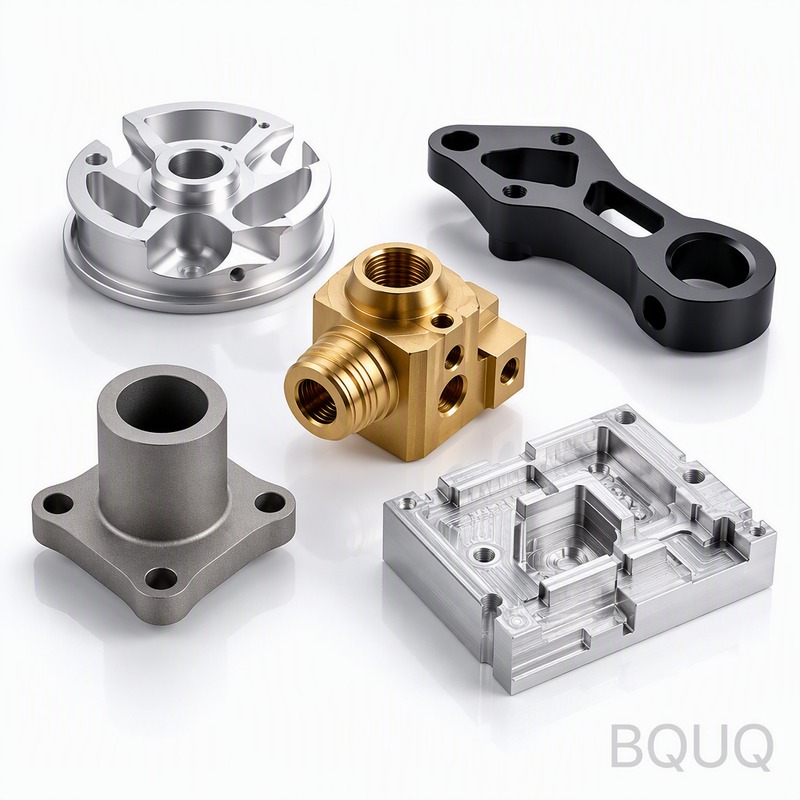
精密加工零件的最佳去毛刺技术取决于您的材料、零件几何形状和公差要求,但对于大多数CNC加工部件而言,将批量处理的振动研磨与关键边缘的手工或热能去毛刺相结合,能够在成本与质量之间取得最佳平衡。对于公差严于±0.01 mm的零件,磨料流加工(AFM)或电解去毛刺是唯一能持续去除毛刺且不改变尺寸精度的工艺。选择错误的方法可能...
精密加工零件的最佳去毛刺技术取决于您的材料、零件几何形状和公差要求,但对于大多数CNC加工部件而言,将批量处理的振动研磨与关键边缘的手工或热能去毛刺相结合,能够在成本与质量之间取得最佳平衡。对于公差严于±0.01 mm的零件,磨料流加工(AFM)或电解去毛刺是唯一能持续去除毛刺且不改变尺寸精度的工艺。选择错误的方法可能...
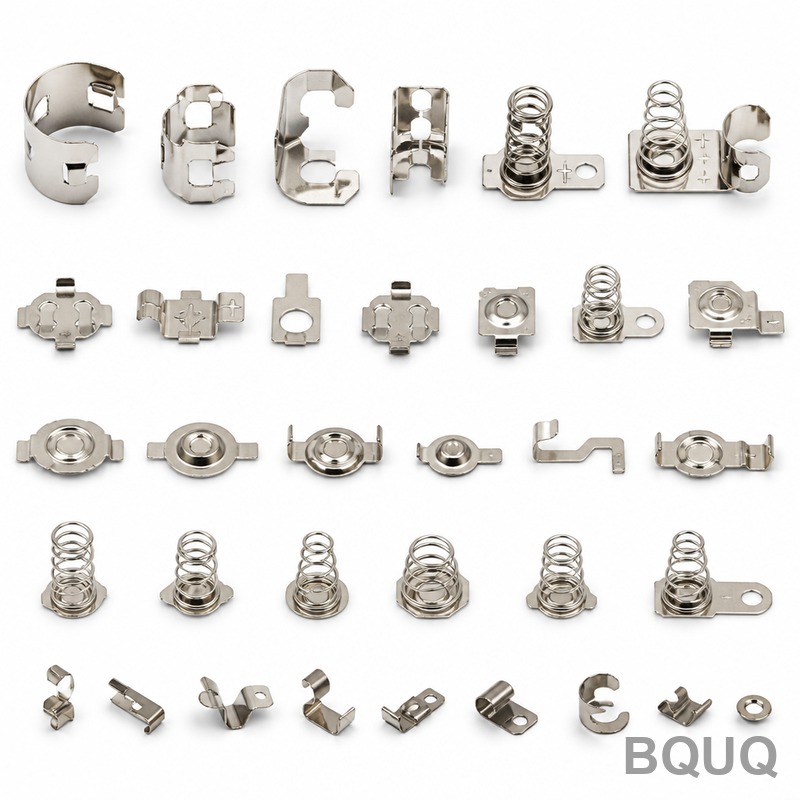
定制金属冲压件的起订量(MOQ)通常为:级进模冲压500至5,000件,而原型和小批量冲压可低至50至100件。具体起订量取决于零件复杂度、材料厚度、模具成本以及所采用的冲压工艺(级进模、多工位传递模或四滑道模)。对于大多数标准精密零件,BQUQ为量产提供1,000件的实用起订量,同时支持更低数量的初始打样和验证。零件...
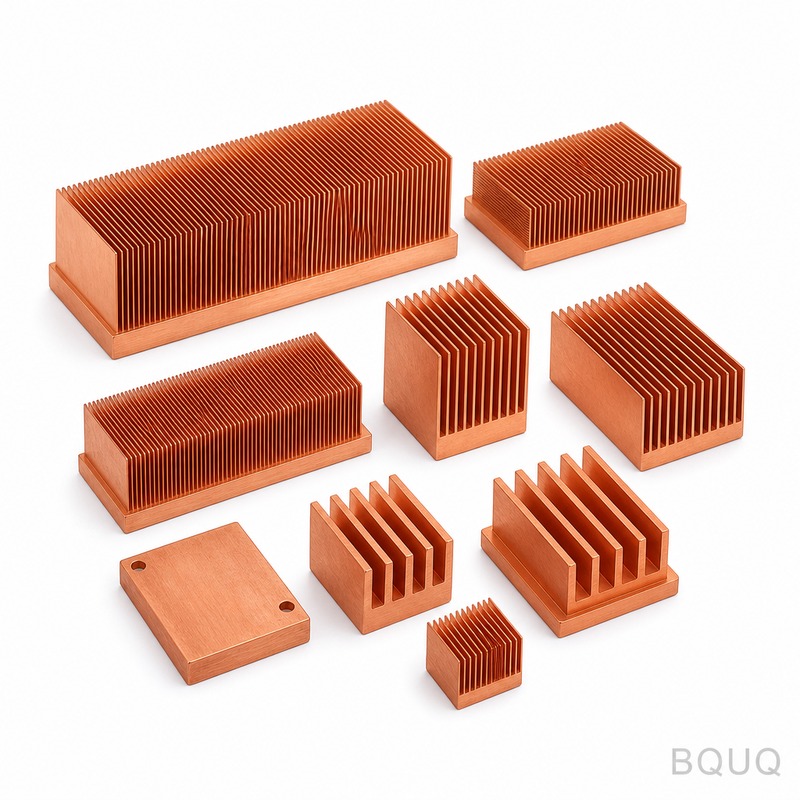
TO-220封装的标准散热器尺寸通常为宽19.0毫米、深12.7毫米、高10.0毫米,而TO-247封装通常需要更大的外形尺寸,即宽25.4毫米、深15.2毫米、高15.0毫米。这些尺寸并非通用标准,而是基准规格,必须根据功耗、气流和热阻要求进行调整。对于典型的10瓦TO-220应用,在自然对流条件下,热阻为8.0°C...
对于需要严格公差、特定材料性能或数量超过100件的生产级零件,CNC加工是更优选择。对于快速原型、复杂内部几何形状或数量低于50件的低批量定制零件,3D打印则能提供更快的交付速度和更低的初始成本。决策的关键在于您对公差、材料强度、表面光洁度和总订单数量的要求,而不仅仅是哪台机器更快。CNC加工与3D打印在材料选择上的核...
适用于树莓派或单板计算机(SBC)的最佳散热器,是在持续满载条件下将片上系统(SoC)结温维持在85°C以下,被动散热时热阻(Rth)为5-10°C/W,主动散热时为2-4°C/W。对于大多数3W-8W TDP的SBC,尺寸为25mm x 25mm x 10mm、热阻约8°C/W的铝制散热器即可满足需求,而树莓派5等性...