航空航天制造对精度和认证有何要求?
航空航天制造要求遵守严格至±0.0001英寸(0.0025毫米)的公差,通过AS9100D和NADCAP标准认证,并使用钛和铬镍铁合金等先进材料,以确保安全性和性能。与商业加工不同,航空航天零件必须承受从-65°F到超过2,000°F的极端温度波动,这要求严格的工艺控制和完整的可追溯性。获得批准的过程涉及一个分层体系,...
航空航天制造要求遵守严格至±0.0001英寸(0.0025毫米)的公差,通过AS9100D和NADCAP标准认证,并使用钛和铬镍铁合金等先进材料,以确保安全性和性能。与商业加工不同,航空航天零件必须承受从-65°F到超过2,000°F的极端温度波动,这要求严格的工艺控制和完整的可追溯性。获得批准的过程涉及一个分层体系,...
冲压和深拉伸都是钣金成型工艺,但它们的根本目的不同:冲压利用高作用力将平板金属切割、弯曲或冲孔成特定形状,而深拉伸则利用拉伸力和压缩力将金属板拉入三维中空型腔。具体来说,冲压生产扁平或浅成型的零件,如支架和垫圈;而深拉伸生产无缝的杯形或盒形部件,如电池壳和水槽盆。关键区别在于材料流动:冲压依赖于剪切和变形,没有显著的材...
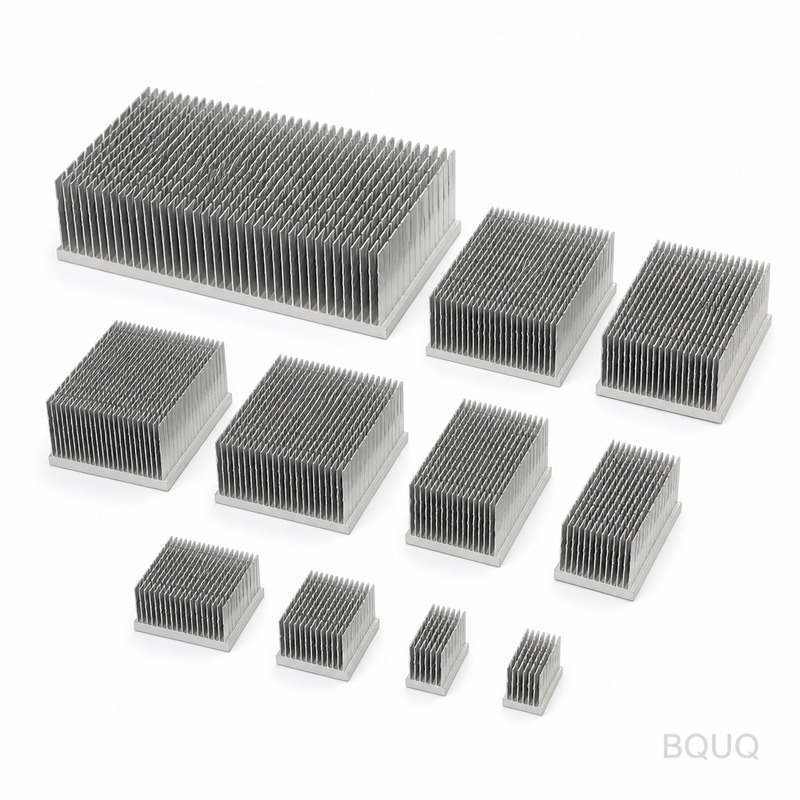
对于给定的热负荷,最有效的强制风冷散热器设计需平衡翅片密度、气流阻抗和风扇静压,以实现0.1至0.5 °C/W的目标热阻,通常使用40x40x28 mm风扇,转速为5,000至8,000 RPM。直接答案是:对于标准轴流风扇,将翅片间距设定在1.5 mm至3.0 mm之间,将风扇的工作点与散热器的压降曲线匹配,并使用进...
CNC加工中最常见的缺陷包括尺寸不精确、表面光洁度差、刀具痕迹、毛刺、振纹以及热变形。这些缺陷通常源于不正确的切削参数、刀具磨损、夹具设计不当或材料不一致。预防措施要求严格的工艺控制,包括实时监控、优化的进给量和切削速度,以及定期的刀具检查,这可以将缺陷率从行业平均的5-8%降至受控环境下的1%以下。CNC加工中的主要...
金属冲压中的公差是指为冲压件规定允许尺寸偏差的系统,通常以毫米或英寸的加/减数值表示。实际而言,这是工程师与制造商之间的约定,定义了某个特征在功能正常的前提下可以偏离标称设计的程度。典型公差范围从精密精冲的±0.05毫米到标准级进模冲压的±0.50毫米不等,材料类型、厚度和特征几何形状都会影响这些基准数值。金属冲压中标...