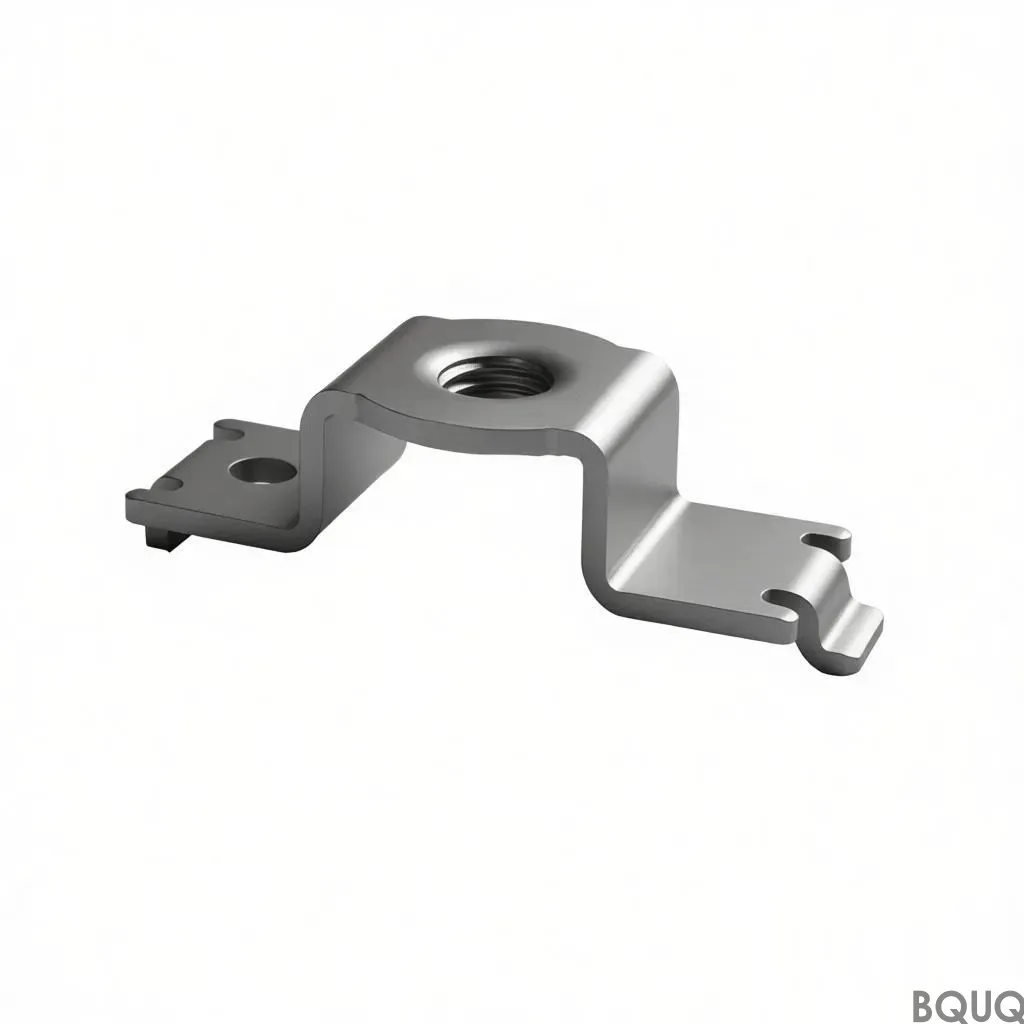
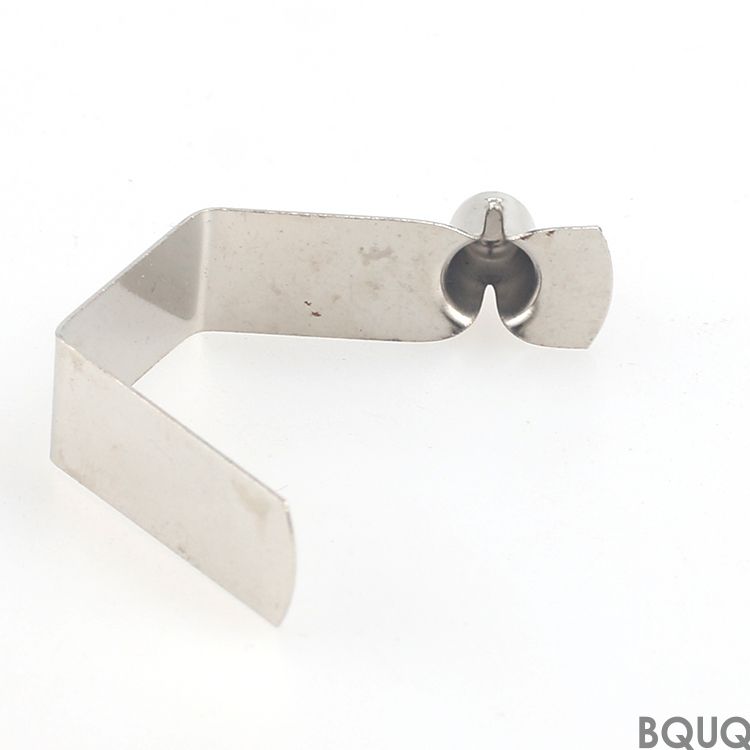
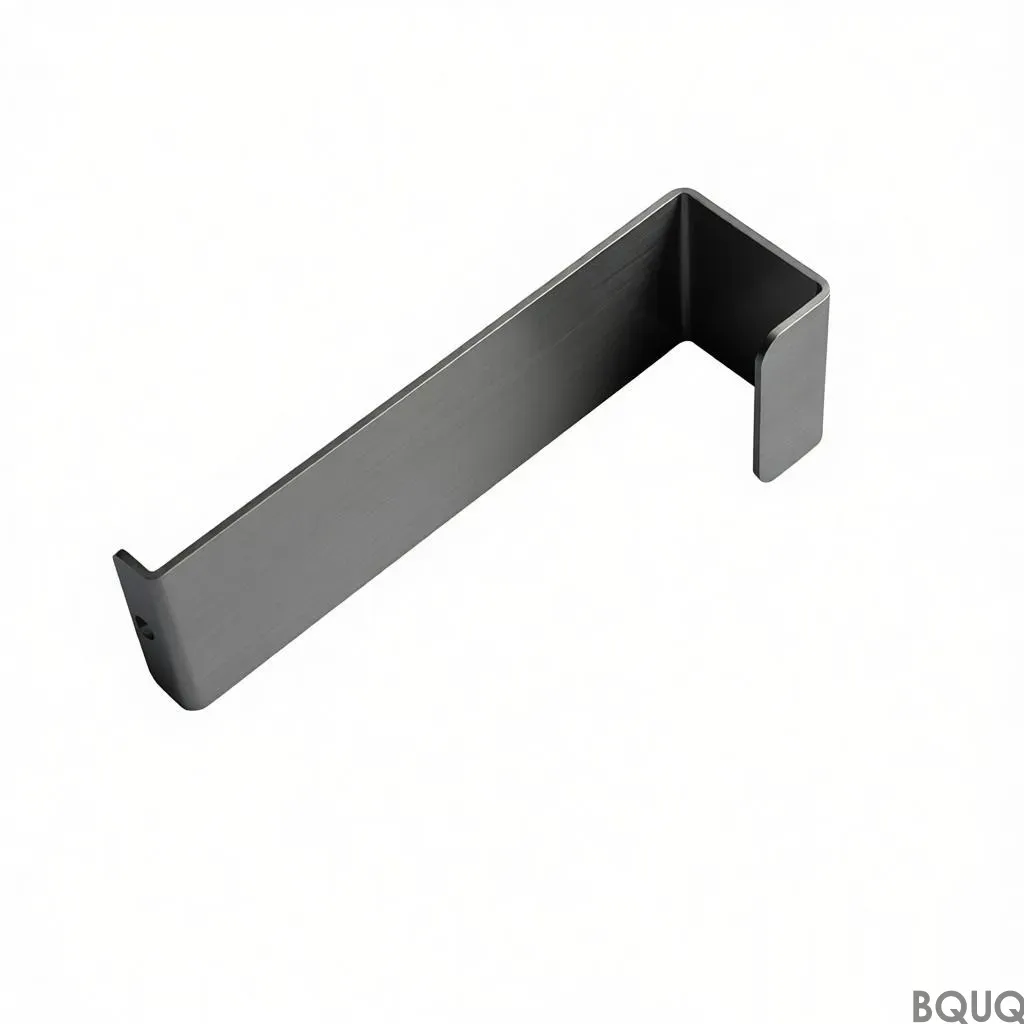
要点速览
钣金外壳:SECC 1.0 mm,散热片间距,平整度,热阻。起订量300件,发货时间。
钣金机箱:SECC 1.0 mm 材质,翅厚 、片距 ,平面度 ,热阻 。起订 300 pcs,交期 。
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
获取报价
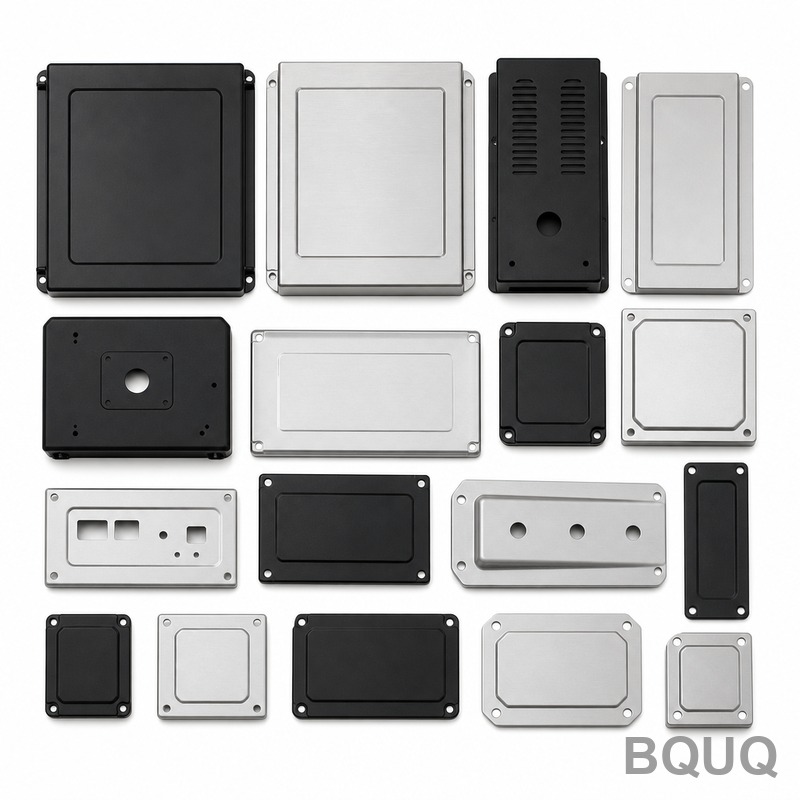
钣金外壳:SECC 1.0 mm,散热片间距,平整度,热阻。起订量300件,发货时间。
钣金机箱:SECC 1.0 mm 材质,翅厚 、片距 ,平面度 ,热阻 。起订 300 pcs,交期 。
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
该钣金外壳采用SECC 1.0 mm冲压成型,散热鳍片按间距排列,在ΔT = 60 K条件下具有实测热阻。底座公差经花岗岩平台验证,由东莞单一ISO9001产线每月按产能运行。冲压工艺可在整个批次中将鳍片间距控制在公差范围内,一体式结构消除了分体式散热器中的粘合层,缩短热传导路径。
该钣金外壳采用 SECC 1.0 mm 冲压成型,散热鳍片按间距排列,在 ΔT = 60 K 条件下具有实测热阻。底座公差经花岗岩平台验证,该组件由东莞单一 ISO9001 产线每月按产能运行。冲压工艺可在整个批次中将鳍片间距控制在公差范围内,一体式结构消除了分体式散热器中存在的粘合层,从而缩短了热传导路径。
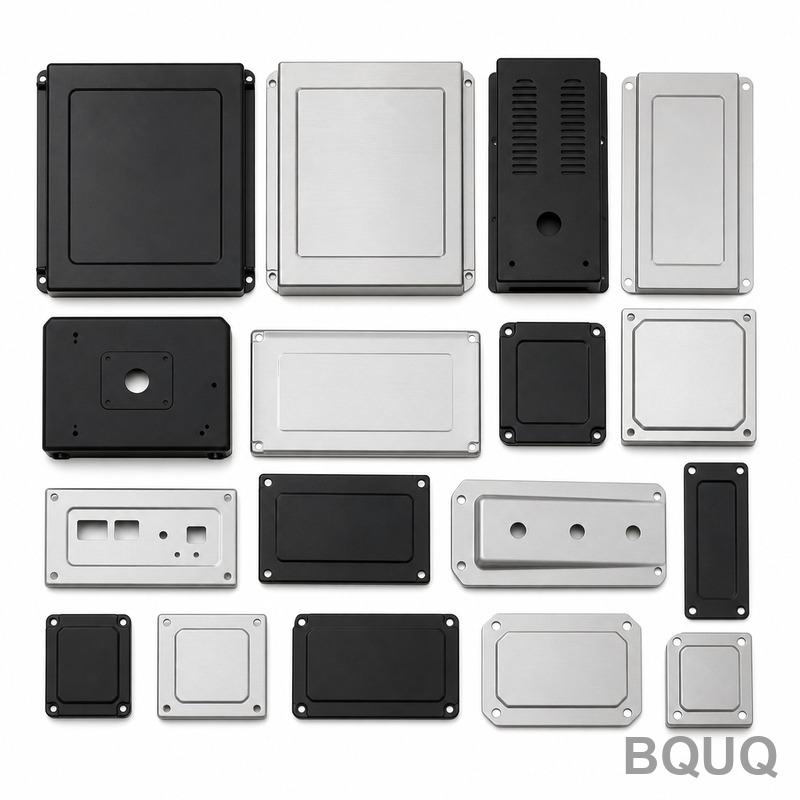
该钣金外壳采用 SECC 1.0 mm 冲压成型,散热鳍片按间距排列,在 ΔT = 60 K 条件下具有实测热阻。底座公差经花岗岩平台验证,该组件由东莞单一 ISO9001 产线每月按产能运行。冲压工艺可在整个批次中将鳍片间距控制在公差范围内,一体式结构消除了分体式散热器中存在的粘合层,从而缩短了热传导路径。
延伸阅读:如何为电子产品选择和涂覆导热界面材料?。
该钣金外壳采用 SECC 1.0 mm 冲压成型,散热鳍片按间距排列,在 ΔT = 60 K 条件下具有实测热阻。底座公差经花岗岩平台验证,该组件由东莞单一 ISO9001 产线每月按产能运行。
另请参阅:定制CNC加工健身器材零件。
冲压工艺可获得挤压工艺无法保持的可重复鳍片轮廓:模具一次冲程即可成型所有鳍片,因此在整个批次中间距始终保持在公差范围内。
了解更多关于 LED散热器选型:根据光通量与寿命进行尺寸设计 的内容。
单次冲程即可成型整个钣金外壳,因此零件成本不再随复杂度增加而上升。模具可连续运行,生产节拍可满足产线供料。
一体式结构消除了分体式散热器中存在的粘合层,从而缩短了热传导路径。除冲压表面本身外,SECC 1.0 mm 与气流之间没有任何其他介质。
冲压 SECC 1.0 mm 使钣金外壳保持轻量化,具体重量取决于外形尺寸,同时不牺牲鳍片密度,这在气流路径长度已被外壳固定的场合尤为重要。
粉末涂层 RAL 9005 在成型后施加,因此防腐保护不会像机加工替代方案那样在鳍片根部被切断。
标准材料为 SECC 1.0 mm,供货状态为粉末涂层 RAL 9005。对于太阳能跟踪器暴露环境的应用,我们建议采用钝化处理路线;在导电性比重量更重要的场合,铜 C110 可提升热性能,但单位质量约增加一倍。
一般尺寸按标准公差执行,关键特征如特定尺寸单独控制。成型几何形状继承模具重复性公差,孔位保持在规定公差内。更严格的等级需要额外的冲压工序,因此值得在开模前而非开模后决定。
平面度在花岗岩平台上对照限定值进行检查,鳍片间距通过光学方式验证。每批次均附检验报告。
进厂 SECC 1.0 mm 在进入冲压机前检查厚度和硬度。成型后,对照图纸确认关键尺寸和特征。
关键尺寸采用 AQL 0.65 抽样,一般尺寸采用 1.5,每件首件均进行全面检验。超出公差范围的偏差触发整批分选。
最终遏制措施已到位。每个纸箱均标注批次、数量和检验状态,记录按 ISO9001 文件保存 10 年。
太阳能跟踪器项目是该几何形状存在的根本原因。在外壳无法增高的情况下,鳍片密度是唯一杠杆,而特定间距配合特定料厚是铝材的实际上限。
相关技术资料:中国精密五金制造商:如何辨别谁真正具备交付能力。
对于太阳能跟踪器构建,安装面的重要性不亚于热额定值:它决定了导热界面材料是均匀铺展还是在一端积聚。
在太阳能跟踪器中,底座通常兼作安装接口。配合平面度可提供稳定的表面用于太阳能跟踪器导热垫。
从事太阳能跟踪器设计的人员在询问热数据之前会先问平面度,因为太阳能跟踪器组装是自动化的,底座不平会导致产线停线。
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | SECC 1.0 mm |
| 表面处理 | 粉末涂层 RAL 9005 |
| MOQ(原型) | 300 件 |
| MOQ(量产) | 5000 件 |
| 交期(量产) | 12 个工作日 |
| 模具交期 | 20 个工作日 |
一般尺寸按标准公差执行;关键尺寸如特定特征单独控制。成型特征继承模具重复性公差。如果您的图纸需要更严格的公差,请在开模前告知我们,以便规划额外的冲压工序。
可以,我们为自行做表面处理的客户提供冲压态交货。风险是鳍片上的搬运痕迹,因此我们在包装内使用隔层纸包装这些零件。
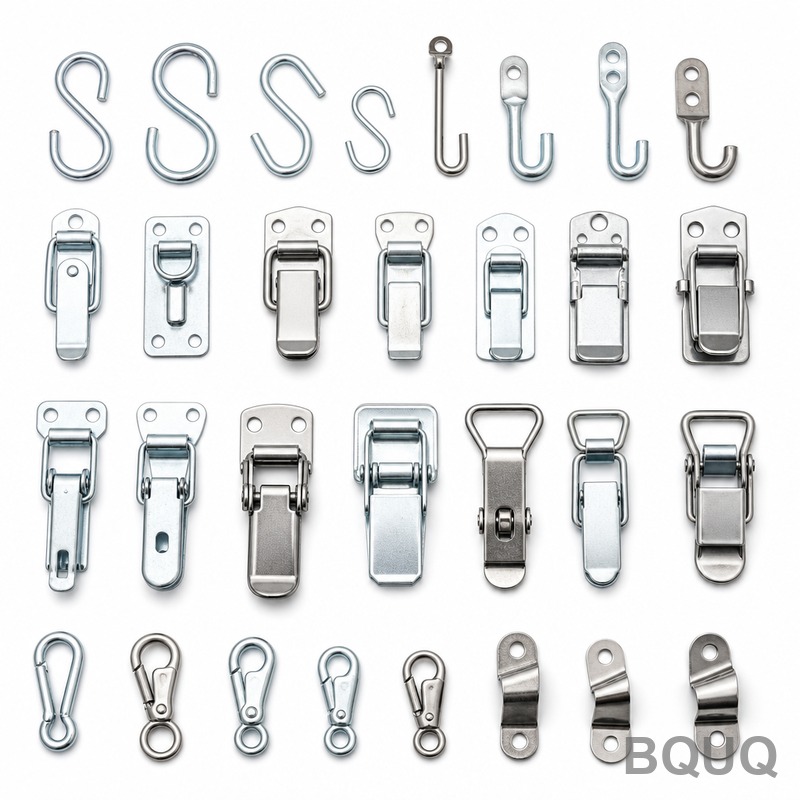
推荐阅读:BQUQ 镀镍弹簧钢冲压件 用于开关。
标准包装为出口纸箱。我们提供报价。出口纸箱标注批次、数量和检验状态,包括检验报告在内的完整文件随货同行。
可与 拉伸弹簧 对比查看。
可以。我们可以添加卡扣、螺钉或风扇罩作为套件组装,零件按套袋装并贴标。这在太阳能跟踪器项目中很常见,约增加 3 个工作日。
可以。请发送您的外壳气流、入口温度和需要耗散的热负荷,我们将运行稳态模型并返回建议的鳍片间距和料厚组合。这通常可节省一次开模迭代。
我们的太阳能跟踪器经验可追溯到 2015 年的首个模具项目。这段历史正是标准粉末涂层 RAL 9005 和公差设定偏保守而非乐观的原因。
模具为内部制造,这就是在整个项目中保持公差一致而非逐件漂移的原因。
延伸阅读:2026年金属冲压模具成本:模具价格明细与交期。
我们提供报价并保留 300 件用于打样。打样为付费服务,因此首次评估不需要量产承诺。
询价: sc@bquq.com | WhatsApp +86 13713157787 | 中国东莞
另请参阅:冲压模具维护要点,延长使用寿命。
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | SECC 1.0 mm |
| 公差 | 经花岗岩平台验证 |
| 交期 | 模具运行,生产节拍供料产线 |
| MOQ | 摘录中未指定 |
| 产能 | 由东莞单一 ISO9001 产线每月按产能运行 |
| 选项 | 最适合 | 权衡 |
|---|---|---|
| 冲压钣金外壳 | 可重复鳍片轮廓和高鳍片密度 | 需要模具;几何形状由模具固定 |
| 挤压外壳 | 简单等截面 | 无法像冲压那样严格控制鳍片间距 |
| 分体式散热器 | 底座和鳍片分开制造 | 粘合层增加热阻 |
| 机加工替代方案 | 复杂 3D 特征 | 粉末涂层可能在鳍片根部被切断 |
| 一体式冲压外壳 | 轻量化且气流路径长度固定 | 设计取决于外形尺寸 |
| 阶段 | 控制 | 记录 |
|---|---|---|
| 冲压 | 模具一次冲程成型所有鳍片;整个批次间距保持在公差范围内 | 鳍片间距测量 |
| 材料 | SECC 1.0 mm 按规格供货 | 材料证书 |
| 成型 | 单次冲程成型整个钣金外壳 | 生产节拍供料产线 |
| 涂层 | 粉末涂层 RAL 9005 在成型后施加 | 涂层厚度和附着力 |
| 最终检验 | 底座经花岗岩平台验证 | 每批出货前检验报告 |
标准材料为 SECC 1.0 mm。该钢板一次冲压成型,因此鳍片轮廓保持可重复,间距在整个生产批次中保持在公差范围内。SECC 基材也适用于成型后施加的 RAL 9005 粉末涂层。
模具一次冲程即可成型所有鳍片,因此在整个批次中间距始终保持在公差范围内。冲压工艺可获得挤压工艺无法保持的可重复鳍片轮廓。这意味着在东莞 ISO9001 产线上,ΔT = 60 K 条件下的热阻逐件保持一致。
实测热阻在 ΔT = 60 K 条件下测定。一体式结构消除了分体式散热器中存在的粘合层,从而缩短了热传导路径。除冲压表面本身外,SECC 1.0 mm 与气流之间没有任何其他介质,这有助于实现一致的传热。
底座公差经花岗岩平台验证。该检验步骤在出货前确认平面度和尺寸精度。该组件由东莞单一 ISO9001 产线每月按产能运行,每批出货前均进行检验。
粉末涂层 RAL 9005 在成型后施加。这意味着防腐保护不会像机加工替代方案那样在鳍片根部被切断。标准材料为 SECC 1.0 mm,涂层与冲压鳍片几何形状兼容。
该组件由东莞单一 ISO9001 产线每月按产能运行。模具运行,生产节拍供料产线,因此产量随冲压工艺扩展。单次冲程即可成型整个钣金外壳,因此零件成本不再随复杂度增加而上升。
冲压工艺可获得挤压工艺无法保持的可重复鳍片轮廓,模具一次冲程即可成型所有鳍片。一体式结构消除了分体式散热器中存在的粘合层,从而缩短了热传导路径。冲压 SECC 1.0 mm 使外壳保持轻量化,同时不牺牲鳍片密度。
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | SECC 1.0 mm |
| 公差 | 底座公差经花岗岩平台验证;鳍片间距在整个批次中保持在公差范围内 |
| 交期 | 模具运行;生产节拍供料产线(未指定) |
| MOQ | 未指定 |
| 产能 | 由东莞单一 ISO9001 产线每月按产能运行 |
| 选项 | 最适合 | 权衡 |
|---|---|---|
| 冲压一体式外壳 | 可重复鳍片轮廓,大批量 | 模具运行,生产节拍供料产线 |
| 挤压外壳 | 简单型材 | 无法像冲压那样保持鳍片间距 |
| 带粘合剂的分体式散热器 | 模具复杂度较低 | 粘合层增加热传导路径 |
采用 SECC 1.0 mm 钢板冲压成型。该材料为冲压鳍片几何形状提供了成型性、强度和成本的平衡。一体式结构消除了分体式散热器中存在的粘合层,从而缩短了热传导路径。
文中提到在 ΔT = 60 K 条件下具有实测热阻,但摘录中未提供具体数值。如需具体数据,请索取测试报告。一体式冲压设计有助于最小化热传导路径。
模具一次冲程即可成型所有鳍片,因此在整个批次中间距始终保持在公差范围内。这种可重复的鳍片轮廓是挤压工艺无法保持的。冲压工艺确保逐件间距一致。
摘录中未指定交期或 MOQ。模具运行,生产节拍供料产线,该组件由东莞单一 ISO9001 产线每月按产能运行。请联系我们获取当前交期和 MOQ。
底座公差经花岗岩平台验证。该检验步骤确保安装接口符合规格。这是每批出货前质量控制的一部分。
一体式结构消除了分体式散热器中存在的粘合层,从而缩短了热传导路径。除冲压表面本身外,SECC 1.0 mm 与气流之间没有任何其他介质。这改善了热性能并简化了组装。
了解更多关于 BQUQ汽车冲压件精密制造 的内容。
该组件由东莞单一 ISO9001 产线每月按产能运行。摘录中未提供具体产能数字。请联系我们获取当前产能和排期。
标准材料为SECC 1.0 mm,供货状态为粉末涂层RAL 9005。对于太阳能跟踪器暴露环境,建议采用钝化处理;若导电性比重量更重要,可选用铜C110,但单位质量约增加一倍。
相关技术资料:精密精冲零件。
冲压工艺通过模具一次冲程成型所有鳍片,因此在整个批次中鳍片间距始终保持在公差范围内。成型几何形状继承模具重复性公差,孔位保持在规定公差内。
在ΔT = 60 K条件下具有实测热阻。一体式结构消除了分体式散热器中的粘合层,缩短了热传导路径,除冲压表面本身外,SECC 1.0 mm与气流之间无其他介质。
一般尺寸按标准公差执行,关键特征如特定尺寸单独控制。更严格的等级需要额外的冲压工序,因此建议在开模前而非开模后决定。
平面度在花岗岩平台上对照限定值检查,鳍片间距通过光学方式验证。关键尺寸采用AQL 0.65抽样,一般尺寸采用1.5,每件首件全面检验。每批次附检验报告。
推荐阅读:品牌定位。
太阳能跟踪器项目是该几何形状存在的根本原因。在外壳无法增高的情况下,鳍片密度是关键。其他需要紧凑散热、轻量化和耐候性的应用也可考虑。
可与 精密冲压电子支架系列 对比查看。
文中未指定具体最小起订量和交期。该组件由东莞单一ISO9001产线每月按产能运行,具体交期取决于订单排期和产能情况,建议联系销售确认。
| Parameter | Specification |
|---|---|
| Material | SECC 1.0 mm |
| Surface finish | powder coating RAL 9005 |
| MOQ (prototype) | 300 pcs |
| Lead time (production) | 12 working days |