产品详情 Contents
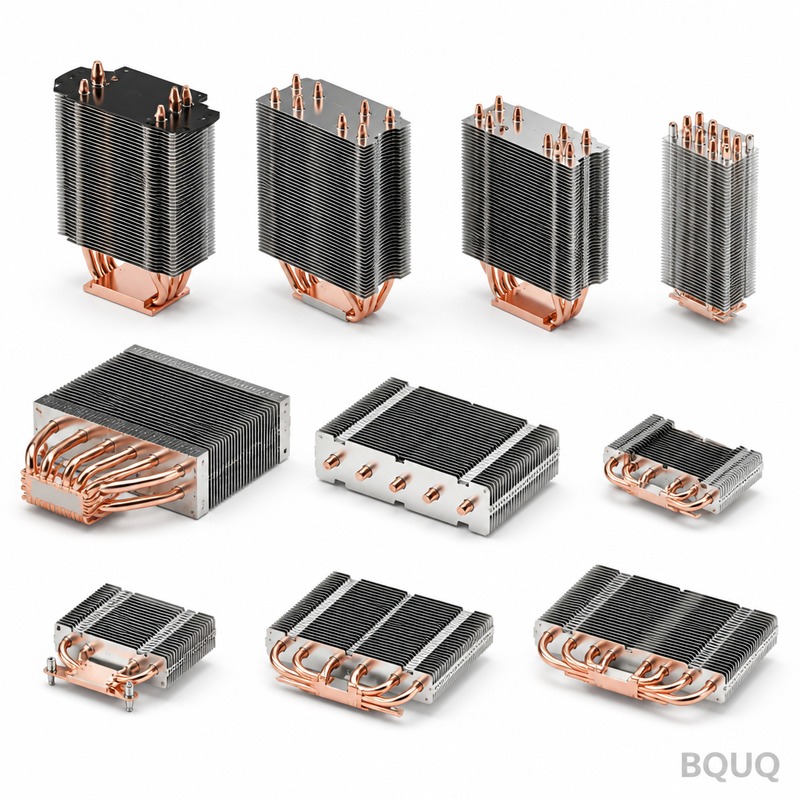
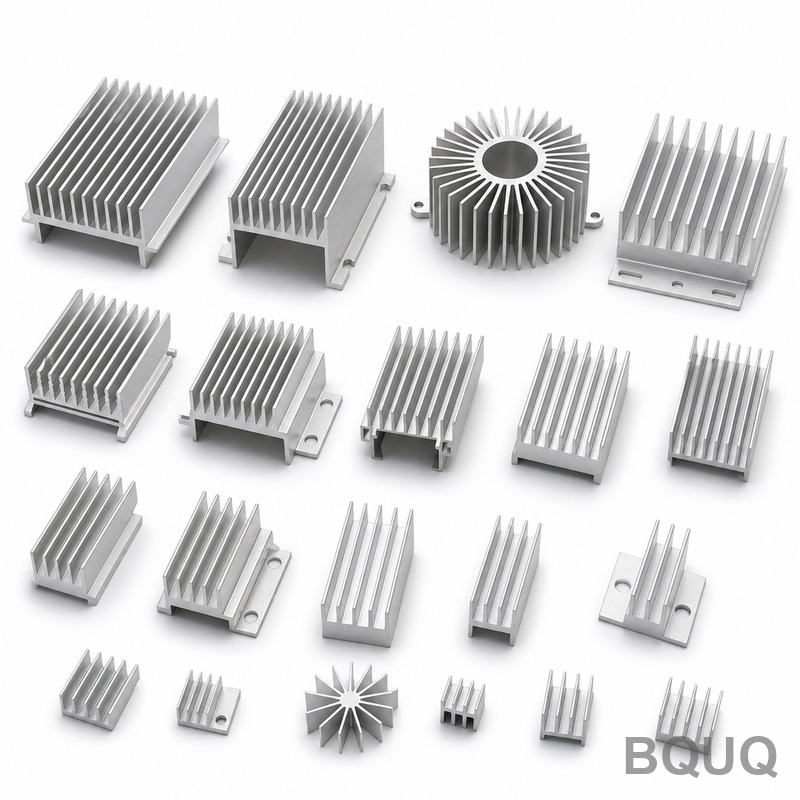
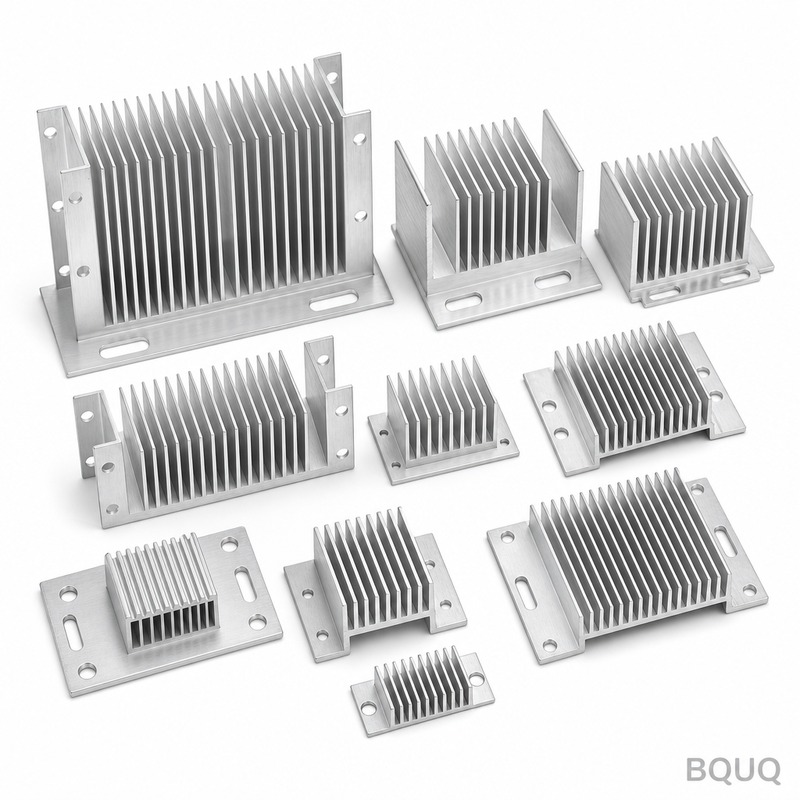
这款热管散热器冷却器的功能——以及关键数据 这是一款为高密度热负载设计的 bonded-fin 热管散热器冷却器——适用于IGBT模块、激光二极管和CPU/GPU阵列。我们加工铜或铝基板,压配或焊接热管,并通过CNC精铣配合面,平面度达到0.02 mm。与相同体积的实心铝挤型材相比,热阻降低25–40%。关键安装孔公差保持在±0.01 mm,基座平行度在0.03 mm以内,基座硬度可达48 HRC(铝材T6回火,铜材H02)。原型交期15天,量产订单20–25天发货。每件产品均经过全检,而非抽检。
热管与基座的结合方式——焊接与压配,及其重要性 我们采用两种方法,您可根据振动环境和热预算选择。焊料结合(无铅SAC305)的空洞率低于2%(通过X射线检测),接触热阻为0.01 °C/W。压配方式将热管压入CNC加工的沟槽中,过盈量为0.02 mm——无焊料空洞,但热阻略高(0.03 °C/W)。两种方式下,我们都使用定制成型刀具(而非标准立铣刀)CNC加工热管沟槽,以最大化管壁接触面积。热管组件的跳动控制在0.05 mm以内(覆盖整个热管长度)。这不是冲压压接件——而是机加工界面。
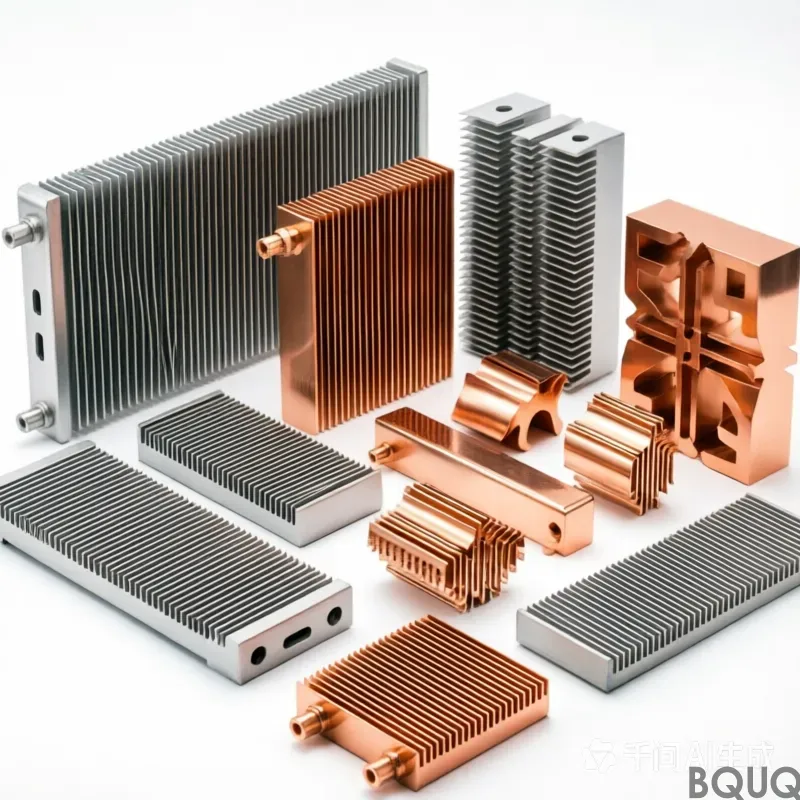
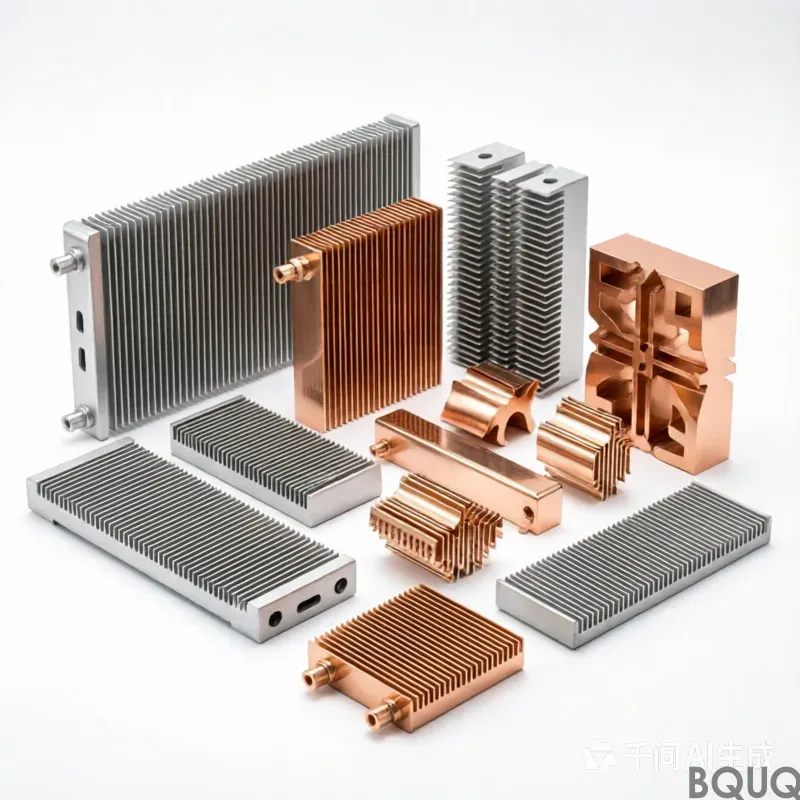
基座和散热片使用的材料及热处理 基板选项:C1100铜(无氧,101% IACS导电率)或6061-T6铝(T6状态硬度相当于48 HRC)。散热片采用1100铝(厚度0.2 mm,间距2.5 mm)或C1020铜(厚度0.15 mm,间距2.0 mm)。我们使用0.5 mm硬质合金锯片加工散热片槽(而非EDM),确保散热片边缘毛刺小于0.05 mm。对于铜基座,我们在焊料回流前进行镀镍处理(3–5 µm)以防氧化。如需烧结芯热管,我们与拥有10年热管制造经验的合作伙伴采购——但所有加工和组装均在厂内完成。每批硬度均通过洛氏硬度计验证,绝非估算。
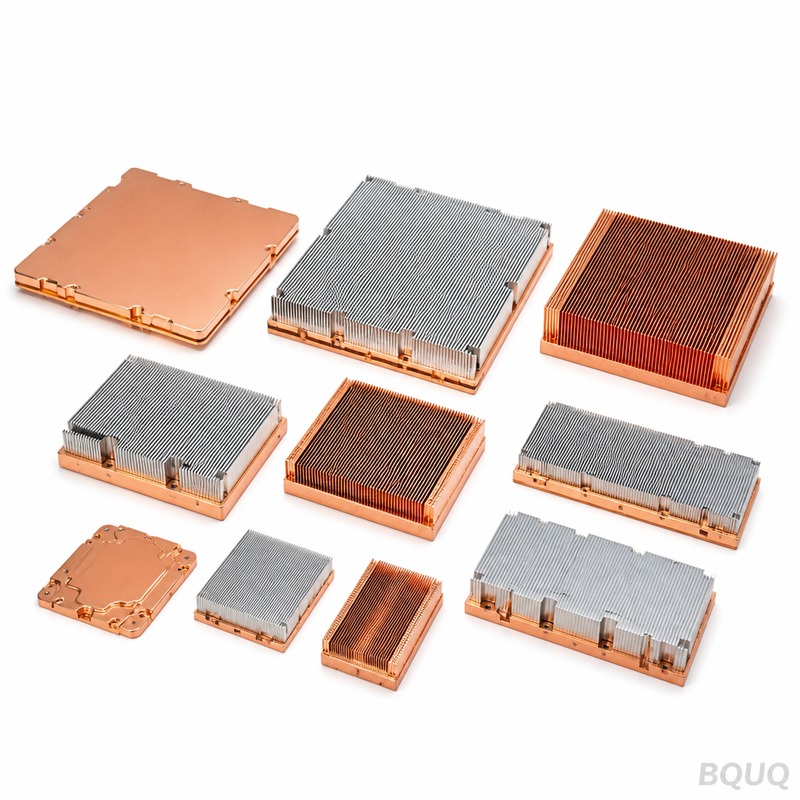
CNC加工公差及配合面表面光洁度 底面——即接触CPU或IGBT的面——最为关键。我们将整个基座(最大300 mm x 300 mm)的平面度控制在0.02 mm以内。配合面表面光洁度为Ra 0.4 µm,足以支持0.05 mm TIM层而不发生挤出。安装孔经钻孔和铰孔加工,公差±0.01 mm,位置度相对基准为0.05 mm。如需研磨表面,我们可按要求达到Ra 0.2 µm——100件以内不额外收费。关于我们如何实现这些数据的详细说明,请参阅我们的CNC加工公差指南 ——其中解释了可应用于您图纸的标准、精密和高精度等级之间的差异。
每批发货前的检测——X射线、三坐标测量和热性能测试 我们不会仅依据首件报告发货。每件热管散热器冷却器均经过三阶段检测。首先,三坐标测量机(CMM)检查所有关键尺寸(±0.01 mm)——每件产品检测30–40个点,数据记录并可追溯。其次,数字X射线系统扫描焊点空洞——空洞面积超过2%的任何产品均被拒收。第三,热性能测试台(加热铜块、热电偶网格)在80 W输入下测量实际热阻。若偏差超过理论值5%,则返工或报废。您将收到一份PDF报告,包含每件产品的序列号。这就是我们对精密制造的定义——中国制造,绝无捷径。
交期、起订量及从原型到10,000件的规模化能力 原型(1–5件):15天。试产(20–50件):18天。量产(500件以上):20–25天。我们无起订量——订购一件用于测试,我们将以与10,000件订单相同的工装和工艺进行加工。差异在于准备时间:原型使用标准刀柄和手动对刀;量产使用定制夹具和在线测量。关于刀具选择,请参阅我们的CNC刀具选择指南 ——其中说明了我们如何为铜和铝选择硬质合金牌号,这直接影响您的表面光洁度和成本。我们是东莞一家拥有20年历史的工厂,配备35台CNC加工中心、12台冲压机和6台弹簧卷绕机——散热器不是我们的副业,而是核心产品线。
运输中的包装与热管保护 热管较为脆弱——0.5 mm的凹痕若出现在关键位置即可破坏毛细作用。我们将每件产品装入定制EVA泡沫内衬,热管悬空置于腔体内——不与箱壁接触。铜基座使用VCI(气相防锈)纸包装,而非仅用塑料膜。每个箱子密封时放入干燥剂包和湿度指示卡。空运使用经ISTA 2A标准测试的双层瓦楞纸箱。海运则增加木托盘,配防滑垫和护角。您不会在办公桌上收到弯曲的热管——自2018年以来,我们已发货超过200,000件散热器,损坏率低于0.1%。
定制热管散热器冷却器——我们需要您提供的信息 请发送STEP或IGES文件,以及带有关键尺寸标注的2D PDF。如果您尚无图纸,请发送现有散热器的照片、热负载(瓦数)和环境温度。我们将在48小时内建议散热片密度和热管数量。我们还可逆向工程竞争对手的部件——已为30多位客户完成此项服务。只需告知安装孔模式和元件占位面积。我们将加工样品,在测试台上进行测试,并在您下达量产订单前发送热性能数据。这就是我们的工作方式——无起订量、无最小订单量、无压力。只有精密制造和真实数据。
规格 数值/范围 基座材料 C1100铜(101% IACS)或6061-T6铝 散热片材料 1100铝(0.2 mm)或C1020铜(0.15 mm) 基座硬度 48 HRC(铝T6)/ 40 HRC(铜H02) 配合面平面度 0.02 mm(最大300 x 300 mm基座) 表面光洁度(配合面) Ra 0.4 µm(可选Ra 0.2 µm) 孔公差 ±0.01 mm(钻孔+铰孔) 位置度(孔) 相对基准0.05 mm 热管跳动 0.05 mm(覆盖整个管长) 焊料空洞率 <2%(X射线验证) 热阻(焊接结合) 0.01 °C/W接触热阻 交期(原型) 15天 交期(量产) 20–25天 起订量 无起订量——接受1件 检测 100% CMM + X射线 + 热性能测试,按序列号追溯
你们真的接受1件订单吗? 是的,我们无起订量。我们以与10,000件订单相同的CNC程序和检测流程加工单件原型。由于准备时间,单件价格较高,但您将获得一件完全可测试、带序列号的产品。
你们能匹配现有散热器的特定孔位模式吗? 请发送图纸或实物样品。我们将使用CMM测量孔位模式,并以0.05 mm位置度重新制造。我们经常为更换过时供应商的客户提供此项服务。
你们如何验证每件产品的焊料空洞率? 我们使用分辨率为5 µm的数字X射线系统。每个热管接头均被扫描,空洞面积由软件计算。空洞率超过2%的任何产品均被拒收——不是返工,而是拒收。这是标准流程,而非增值服务。
你们最快多久能发货热管散热器冷却器? 对于库存铝基座和标准热管布局,我们可在10天内发货。对于全定制铜设计并采用焊接结合,最快为15天。从东莞工厂空运至美国需2–3天。
请将您的图纸发送至sc@bquq.com 或通过WhatsApp联系+86 13713157787 。我们将在12小时内回复固定报价——包括价格、交期和检测方案。无起订量、无隐藏工装费用、无空泛承诺。只有精密制造,中国制造,数据可验证。
相关产品 参数 参数 能力 材料 AL6063/6061/5052,纯铜C1100,铜铝复合 工艺 挤压、CNC加工、铲齿、锻造、压铸、冲压翅片 翅片类型 挤压翅片、针翅、铲齿翅片、折叠翅片、粘合翅片、热管、均温板 表面处理 黑色阳极氧化、本色阳极氧化、镀镍、粉末喷涂 尺寸范围 最大1500 x 400 x 300 mm 热测试 每批次提供热阻和散热数据 打样 5-7天,样品无最小起订量 检验 三坐标测量仪、热阻测试仪,每批次提供完整报告