产品详情
开篇
您的图纸决定产品。我们严格按照您的图纸加工,并在发货前验证每一个关键尺寸。您的机床主轴不会出现任何意外。
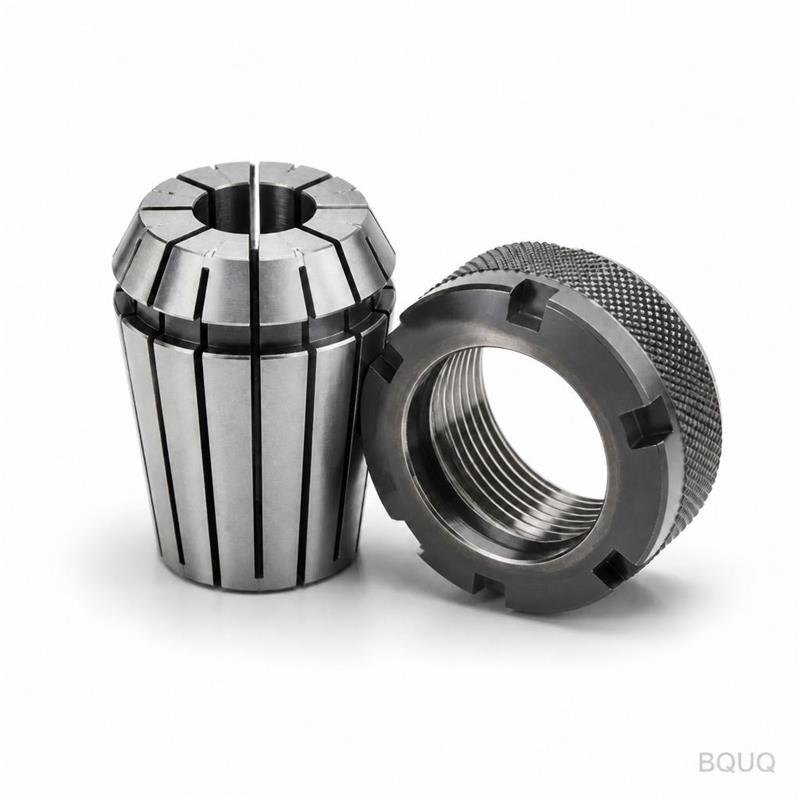
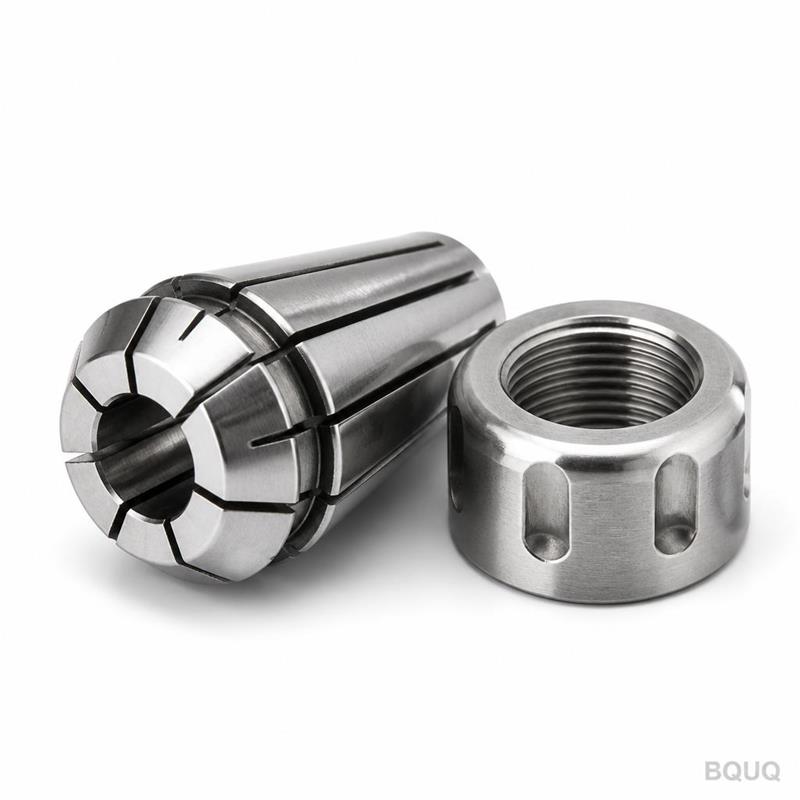
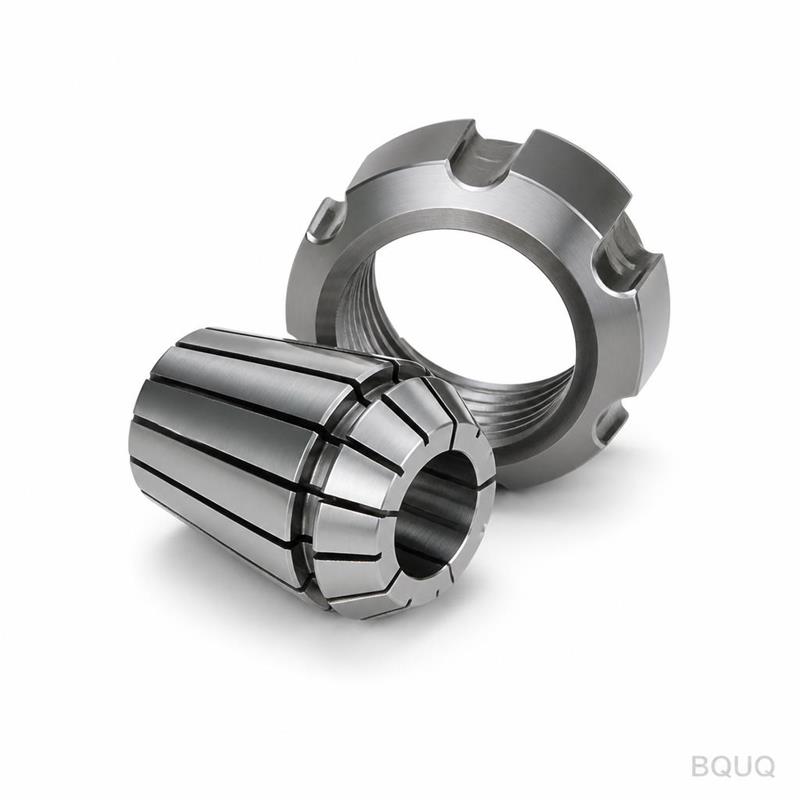
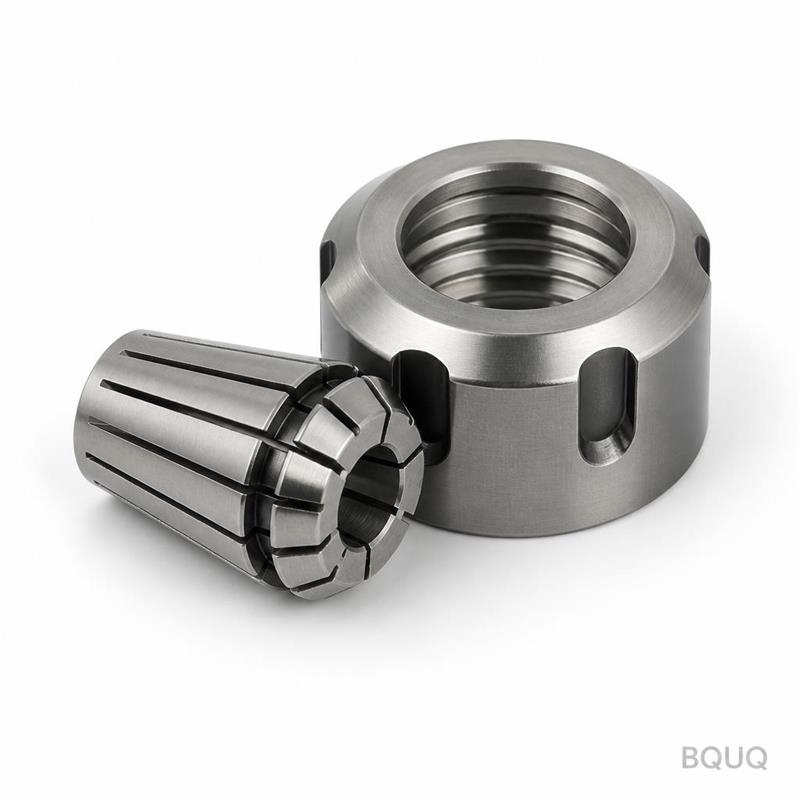
这是一款面向需要稳定跳动精度和可靠刀具夹紧的工程师而设计的精密制造产品。我们用实心钢或合金制造ER32弹簧夹头,配备磨削锥面和淬硬螺母螺纹。
- 跳动精度:鼻端≤ 0.005 mm(TIR)
- 材料:20CrMnTi或42CrMo,淬硬至HRC 58–62
- 交期:标准批次15–20天
- 无最小起订量——一件或一千件均可
- 中国制造,逐批检验,随货附检测报告
规格参数
| 参数 | 数值 |
|---|
| 夹头类型 | ER32(兼容标准ER32夹头) |
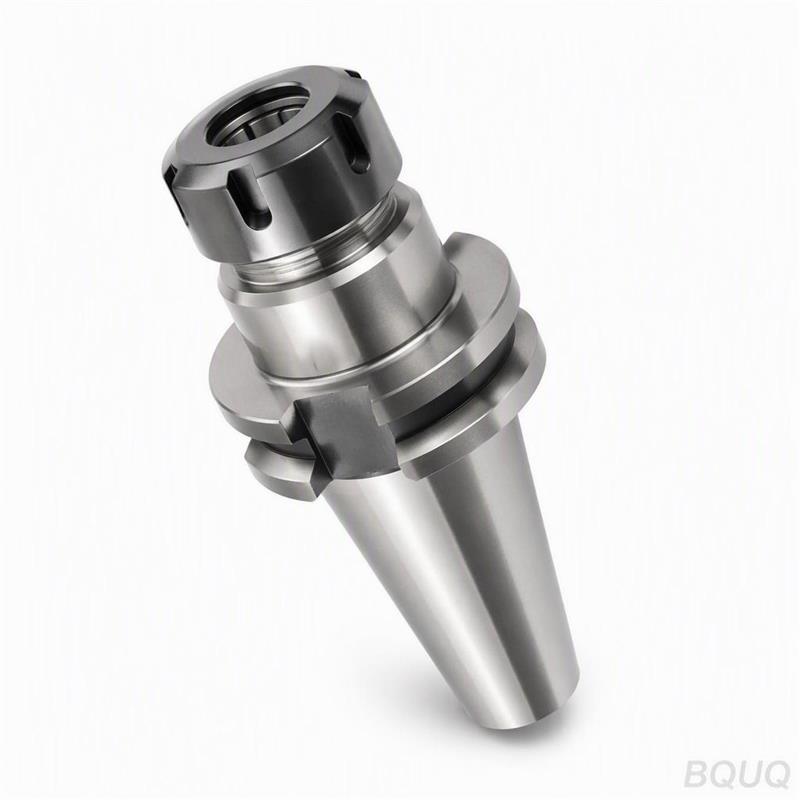
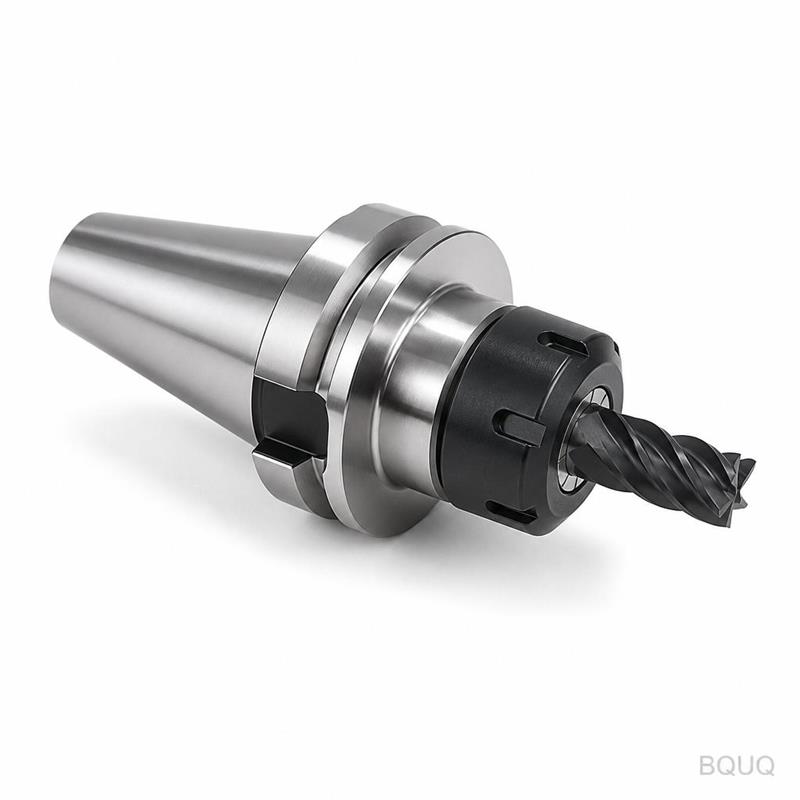
| 柄部选项 | 直柄(16/20/25 mm)、CAT40、BT40或定制 |
| 材料 | 20CrMnTi(渗碳淬火)、42CrMo(整体淬火)或17-4PH不锈钢 |
| 硬度 | 芯部HRC 38–42,表面HRC 58–62 |
| 加工工艺 | CNC车削、CNC铣削,然后外圆磨削 |
| 锥度精度 | 磨削至AT3或更高 |
| 跳动精度(TIR) | 鼻端≤ 0.005 mm,距鼻端100 mm处≤ 0.010 mm |
| 表面粗糙度 | 锥面Ra 0.4 µm,本体Ra 0.8 µm |
| 螺纹 | M12 x 1.5或定制,车削或滚压 |
| 动平衡 | G2.5 @ 20,000 RPM(可选) |
| 表面处理 | 发黑、TiN涂层或不处理(按图纸要求) |
| 检测 | 关键尺寸100%全检,每批附CMM报告 |
| 批量 | 1–10,000件,无最小起订量 |
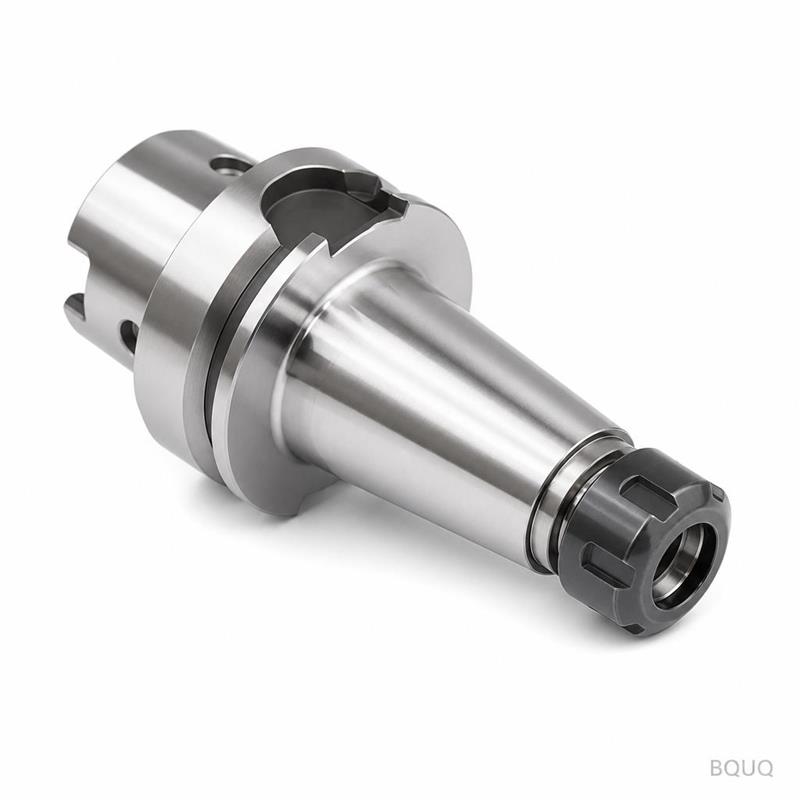
我们使用马扎克(Mazak)和斗山(Doosan)的5轴CNC加工中心和CNC车床。磨削工序在斯图特(Studer)外圆磨床上完成。每只夹头在包装前均经过去毛刺、清洗和防锈处理。
客户将图纸发给我们的三大理由
1. 批次可追溯的质量。
每个批次都有唯一的炉号和批次代码。我们保存记录5年。如果出现现场失效,我们可以追溯到该批次的材质证书、操作人员和检测数据。
2. 每批附检测报告。
您收到的不是简单的合格/不合格表,而是一份包含实际测量值的尺寸报告。我们测量锥角、跳动、硬度和螺纹螺距。报告由我们的质检工程师签字后随货发出。
3. 同一工厂完成CNC加工+冲压+弹簧+散热器。
您的夹头可能需要弹簧、冲压保持架或用于热测试的散热器。我们全部在同一工厂内完成。您节省物流成本,避免供应商之间的公差不匹配问题,并且只需对接一个质量窗口。
应用领域
- CNC铣床 — 夹持ER32夹头用于立铣刀、钻头和铰刀
- CNC车床 — 动力刀座和静态镗孔刀座
- 汽车生产线 — 大批量钻孔和攻丝工位
- 航空航天夹具 — 非标主轴接口的定制柄部
- 医疗器械加工 — 小直径刀具要求跳动低于0.005 mm的场合
- 打样车间 — 短批次生产的快换刀具系统
客户通常在我们需要定制柄长、特殊螺纹或标准夹头的淬硬版本时发来图纸。我们也生产用于高扭矩应用的双角度夹头。
客户下单前常见问题
问:最小起订量是多少?
答:无最小起订量。我们接受单件试制和少量订单。单价随数量递减,但我们不会强迫您超量采购。
问:你们如何保证公差和质量?
答:我们在热处理后磨削锥面和鼻端。跳动精度在精密芯轴上用千分表测量。每个批次都附CMM报告。如果零件在您的来料检验中不合格,我们免费更换并承担费用。
问:交期多久?
答:标准ER32夹头:15–20天。定制柄部或特殊材料:20–25天。急单可加急至10天,视材料供应情况而定。
问:你们提供材质证书吗?
答:提供。我们可提供EN 10204 3.1材质证书(碳钢和不锈钢)。硬度检测报告和涂层厚度证书可根据要求提供。
发送您的图纸
12小时内获得正式报价。我们审核您的材料、公差和数量,然后发送价格和交货日期。无任何义务。
邮箱:sc@bquq.com
WhatsApp:+86 13713157787
发送您的PDF或STEP文件。我们将确认可制造性,并在发现可降低成本之处时提出建议。
需要其他零件?我们同样在东莞工厂加工定制CNC加工ER16弹簧夹头及锁紧螺母 | 中国精密制造。
相关产品
参数
| 参数 | 能力范围 |
|---|
| 材料 | AL6061/7075, SUS303/304/316, 45#钢, T2铜, H59黄铜, POM, PEEK, 尼龙 |
| 公差 | ±0.005mm标准,±0.003mm可按需定制 |
| 设备 | 3/4/5轴CNC, 车铣复合, 瑞士型车床 |
| 表面处理 | 阳极氧化, 镀镍, 镀锌, 钝化, 喷砂, 抛光 |
| 尺寸范围 | 最大400 x 300 x 200 mm |
| 打样 | 72小时,样品无最小起订量 |
| 检测 | 每批次提供完整报告,可按需提供CMM数据 |