
从模具成本、公差、单价及产量交叉点对比冲压与CNC加工,源自同时运营两条生产线的东莞ISO9001工厂。
冲压与CNC加工:决定成本分界线的产量节点
简短回答:一旦产量足以摊销模具成本,冲压便在单位成本上胜出;低于该产量线,CNC加工则更具优势。对于典型的冲压支架或端子,交叉点通常位于每年约1,000至5,000件之间。低于此产量,CNC加工通常单件成本更低且无需模具投入;高于此产量,级进模能迅速收回成本,并将单件价格降至CNC加工成本的几分之一。零件尺寸、公差、材料和几何形状共同决定了交叉点的确切位置。
问题不在于哪种工艺更优,而在于您的产量、公差和几何形状支持哪种工艺。BQUQ在东莞的ISO9001工厂内同时运营CNC车铣和金属冲压两条生产线,因此以下对比并非对单一工艺的推销。这正是我们在收到图纸并需推荐既能保护您预算又能确保交期的工艺路线时所应用的同一套成本逻辑。
两种工艺,解决不同问题
CNC加工是从实心块料或棒料上去除材料。每个零件均单独切削,这使得该工艺非常灵活:无需模具投入,设计变更迅速,关键特征公差可严格至±0.005 mm。其成本在于时间——每个零件需要数分钟的主轴加工时间,因此单件价格较高。
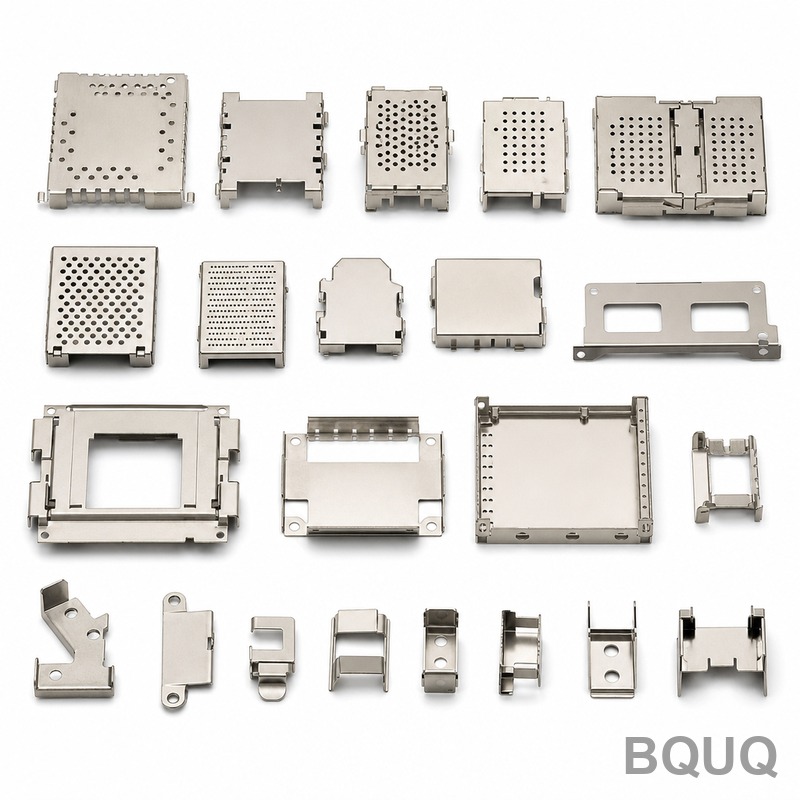
冲压是通过模具在一次或快速连续行程中使金属板材成型。模具昂贵且制造周期长,但一旦运行,零件可在几分之一秒内产出。单位成本急剧下降,但每次设计变更都意味着模具变更,且公差受限于模具能稳定保持的范围。
| 决策要素 | CNC加工 | 冲压 |
|---|---|---|
| 模具投资 | 低(仅需夹具,通常无需) | 高(模具:典型$2k–$50k+) |
| 单件成本趋势 | 平稳,对产量不敏感 | 随产量增加而急剧下降 |
| 设计变更成本 | 低,修改程序即可 | 高,需重制或修改模具 |
| 典型公差 | 常规±0.01–0.05 mm;关键特征可达±0.005 mm | 标准±0.05–0.13 mm;精密级进模可达±0.02 mm |
| 零件尺寸优势范围 | 中小型,三维形状 | 薄板平面或成型件,小至大型 |
| 单件生产速度 | 分钟级 | 几分之一秒 |
由上表可知:冲压是产量型业务,CNC是灵活性业务。只提供其中一种工艺的工厂会悄然引导您选择其销售的产品;而像我们这样同时运营两种工艺的工厂,则能直言哪种路线真正适合您的图纸。
模具的真实成本
模具是低产量时选择CNC的全部理由。一套简单的落料模可能花费$2,000–$8,000。用于小型端子、含8–15个工位的级进模通常需$5,000–$25,000。用于汽车零件的大型高速级进模可能超过$50,000。模具制造周期根据复杂程度为4–10周,而CNC首件可在数天内交付。
| 年产量 | 典型合理工艺路线 | 原因 |
|---|---|---|
| 1–100件 | CNC加工 | 无模具成本,数天交付 |
| 100–1,000件 | CNC,或重复订单时采用简易模具 | 此产量下模具通常难以回本 |
| 1,000–10,000件 | 冲压(简易模或级进模) | 交叉区域;需对两种报价进行建模比较 |
| 10,000件以上 | 级进模冲压 | 单件成本通常为CNC加工的1/3–1/10 |
| 100,000件以上 | 高速级进模,多腔模具 | 冲压成本主要由材料决定 |
要点:在比较单件价格前,先将模具成本按年产量摊销。如果您每年需要500件,持续五年,一套$15,000的模具在冲压一次之前就为每件增加了$6的成本——此时CNC几乎总能胜出。
公差与几何形状:CNC不可替代之处
冲压在位置度上表现良好,但有其实际限制。冲裁边缘是剪切而非切削形成的:通常可见光亮带和断裂带,约20–40%的料厚为剪切区,其余为断裂区。精冲可改善边缘质量,但会增加成本。成型特征存在回弹,因此折弯角度的公差比孔位更宽松,且在大面积上保持严格的平面度在模具中较难实现。
当零件较厚、具有三维特征、要求严格的圆度或螺纹,或需要±0.005 mm级精度时——这些冲压模具均无法经济地实现——CNC便凸显其价值。一个最初设计为冲压件的CNC加工零件之所以常见,正是因为设计者发现某个特征模具无法保证。
| 特征 | 冲压典型值 | CNC典型值 |
|---|---|---|
| 孔位 | ±0.05–0.10 mm | ±0.01–0.03 mm |
| 冲裁轮廓 | ±0.05–0.13 mm | ±0.01–0.05 mm |
| 折弯角度 | ±0.5–1° | ±0.1–0.3° |
| 螺纹 | 仅可二次攻丝 | 可加工中切削或滚压 |
| 边缘状态 | 剪切+断裂带 | 光洁的机加工表面 |
| 材料厚度 | 典型0.05–6 mm,仅限板材 | 可至实心棒料 |
要点是,不仅产量,几何形状也设定了下限:一个实质上是小型三维块体的零件,在任何产量下都不适合冲压;而一个薄型连接端子,在产量超过数千件后,采用CNC加工则很少经济可行。
混合方案
最精巧的设计会折中处理:在产量经济性允许的部分采用冲压成型,再添加一个冲压无法保证的机加工特征。例如,冲压母排通过CNC加工安装孔和铣削接触面;冲压支架通过二次攻丝添加螺纹孔;冲压端子在磨损关键区域通过CNC加工配合面。
由于我们在同一工厂内运营冲压和CNC,混合零件无需第二家供应商即可在生产线间流转,检验报告涵盖两种工艺。当您的图纸包含十个简单特征和一个无法实现的特征时,这就是实际解决方案:十个用模具冲压,一个用CNC加工。
报价前的决策步骤
您可自行按五步进行核算。首先,确定您的实际年产量及零件预期生产年限。其次,获取同一图纸的模具报价和CNC单件报价。第三,将模具成本除以总产量并加到冲压单件价格上。第四,检查公差和边缘状态要求——若任何特征低于冲压的实际极限,需增加二次加工成本或转为混合方案。第五,比较交期:模具制造会为首次发货增加数周时间,因此若启动紧急,即使冲压在后续订单中占优,首批订单也应选择CNC加工。
当数字接近时,质量风险将决定天平倾斜。冲压件的一致性取决于模具维护和材料回火状态;机加工件则取决于装夹和刀具磨损。可向任何工厂索取其标准尺寸报告——在BQUQ,无论零件来自冲压线还是CNC线,每批产品均在ISO9001体系下附带检验数据发货。
把 PDF/DXF/STEP 图纸发到 sc@bquq.com 或 WhatsApp +86 137 1315 7787,工程师审图后回复价格、交期与 DFM 建议(工作日)。
常见问题解答
问:产量达到多少时冲压比CNC加工更便宜?
对于大多数小型零件,在摊销模具成本后,交叉点通常位于每年约1,000至5,000件之间。大型或厚壁零件会使该点上移,而微小高速端子则使其下移。请对两种报价进行含模具摊销的建模比较。
问:冲压能达到CNC级别的公差吗?
通常不能。标准冲压公差为±0.05–0.13 mm;精密级进模在位置度上可达约±0.02 mm。CNC常规可保持±0.01 mm,关键特征可达±0.005 mm。仅在模具能稳定重复的范围内指定冲压公差。
问:如果我的产量低于交叉点但未来会增长,该怎么办?
首批可采用CNC加工以快速交付并冻结设计,待设计稳定且产量足以支撑时再转为模具冲压。过早制造冲压模具会锁定您可能仍会更改的设计,且模具修改成本高昂。
问:冲压件比机加工件强度低吗?
并非固有差异——材料相同。但冲裁边缘存在断裂区,成型拐角存在加工硬化和应力,因此疲劳性能和边缘质量有所不同。对于承重边缘,若剪切断裂不可接受,请指定精冲或机加工。
问:同时运营两种工艺的工厂应推荐哪种工艺?
应推荐适合图纸的那一种:考虑产量、公差、几何形状和进度。一个在200件零件上推销冲压或在200,000件端子上推销CNC的工厂,是在销售其产能,而非为您的零件着想。请要求其提供成本逻辑,而非主观偏好。
由BQUQ工程团队撰写。BQUQ是位于中国东莞的ISO9001认证源头工厂,在同一厂区内运营CNC加工、金属冲压、定制弹簧、散热器及夹头生产线。请将图纸发送至sc@bquq.com或WhatsApp +86 13713157787,我们将在12个工作小时内提供报价。www.bquq.com


