
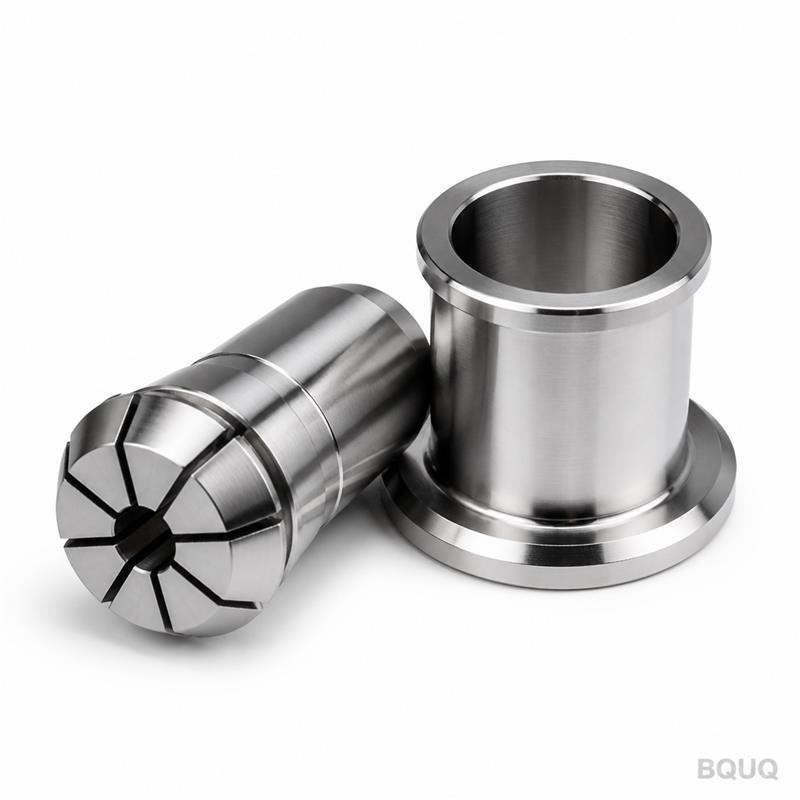
电动汽车零部件的CNC加工:衬套、壳体和母排
简短回答:CNC加工适用于需要严格公差、小批量或设计灵活性的电动汽车零部件——电池壳体、电机和逆变器衬套、传感器支架、冷却板和原型母排。衬套和壳体通常由铝或不锈钢加工而成,配合公差可达±0.005 mm;当年产量超过约5,000–10,000件时,母排转向冲压。BQUQ在东莞通过ISO9001认证加工电动汽车零件,并在12个工作小时内返回报价。
电动汽车硬件变化迅速,这种节奏决定了工艺选择。一个多年稳定的设计适合模具;一个每季度仍在修改的设计适合机床。大多数电动汽车项目从加工开始,验证设计,然后将稳定的、大批量的零件转向冲压或铸造。知道哪些组件属于哪一边是关键。
哪些电动汽车零部件适合CNC加工?
在加工中停留最久的零件是那些公差、密封或小批量占主导的零件。这些包括:
- 必须密封并保持平整度的电池模块壳体和端板。
- 具有轴承配合和同心度要求的电机和逆变器衬套。
- 传感器支架、连接器后壳和小型精密支架。
- 用于热管理的冷板和冷却歧管。
- 原型和小批量母排及互连硬件。
这些零件有一个共同特点:它们的功能依赖于成形工艺难以轻易复制的几何形状。定位转子的衬套必须同心度在微米级;与垫圈密封的壳体必须保持平整度,而不仅仅是尺寸。加工从坯料中一件一件地提供这种几何形状,无需工装。
衬套和壳体:材料与公差
材料选择遵循功能。铝为壳体和板提供轻重量和良好的导热性。不锈钢和钢为衬套和受力嵌件提供强度和耐磨性。工程塑料处理电气隔离和热断 duties。
| 组件 | 典型材料 | 关键公差 | 重要性 |
|---|---|---|---|
| 电机衬套 | 钢/不锈钢 | ±0.005 mm 孔 | 轴承配合、同心度 |
| 逆变器壳体 | 铝 6061 | ±0.02 mm | 密封、平整度 |
| 电池端板 | 铝 6061 | ±0.05 mm | 平整度、重量 |
| 传感器支架 | 铝/塑料 | ±0.05 mm | 位置重复性 |
| 冷却板 | 铝 | ±0.05 mm | 密封路径、平整度 |
两个值值得关注。轴承孔达到±0.005 mm或更紧,并用CMM验证,而不是卡尺。密封接头的壳体平整度通常要求在密封面上约0.05–0.1 mm的平整度公差,因为一个面可能在其尺寸公差内但仍然泄漏。我们的生产能力在关键特征上为±0.005 mm;当标注超出铣削工艺所能保证的范围时,我们会告知您。
母排:机加工还是冲压?
这是最常见的电动汽车工艺问题。机加工铜母排适合原型和小批量;冲压母排适合大批量。交叉点取决于厚度、几何形状和年产量。
| 因素 | 机加工母排 | 冲压母排 |
|---|---|---|
| 经济范围 | 1–1,000 件 | 5,000–1,000,000+ 件 |
| 工装成本 | 无 | 中到高 |
| 设计变更 | 便宜 | 昂贵(模具重切) |
| 厚度范围 | 任意 | 最适合薄到中厚规格 |
| 典型用途 | 原型、小批量、定制 | 批量生产 |
铜柔软且导电,这使得两种工艺都可行,并使批量决策主要是财务上的。当年产量超过约5,000–10,000件时,工装摊销,冲压在单位成本上胜出。低于此,机加工完全避免了工装投资。由于设计变更在机加工中便宜而在冲压中昂贵,在电流路径和几何形状冻结之前,保持母排机加工。权衡在我们的母排冲压指南中有更深入的介绍。
热和电气考虑
电动汽车零件通常同时承担两项任务。冷却板必须导热和密封;衬套必须定位轴,有时还要绝缘。这种双重角色决定了材料和表面处理:
- 电气隔离:阳极氧化铝形成薄绝缘氧化层,对某些壳体的爬电距离和间隙有用,但阳极氧化不能替代适当的绝缘屏障。单独验证介电要求。
- 热接触:提供给热界面材料的机加工平板需要平整度和受控的Ra,通常为0.8–1.6 µm,以便界面真正接触。
- 腐蚀:发动机舱和车底环境会惩罚未保护的钢;在可能接触流体和盐的地方指定镀锌、发黑或不锈钢。
- 接头导电性:对于铜母排,接头面通常需要定义的表面处理和平面度以保持低接触电阻;指定接头的Ra和平面度,而不是整个零件。
BQUQ如何支持电动汽车项目?
我们在稳定的CNC设备上加工车削和铣削电动汽车零部件,用CMM验证关键特征,并保持±0.005 mm的生产能力。原型快速发货,因为没有工装,小批量运行是常规的。当零件在大批量时明显属于冲压时,我们会说明,并可以在一个工厂内生产两者——加工用于验证,冲压用于生产。这对母排、散热器硬件和电动汽车组件内的小型冲压触点很重要。
发送模型或图纸,附上材料、数量、表面处理和任何文件要求。如果零件还涉及弹簧、冲压触点或散热器,请发送整个组件,我们将作为一个包报价。我们在12个工作小时内返回报价。
防止后续问题的电动汽车设计细节
电动汽车项目进展迅速,原型上看不见的细节在生产中变得昂贵。这些是值得尽早解决的:
- 基准结构和堆叠。电池模块和电机组件由许多零件组成,因此重要的公差是装配堆叠,而不是任何单个组件。在每个图纸上定义基准结构,并在冻结设计前检查堆叠,因为收紧一个零件很少能修复顶层松动的装配。
- 密封面。与垫圈密封的壳体需要平整度和受控的表面光洁度,而不仅仅是尺寸公差。指定密封面上的平整度和适合垫圈材料的Ra值。
- 接头处的材料配对。铜和铝接触在潮湿环境中会腐蚀,因此异种金属之间的母排接头需要镀层屏障或保持金属分离的设计。
- 热路径连续性。冷却组件只有在热量能够到达它时才有效。这意味着热界面处的平整度和光洁度、正确的界面材料以及不会使板弯曲的安装压力。
- 绝缘爬电距离和间隙。电气隔离要求是几何形状,而不是表面处理。阳极氧化提供薄氧化层,但不应被视为主要绝缘屏障;根据成品零件验证介电性能。
- 原型阶段的文件。即使是一次性电动汽车零件也受益于尺寸报告和材料证书,因为这些记录为最终生产发布提供信息。
在设计还在屏幕上时把这些做好,向生产工装的过渡就会变得常规,而不是重新设计。
常见问题
问:对于电动汽车母排,CNC加工还是冲压更好?
答:对于原型和小批量,机加工更好,因为没有工装成本,设计变更便宜。当年产量超过约5,000–10,000件时,冲压通常在单位成本上胜出。在几何形状和电流路径冻结之前,保持母排机加工。
问:在电动汽车衬套和壳体上,你们能保持什么公差?
答:在关键特征如轴承孔上为±0.005 mm,用CMM验证。密封接头的壳体平整度通常要求在面上约0.05–0.1 mm。我们会标记任何加工工艺无法可靠保持的标注。
问:你们能加工铜和铝电动汽车零件吗?
答:是的。我们加工铜用于母排和互连工作,铝用于壳体、板和支架,钢或不锈钢用于衬套和受力零件。铜柔软且粘,因此使用专用进给和刀具加工,而不是与钢相同的设置。
问:你们提供电动汽车零件的检验报告吗?
答:是的。每批默认附带尺寸检验报告,当您的项目需要时,我们提供材料认证和FAI报告。在RFQ阶段告诉我们文件包。
问:电动汽车加工零件的报价有多快?
答:将图纸或3D模型发送至sc@bquq.com或WhatsApp +86 13713157787,附上材料、数量和表面处理。我们在12个工作小时内返回报价。
相关资源
- 母排冲压指南 — 冲压母排何时优于机加工母排,以及优势多少。
- CNC加工服务 — 来自东莞源头工厂的车削和铣削。
- 关于BQUQ — 一家ISO9001:2015工厂,在同一屋檐下运行CNC、冲压、弹簧和散热器生产线。
- 联系我们 — 发送图纸,12个工作小时内获得报价。
由BQUQ工程团队撰写。BQUQ是中国东莞一家ISO9001认证的源头工厂,在同一屋檐下运行CNC加工、金属冲压、定制弹簧、散热器和夹头生产线。将图纸发送至sc@bquq.com或WhatsApp +86 13713157787,12个工作小时内获得报价。www.bquq.com


