弹簧喷丸强化:疲劳寿命提升与工艺规范
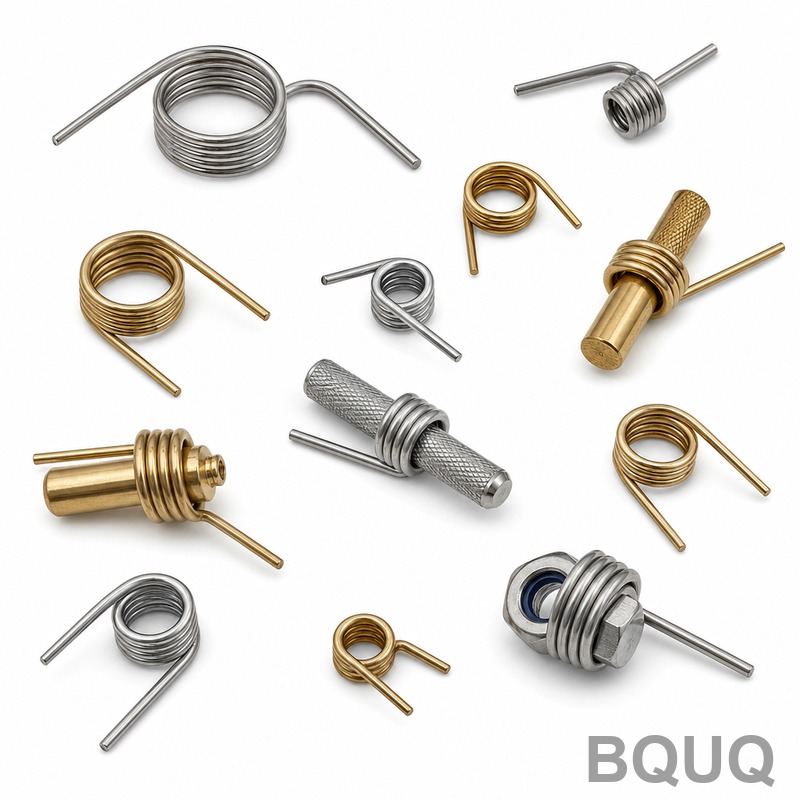
喷丸强化是延长压缩弹簧、扭转弹簧和拉伸弹簧疲劳寿命最有效的表面处理方法,在正确应用的情况下,通常可使循环寿命提高100%至600%。这种机械冷加工工艺会产生深度为0.05 mm至0.40 mm的残余压应力层,用以抵消导致裂纹萌生和扩展的拉应力。对于弹簧制造商和设计工程师而言,喷丸强化并非可选项,而是决定弹簧是承受10,...
喷丸强化是延长压缩弹簧、扭转弹簧和拉伸弹簧疲劳寿命最有效的表面处理方法,在正确应用的情况下,通常可使循环寿命提高100%至600%。这种机械冷加工工艺会产生深度为0.05 mm至0.40 mm的残余压应力层,用以抵消导致裂纹萌生和扩展的拉应力。对于弹簧制造商和设计工程师而言,喷丸强化并非可选项,而是决定弹簧是承受10,...
金属冲压中的精度并非一个单一数值,而是材料厚度、特征尺寸和压力机能力的函数。在标准生产中,冲压公差范围从孔到孔位置的±0.05毫米到折弯角度和整体零件尺寸的±0.25毫米不等。对于高精度级进模加工,BQUQ将关键特征控制在±0.01毫米,但这需要淬硬模具、受控材料以及统计过程控制(SPC)监控。材料厚度及其对公差的决定...
在为精密应用指定弹簧时,所依据的标准决定了从可接受公差带到疲劳寿命预期的一切。简而言之,ASTM(美国材料与试验协会)主导北美和国际材料规范,SMI(弹簧制造商协会)提供在美国广泛采用的设计和公差指南,而JIS(日本工业标准)则规范亚洲地区的公制弹簧尺寸、材料和测试方法。选择错误的参考标准可能导致0.05毫米的公差不匹...
对于低于5,000件的生产批次,采用级进模或CNC加工的短周期冲压通常更具成本效益,而大批量冲压(超过50,000件)则需要使用配备传递模的硬质模具来分摊模具成本。决策的关键在于单件总成本、模具交付周期和公差要求,而非仅仅取决于数量。本文提供了一个基于数据的框架,帮助您根据具体的生产参数选择最优的冲压工艺。界定阈值:单...
直接回答:喷丸强化能否提高弹簧疲劳寿命?是的,喷丸强化是延长压缩弹簧、扭转弹簧和拉伸弹簧疲劳寿命最有效的表面处理方法。通过在弹簧钢丝表面引入400至800 MPa的压缩残余应力层,喷丸强化延迟了裂纹的萌生和扩展,通常在循环载荷下可将疲劳寿命提高100%至500%。对于高应力汽车气门弹簧和悬架螺旋弹簧,喷丸处理不是可选项...