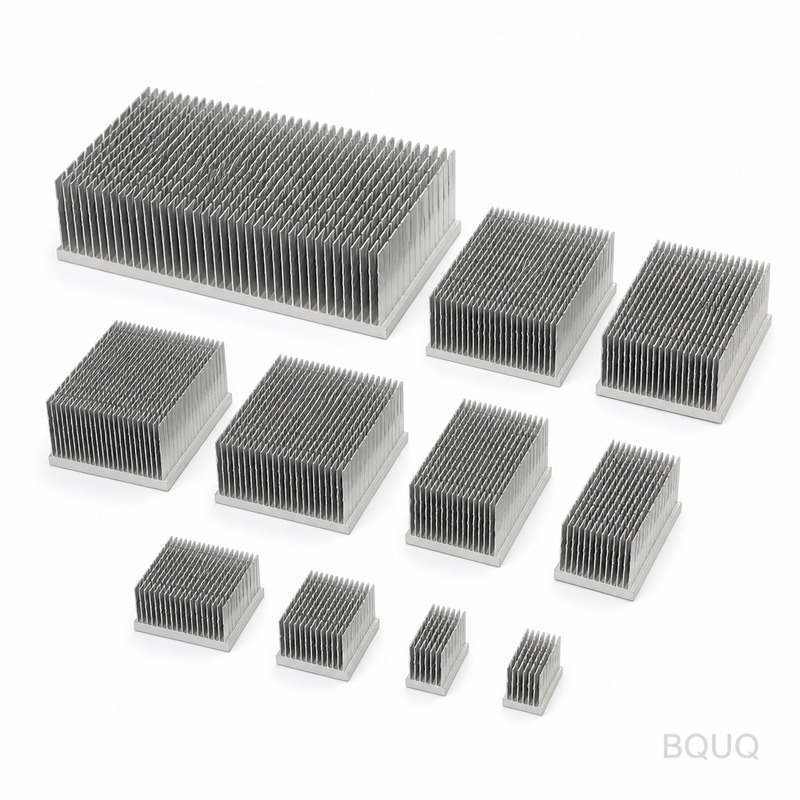
冲压散热器:金属冲压何时适用于冷却?
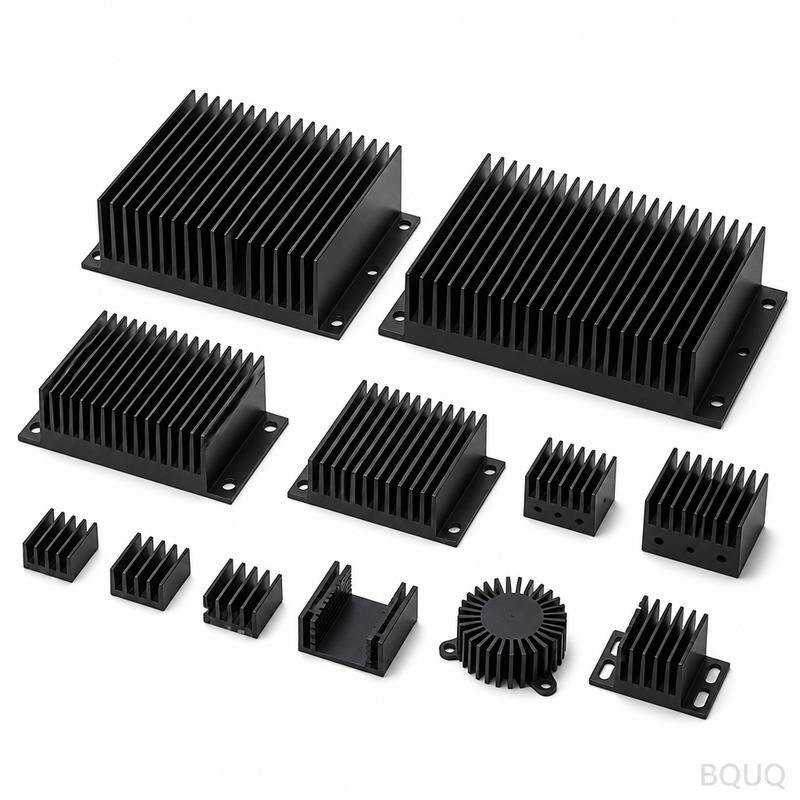
冲压散热器在高产量生产(通常每年超过10,000件)、翅片几何形状为简单的2D或半3D结构、且铝材单件成本要求低于0.50美元或铜材低于0.80美元时,是最合理的选择。金属冲压是所有热管理制造工艺中单件成本最低的,节拍时间为每分钟15至60件,但它在设计自由度和热性能方面不如CNC加工或铲齿工艺。如果您的热预算允许结到...
冲压散热器在高产量生产(通常每年超过10,000件)、翅片几何形状为简单的2D或半3D结构、且铝材单件成本要求低于0.50美元或铜材低于0.80美元时,是最合理的选择。金属冲压是所有热管理制造工艺中单件成本最低的,节拍时间为每分钟15至60件,但它在设计自由度和热性能方面不如CNC加工或铲齿工艺。如果您的热预算允许结到...
2026年,标准三轴铣削和车削的CNC加工平均每小时成本在45至120美元之间,而每个零件的成本通常在15至250美元之间,具体取决于材料、复杂程度和数量。若要精确估算,一个简单的铝制支架,100件单价约为8.50美元;而一个复杂的医用级钛合金零件,10件单价可能超过400美元。这些数字由机床小时费率、装夹人工、刀具磨...
CNC机床设置是为生产批次运行准备机器的完整流程,包含三大核心要素:工件装夹(夹具)、切削刀具(刀具系统)和数字指令(编程)。一次正确的设置还包括刀具偏置校准、工件找正和试切运行,总时间从简单工件的30分钟到复杂五轴零件的4小时不等。在我们东莞工厂,我们将设置本身视为一项精密操作,因为70%的尺寸误差源于装夹或刀具偏置...
最适合5G和电信设备的高性能散热解决方案是高密度强制对流铝翅片堆或铜均热板,具体取决于功率范围和外形尺寸。对于功率超过150 W的基站,采用铝粘合翅片或铲削翅片散热器是标准方案,其热阻低于0.08 °C/W;而对于功率低于100 W的紧凑型远端射频单元(RRU),导热系数为3000 W/m·K的均热板性能优于实心铜。在...
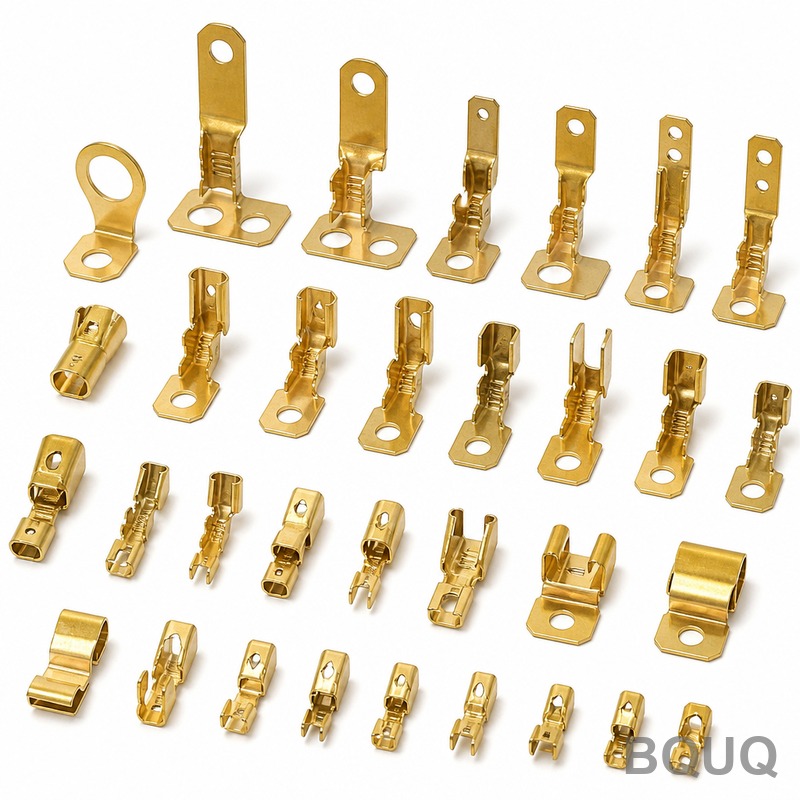
精密冲压通过生产数百万个公差低至±0.01毫米的相同零件,使用C11000铜和C17200铍铜等高导电率材料,并施加受控的表面处理以保持低于10毫欧的稳定接触电阻,从而确保可靠的电气触点和端子。这种制造工艺将高速级进模(最高每分钟1,200次冲程)与实时尺寸监控相结合,在大批量生产中实现可重复的几何形状、弹簧力和镀层完...