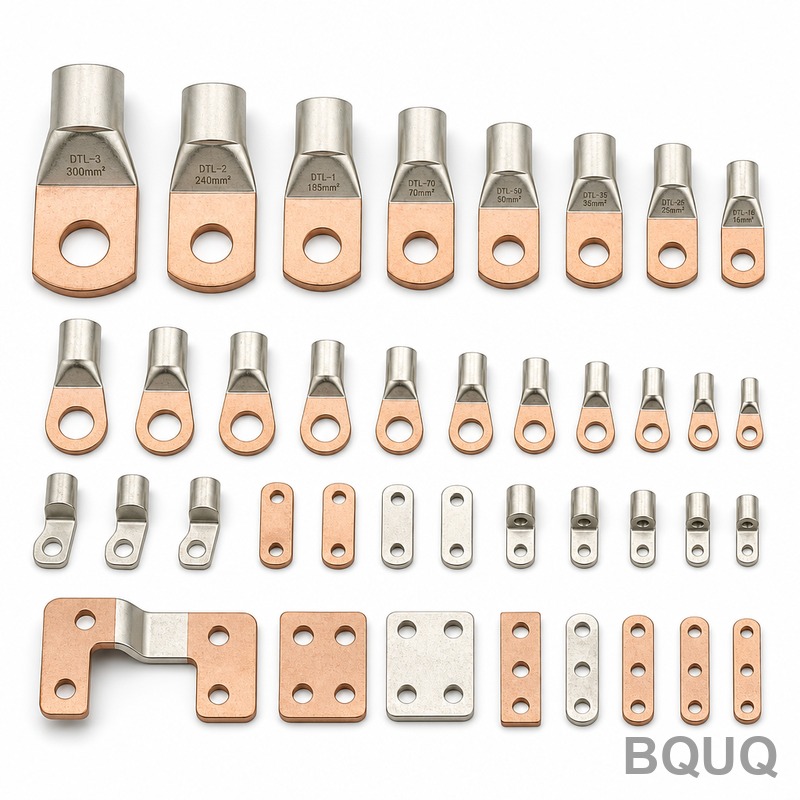
电接触件与端子:精密冲压如何确保可靠性与性能
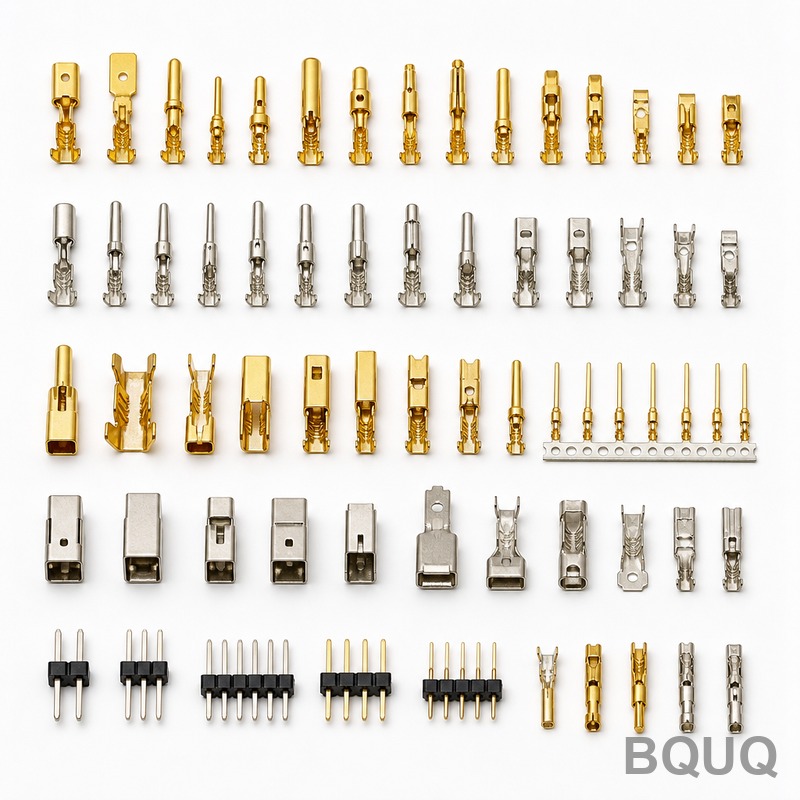
精密冲压使电触点和端子可靠性的直接答案在于消除关键尺寸、表面光洁度和材料晶粒结构的微观变化。通过将公差控制在±0.01 mm以内,并保持表面粗糙度一致达到Ra 0.4 µm或更优,冲压确保了可预测的低电阻接触界面,能够承受振动、热循环和数百万次插拔而不失效。该工艺在大批量生产运行中实现了99.97%的尺寸一致性率,这是...
精密冲压使电触点和端子可靠性的直接答案在于消除关键尺寸、表面光洁度和材料晶粒结构的微观变化。通过将公差控制在±0.01 mm以内,并保持表面粗糙度一致达到Ra 0.4 µm或更优,冲压确保了可预测的低电阻接触界面,能够承受振动、热循环和数百万次插拔而不失效。该工艺在大批量生产运行中实现了99.97%的尺寸一致性率,这是...
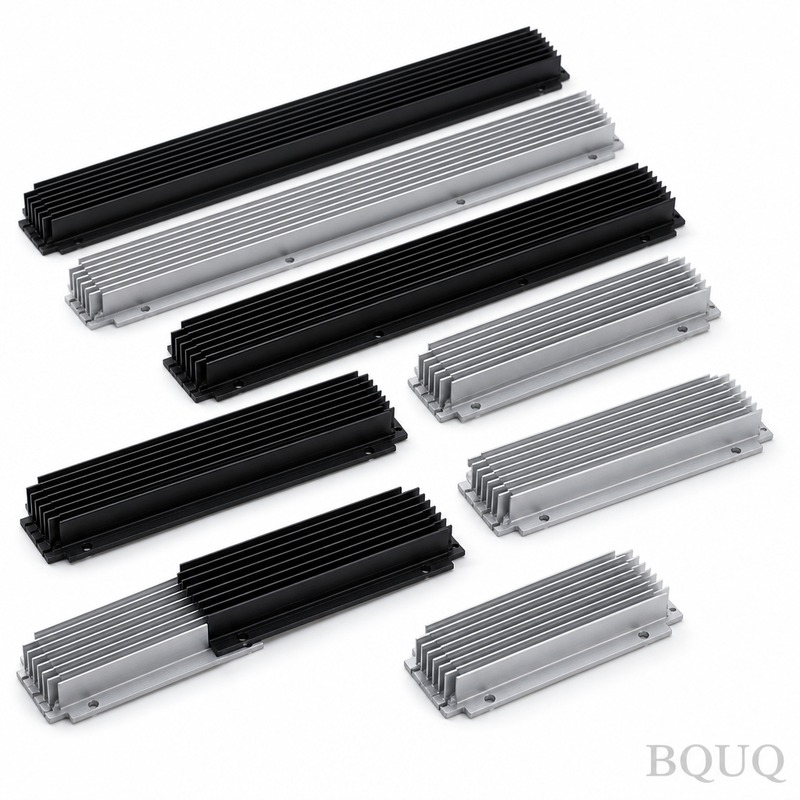
热阻,记作Rth或θ,是散热器最重要的规格参数,因为它量化了元件对热流的阻碍程度,单位为摄氏度每瓦(°C/W)。要正确读取该规格,必须明白Rth值越低代表散热性能越好,并且在比较不同器件之前,务必核实所标注的气流条件(自然对流 vs. 强制风冷)。实际来说,热阻为1.0 °C/W的散热器,每耗散1瓦热量,其温度将比环境...
直接回答:冲压模具制造需要多长时间?对于用于大批量金属冲压的标准级进模,制造周期通常为4至8周。简单的复合落料模可在2至3周内完成,而具有复杂特征的多工位级进模则可能需要10至12周。该周期涵盖设计、材料采购、CNC加工、线切割、装配和现场试模,但不包括设计冻结后提出的任何工程变更。材料采购与钢材选择初始阶段最大的变量...
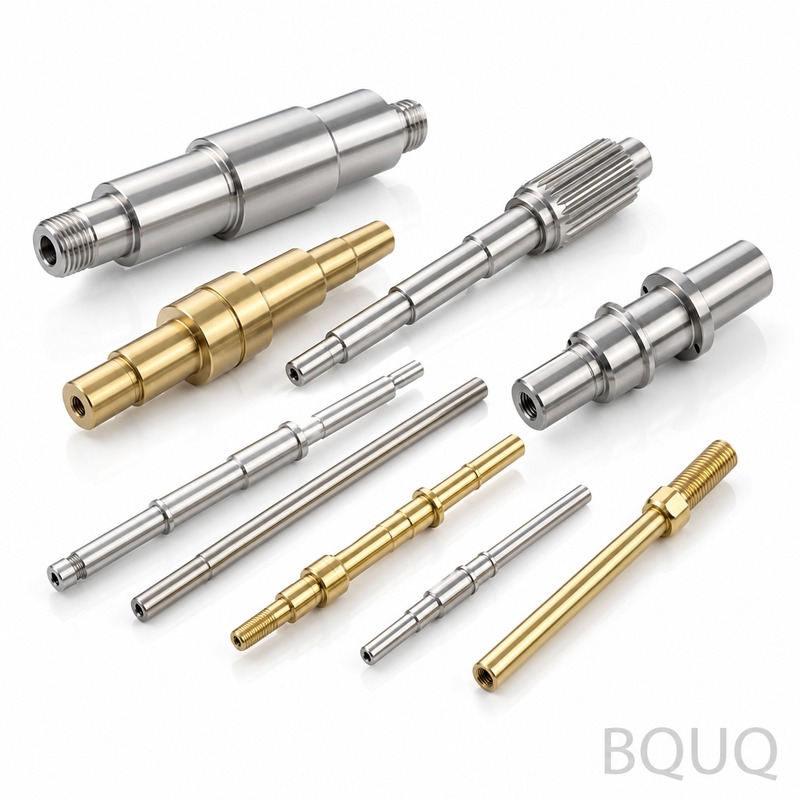
对于液压系统而言,可靠元件与现场故障之间的差异以微米为单位来衡量。本文提供了一个关于关键液压元件——阀芯、阀体和活塞——通过CNC加工生产的精密制造案例研究,详细说明了精确公差、材料成本和交货周期。我们展示了BQUQ东莞工厂的真实生产数据,以回答核心工程问题:如何在高压液压回路中实现可重复的、无泄漏的性能?液压元件的关...
直接的回答是:精密金属冲压,结合受控的材料选择和成型后处理,能够制造出可承受数千次压缩循环并保持低电阻的电池触点和弹簧夹。与机加工或铸造件不同,冲压件具有连续的晶粒流向,这保留了弹性记忆并防止弯曲半径处出现疲劳断裂。在BQUQ,我们实现每个夹子50-150克的稳定接触力,尺寸公差为±0.05毫米,确保在-40°C至15...