级进模冲压详解:工艺、公差与成本效益
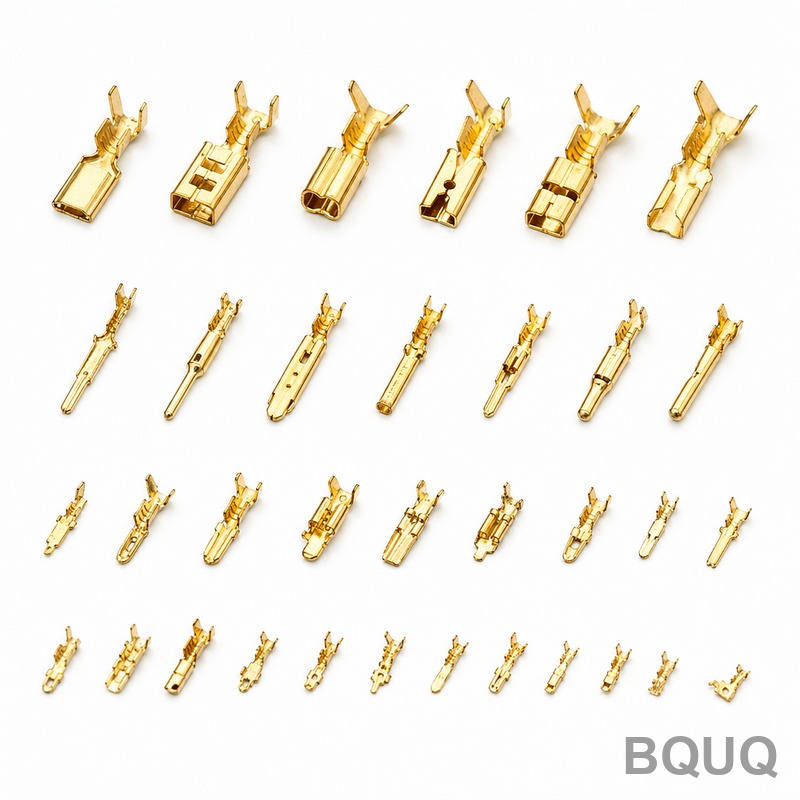
级进模冲压是一种高速金属成形工艺,其中连续的金属卷料被送入单个模具内的多个工位,每个工位执行不同的冲裁、弯曲或拉深操作,在一次冲压行程中生产出成品零件。该工艺的生产速度可达每分钟1200次冲程,公差精度高达±0.01 mm,是制造大批量精密零件最具成本效益的方法。该工艺将冲孔、落料、压印和成形集成在一个同步模具中,消除...
级进模冲压是一种高速金属成形工艺,其中连续的金属卷料被送入单个模具内的多个工位,每个工位执行不同的冲裁、弯曲或拉深操作,在一次冲压行程中生产出成品零件。该工艺的生产速度可达每分钟1200次冲程,公差精度高达±0.01 mm,是制造大批量精密零件最具成本效益的方法。该工艺将冲孔、落料、压印和成形集成在一个同步模具中,消除...
金属冲压润滑是指在工件与模具表面之间受控地施加工程流体或薄膜,以减少摩擦、控制热量,并在剪切、拉深和成形操作中防止咬合或卡死。润滑剂的正确选择取决于材料类型、冲压严重程度和模具材料,可选范围从用于轻载落料的高流动性石油基油品,到用于深拉延的重型氯化或合成拉延油。使用错误的润滑剂可使模具寿命缩短高达40%,并将零件报废率...
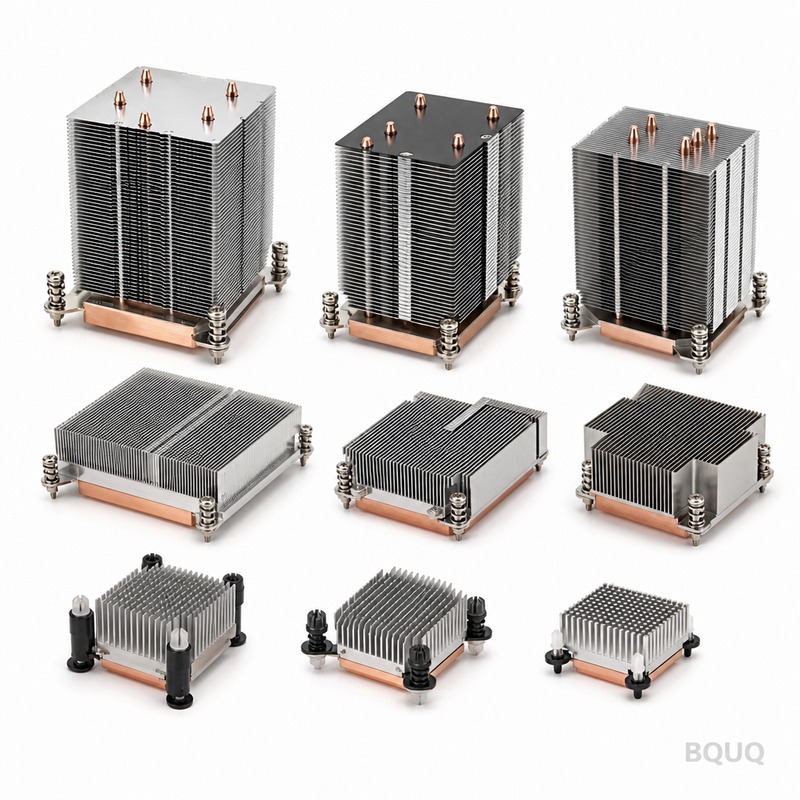
对于大多数商业和消费电子应用而言,铝是散热器的优选材料,因为它成本更低、重量更轻,且导热性能足够。然而,当空间受到严格限制且散热需求超过铝的物理极限时,铜则成为必然选择。本文将对热性能、可制造性、成本和重量进行定量比较,以指导您的工程决策。导热系数与性能极限根本区别在于材料特性。纯铜的导热系数约为 401 W/m·K,...
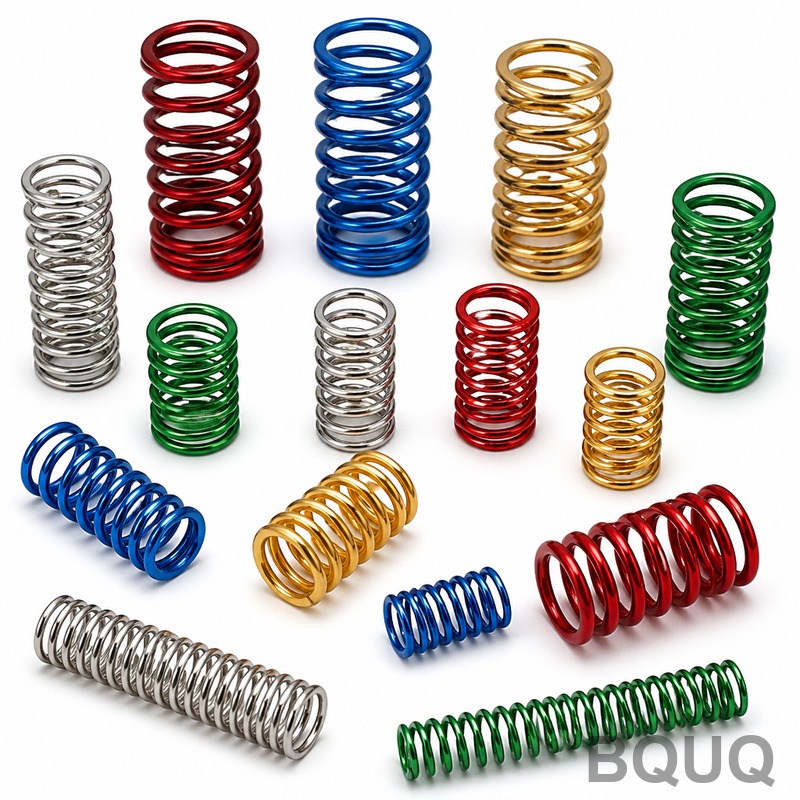
弹簧疲劳寿命并非一个单一数字,而是一个基于应力幅值、材料等级、表面状态和工作环境的统计预测。对于标准琴钢丝弹簧在中等载荷下,预期寿命为10,000至100,000次循环;而专为高疲劳设计、经过精密磨削的铬硅弹簧则可超过1,000万次循环。具体数值取决于您是否在材料的疲劳极限以下运行,对于大多数弹簧钢而言,该极限约为抗拉...
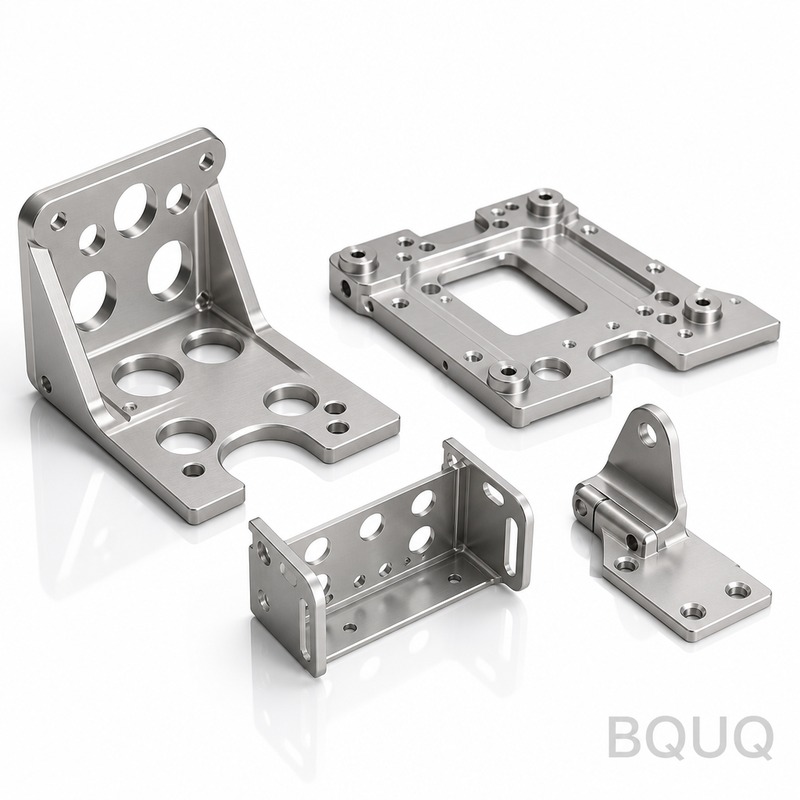
对于直径小于50mm的小型零件,当产量超过10,000件时,金属冲压通常比CNC加工便宜30-70%,而CNC加工在尺寸精度上更优,可达±0.005mm,冲压则为±0.05mm。最佳选择取决于您的年产量、公差要求和零件几何复杂度。本指南提供数据驱动的对比,帮助您为特定应用选择正确的制造工艺。成本结构分析:您的钱花在哪里...