冲压模具制造周期:从设计到首件
冲压模具的制造周期通常为3至8周,具体取决于模具复杂度、材料选择以及所需工站数量。用于平垫圈的简单落料模可在15个工作日内完成,而用于汽车支架的12工站级进模则需要45至60天。交期主要受设计工程(2-5天)、CNC加工(5-15天)、热处理(2-4天)和试模(3-7天)环节制约,若公差要求低于±0.01 mm,机加工...
冲压模具的制造周期通常为3至8周,具体取决于模具复杂度、材料选择以及所需工站数量。用于平垫圈的简单落料模可在15个工作日内完成,而用于汽车支架的12工站级进模则需要45至60天。交期主要受设计工程(2-5天)、CNC加工(5-15天)、热处理(2-4天)和试模(3-7天)环节制约,若公差要求低于±0.01 mm,机加工...
国防工业要求的零部件制造公差比商业标准高出一个数量级,并且对材料可追溯性和认证的要求几乎消除了所有误差余量。一家拥有二十年经验的精密CNC加工工厂,能够可靠地生产公差为±0.005毫米、表面光洁度Ra 0.4微米的国防级零部件,使用经认证的航空航天合金,如7075-T6铝和17-4PH不锈钢。本文详细介绍了一个导弹尾翼...
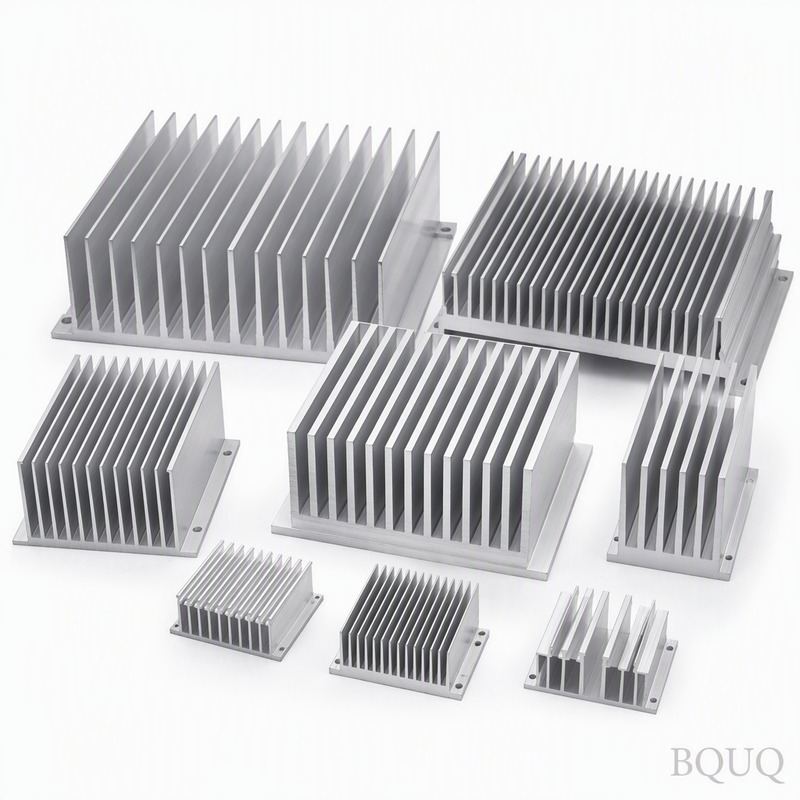
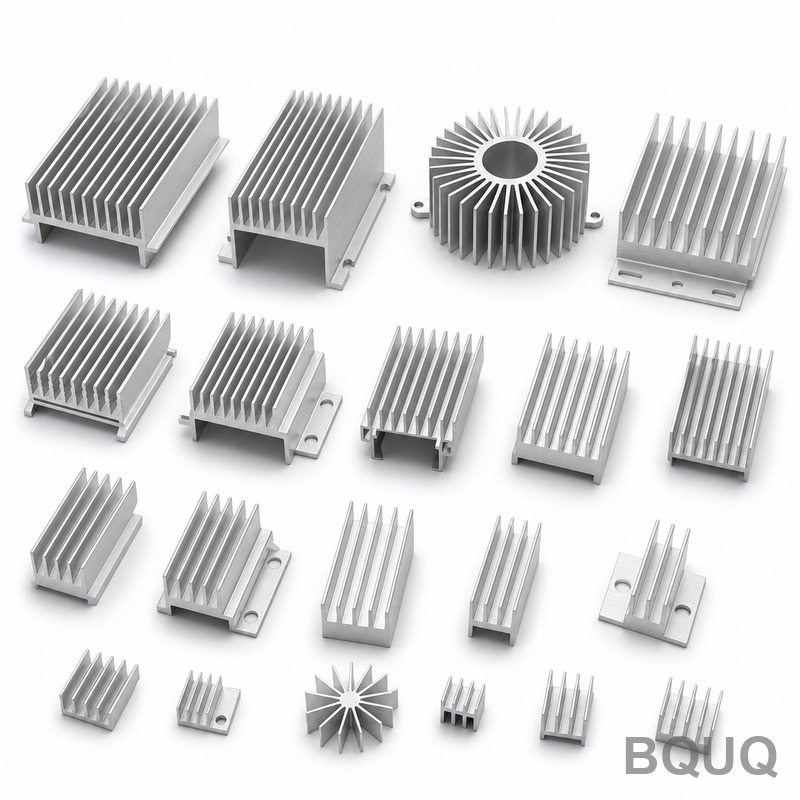
对于带有平行鳍片的挤压铝散热器,气流方向是决定热阻的最关键因素,最佳方向与不佳方向之间的性能差异可达40-60%。当气流平行于鳍片通道流动时,一个典型的100mm x 100mm x 40mm散热器在3 m/s风速下可实现0.35°C/W的热阻,但当气流垂直于鳍片时,同一散热器的热阻则降至0.62°C/W。工程师必须使...
液冷是散热超过1,000 W/cm²热负荷的最有效方法,其导热性能比风冷提高30-50倍。对于IGBT、激光二极管和电动汽车逆变器等大功率电子器件,设计良好的液冷板可将结温保持在85°C以下,压降低于0.5 bar。本文基于BQUQ(中国东莞)20年的CNC加工和金属冲压经验,提供工程规格、制造公差和成本数据。热性能目...
对于电池触点和弹簧夹片,精密冲压是实现长使用寿命的最终制造方法,因为它能保持金属晶粒结构、实现严格的公差控制(通常为±0.05毫米),并允许进行选择性材料硬化以抵抗循环疲劳。与机加工或铸造零件不同,冲压件保留了金属原有的晶粒流向,这极大地提高了弹簧应用中的抗疲劳性能。本文详细介绍了使冲压电池触点能够在苛刻环境中承受超过...