海洋部件的最佳耐腐蚀制造工艺有哪些?
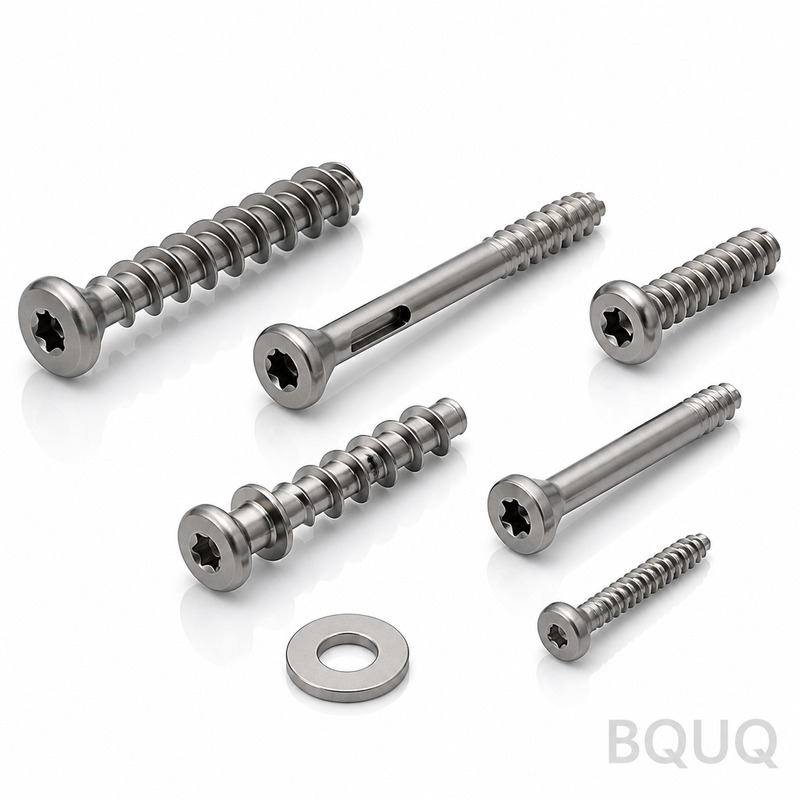
最有效的海洋部件耐腐蚀制造工艺包括:高等级不锈钢(316L或17-4PH)的CNC加工、镍铝青铜(NAB)铸造,以及精密金属冲压加化学镀镍。对于关键的盐水暴露环境,采用公差为±0.01毫米、表面光洁度为Ra 0.4 µm的CNC加工316L不锈钢,在强度、寿命和成本效益(每件约85至150美元)之间实现了最佳平衡。对于...
最有效的海洋部件耐腐蚀制造工艺包括:高等级不锈钢(316L或17-4PH)的CNC加工、镍铝青铜(NAB)铸造,以及精密金属冲压加化学镀镍。对于关键的盐水暴露环境,采用公差为±0.01毫米、表面光洁度为Ra 0.4 µm的CNC加工316L不锈钢,在强度、寿命和成本效益(每件约85至150美元)之间实现了最佳平衡。对于...
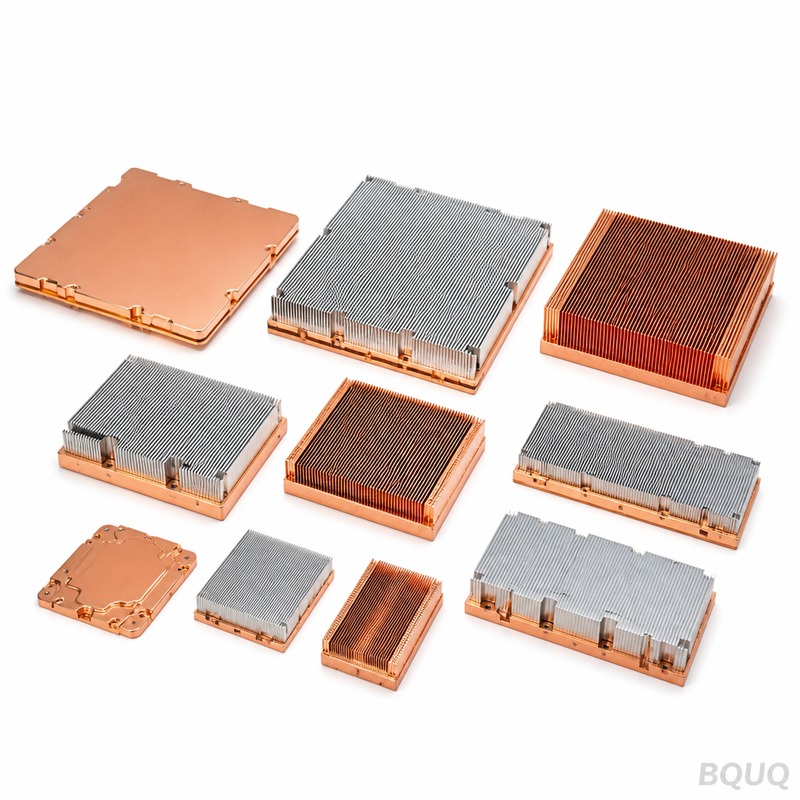
锻造散热器是通过对可锻金属坯料(通常为6063或6061铝合金)施加高压,将其强制压入精密加工的钢制模具型腔,从而生产出具有连续、无断裂晶粒流向的近净成形翅片结构。与压铸或铲削工艺的散热器相比,该工艺生产的散热器具有更优异的机械强度和导热性能,翅片厚度可低至0.8毫米,宽高比可达15:1。对于超过5000件的大批量生产...
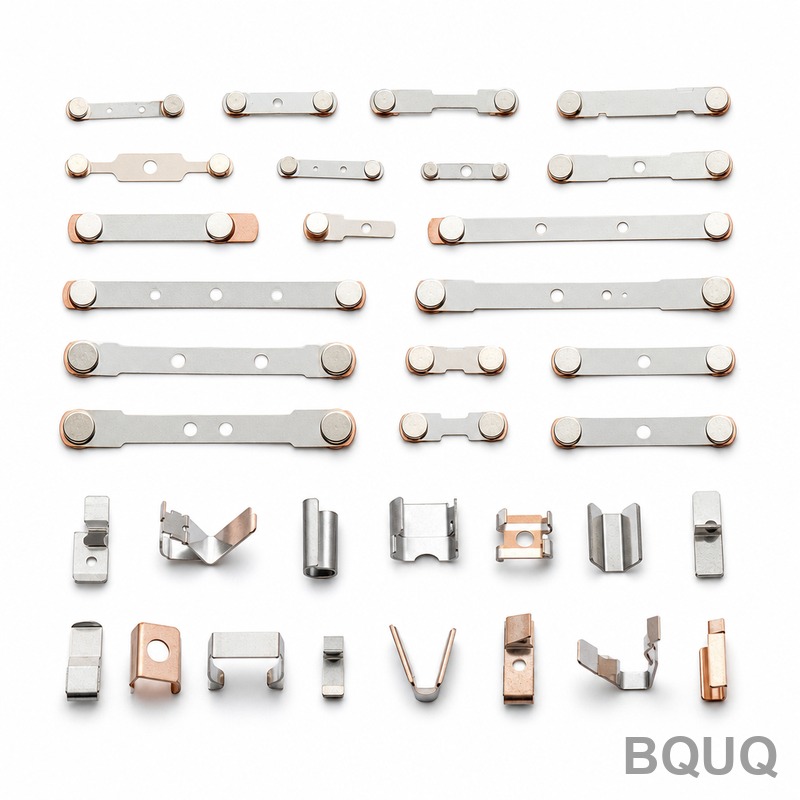
精密冲压通过使用渐进式模具,能够生产数百万个尺寸公差低至±0.01毫米、表面粗糙度低至Ra 0.2 µm的相同部件,从而确保电气触点和端子的可靠性。该工艺消除了导致高循环应用中出现间歇性连接、接触电阻过大和过早疲劳失效的人为错误和材料不一致性。20多年来,BQUQ利用每分钟600至1200次冲程的高速冲压机,提供能够承...
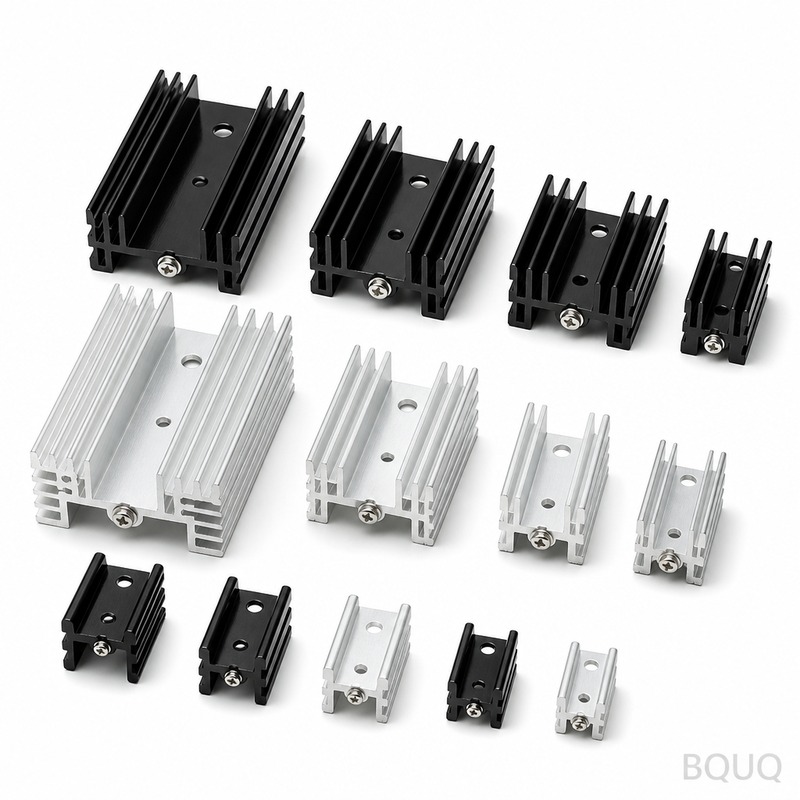
散热器底座的厚度直接决定了热量横向扩散的效率,对于大多数强制对流应用而言,最佳厚度范围通常在 3 mm 至 8 mm 之间。底座过薄(低于 2 mm)会造成热瓶颈,在热源正上方形成局部热点;而底座过厚(超过 10 mm)则会增加重量、成本和热阻,却无法带来相应的扩散收益。对于典型的 50 W CPU 散热器,将底座从 ...
机加工部件最常见的表面处理工艺包括阳极氧化(II型和III型)、电镀(锌、镍和铬)、粉末喷涂以及不锈钢的钝化处理。这些工艺的选择取决于基材、所需硬度、耐腐蚀性、外观目标以及部件的运行环境。其中,阳极氧化和硬质氧化为铝材提供最佳的耐磨性,而镀锌则是钢材最具成本效益的选择。对于典型的CNC加工零件,表面处理会使单位成本增加...