CNC车削与CNC铣削有何区别?工艺选择指南
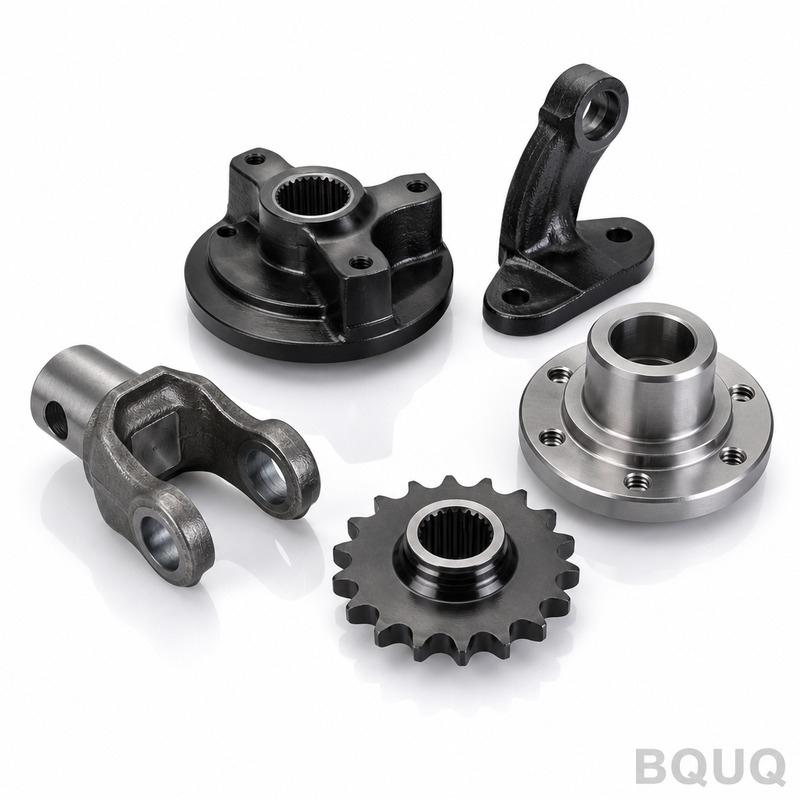
CNC车削和CNC铣削是两种最常见的减材制造工艺,其首要区别在于运动学原理:车削时,工件旋转而切削刀具保持静止;铣削时,切削刀具旋转而工件保持静止(或缓慢移动)。这一根本区别决定了车削最适合加工圆柱形、对称的零件(如轴和衬套),公差可达±0.005毫米,而铣削则擅长加工棱柱形、复杂的几何形状(如支架和壳体),公差为±0...
CNC车削和CNC铣削是两种最常见的减材制造工艺,其首要区别在于运动学原理:车削时,工件旋转而切削刀具保持静止;铣削时,切削刀具旋转而工件保持静止(或缓慢移动)。这一根本区别决定了车削最适合加工圆柱形、对称的零件(如轴和衬套),公差可达±0.005毫米,而铣削则擅长加工棱柱形、复杂的几何形状(如支架和壳体),公差为±0...
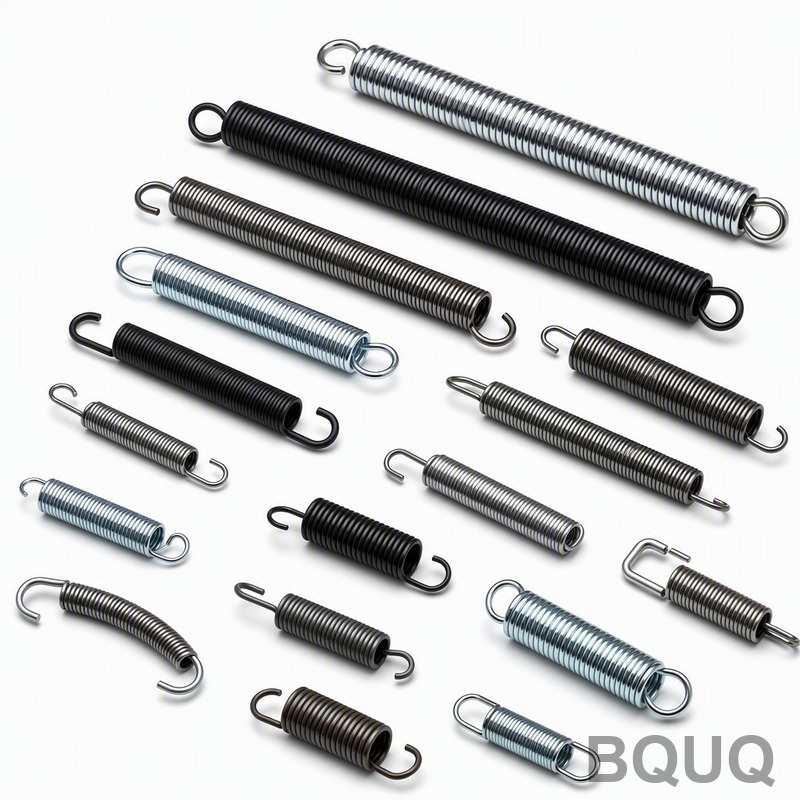
CNC卷簧是生产高精度弹簧的优越方法,可实现严格公差、复杂几何形状和高重复性,而传统弹簧制造仍适用于简单弹簧、小批量原型制作和对成本敏感的应用。CNC卷簧可实现±0.01 mm的公差和高达每分钟120件弹簧的生产速度,而传统方法通常保持±0.05 mm的公差,速度为每分钟30–60件。选择哪种方法取决于您所需的产量、尺...
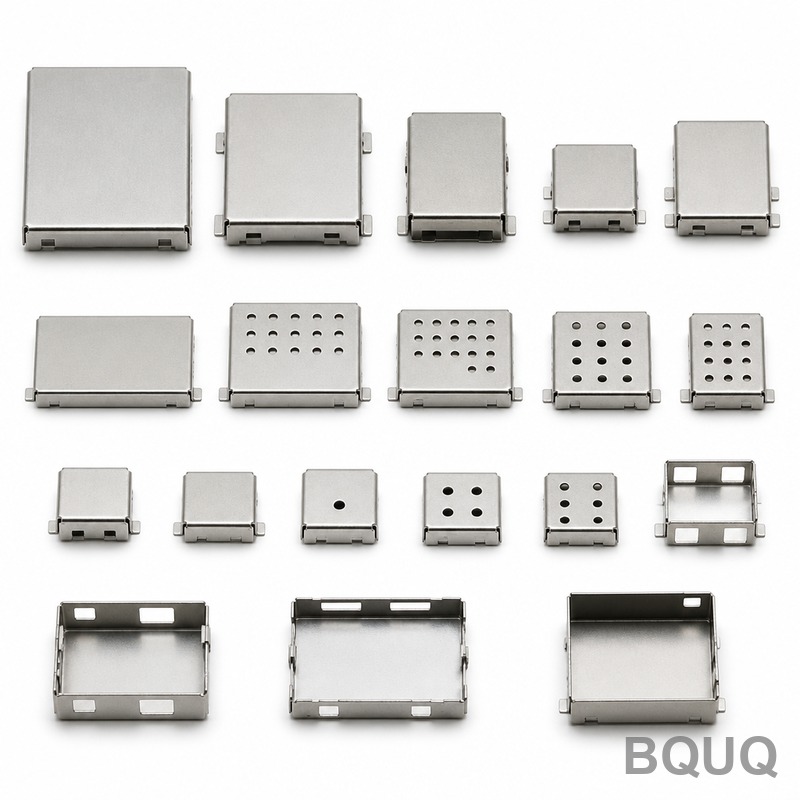
精密冲压通过实现微米级的尺寸一致性、优异的表面光洁度以及可重复的材料性能,在大批量生产中确保电气触点和端子的可靠性,且成本低于机加工。该工艺在关键接触表面上可实现±0.01 mm的公差,直接降低了接触电阻并防止了间歇性信号故障。通过将级进模技术与先进材料选择相结合,冲压可生产出数十亿个可靠的连接器,广泛应用于汽车、航空...
选择合适的CNC机床取决于三个主要因素:您的零件几何形状、所需公差和年产量。对于80%的精密制造应用而言,配备10,000 RPM主轴转速和±0.005 mm定位精度的三轴立式加工中心(VMC)是最具成本效益的起点。然而,如果您的零件需要复杂的底切或五面加工,则必须升级到五轴机床,这会使您的每小时费率增加40-60%,...
要正确测量弹簧,您必须记录五个关键尺寸:线径(d)、外径(OD)或内径(ID)、自由长度(L)、总圈数(Nt)和节距。使用合适的工具——经过校准的千分尺和卡尺——在20°C ± 2°C的受控温度下进行测量,大多数精密弹簧的线径公差可达±0.01 mm,长度公差可达±0.05 mm。这五个参数决定了弹簧的刚度、应力以及其...