金属冲压中的回弹是什么以及如何补偿?
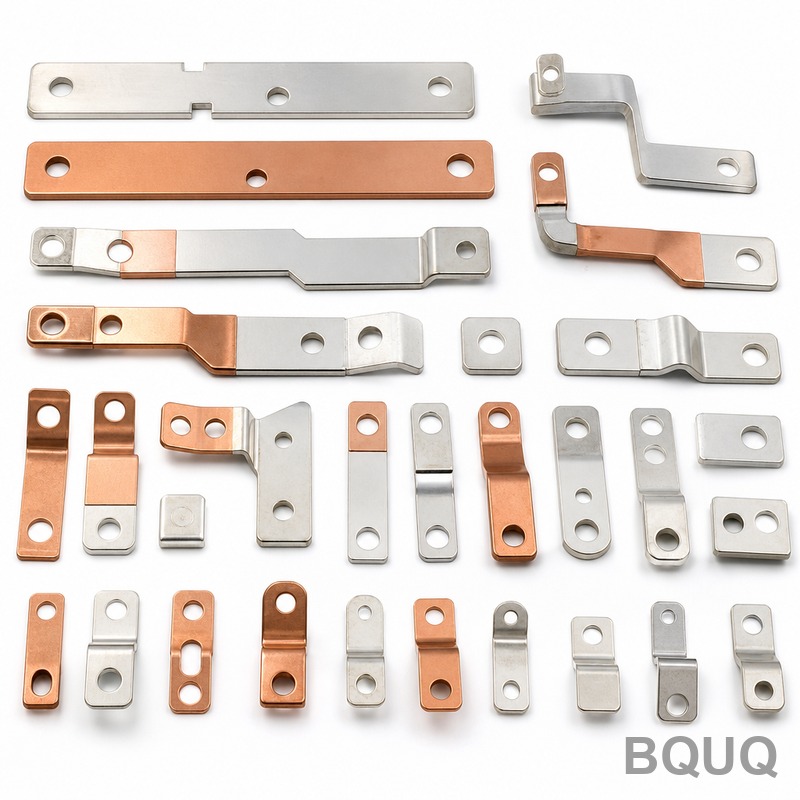
回弹是金属零件在冲压载荷移除后发生的弹性恢复,导致最终几何形状偏离模具形状。补偿主要通过过度弯曲、压印和使用预测性模拟进行迭代模具修正来实现。对于高强度钢和铝,回弹角度可达2至15度,需要精确的补偿策略以维持±0.1毫米的公差。什么原因导致金属冲压操作中的回弹?回弹的发生是因为每种金属都具有有限的弹性模量。在冲压过程中...
回弹是金属零件在冲压载荷移除后发生的弹性恢复,导致最终几何形状偏离模具形状。补偿主要通过过度弯曲、压印和使用预测性模拟进行迭代模具修正来实现。对于高强度钢和铝,回弹角度可达2至15度,需要精确的补偿策略以维持±0.1毫米的公差。什么原因导致金属冲压操作中的回弹?回弹的发生是因为每种金属都具有有限的弹性模量。在冲压过程中...
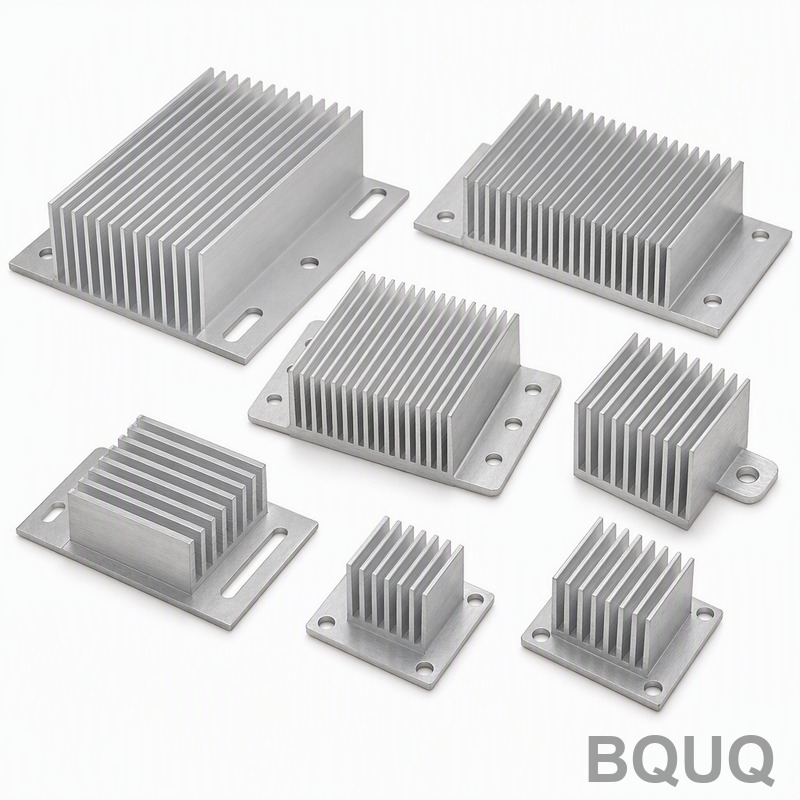
对于年产量超过5,000件的LED照明应用,冲压散热器相比挤压散热器提供更低的单件成本(通常每件$0.80–$2.50,而挤压式为每件$1.50–$4.00),但挤压设计提供更优异的热性能,翅片高宽比可达20:1,且热阻更低(0.5–2.0 °C/W对比1.5–4.0 °C/W)。选择取决于您的具体功率、外形尺寸和年产...
冲压和折弯都是钣金成型工艺,但它们在力学原理、模具和用途上有着根本性的区别。冲压是一个宽泛的类别,包括下料、冲孔、压花和压印,使用模具来切割或成型材料;而折弯是其中一个特定的子类,它使材料沿直线轴变形。简而言之,折弯是冲压操作的一种类型,但冲压涵盖更多涉及切割、拉深或拉伸的工艺。冲压和折弯之间的核心区别是什么?主要区别...
选择正确的导热界面材料(TIM)需要将其导热系数、施工方式及抗压应力能力与您的具体散热器设计和工作温度相匹配。对于大多数电子设备中使用的铝挤型散热器,导热系数为 3 W/m·K 至 6 W/m·K 的硅胶基导热垫片或相变材料在性能和成本之间提供了最佳平衡;然而,高功率 IGBT 模块则需要 8 W/m·K 至 15 W...
对于标准金属冲压,您可以预期落料和成型工序的尺寸公差为 ±0.13 毫米(±0.005 英寸),而精密精冲在关键特征上可实现 ±0.025 毫米(±0.001 英寸)的公差。材料厚度、模具质量和冲压速度是影响这些基准数值收紧或放宽的主要变量。本指南提供了冲压公差、模具成本和交货期的精确数据,帮助您设计出既可制造又无需为...