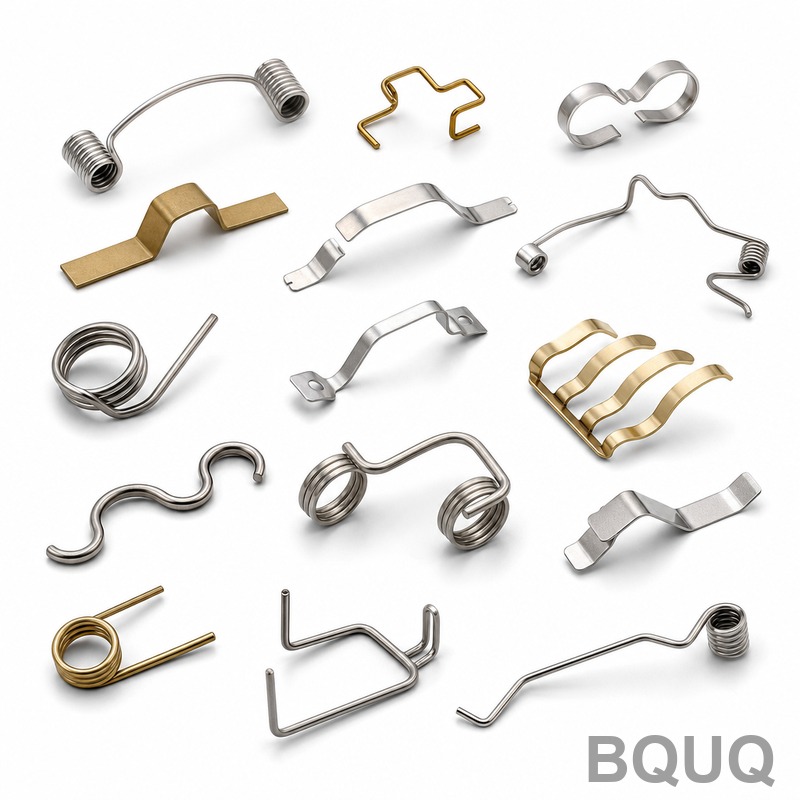
弹簧是如何制造的?从线材到成品弹簧的制造过程
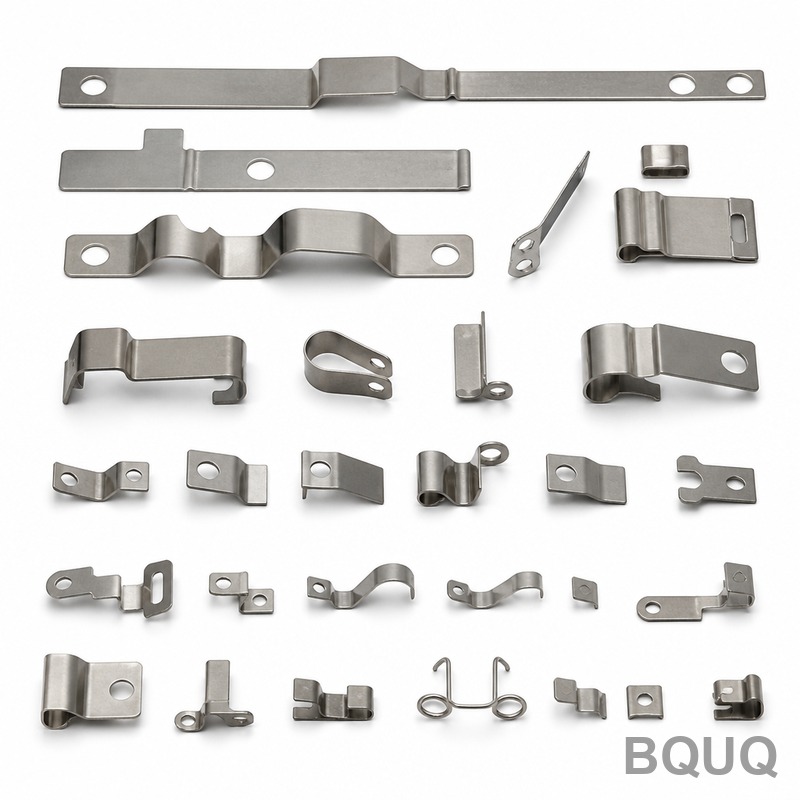
弹簧通过卷绕、切割和热处理等一系列精确工序,将原材料钢丝转化为功能性的弹性元件。具体工艺取决于弹簧类型,但核心步骤包括:将钢丝送入CNC卷簧机,以高达每分钟100米的速度成型线圈,然后在250-450°C下进行去应力处理以消除内部应力。对于典型的压缩弹簧,从钢丝到成品,每件的整个周期为3-10分钟,钢丝直径公差控制在±...
弹簧通过卷绕、切割和热处理等一系列精确工序,将原材料钢丝转化为功能性的弹性元件。具体工艺取决于弹簧类型,但核心步骤包括:将钢丝送入CNC卷簧机,以高达每分钟100米的速度成型线圈,然后在250-450°C下进行去应力处理以消除内部应力。对于典型的压缩弹簧,从钢丝到成品,每件的整个周期为3-10分钟,钢丝直径公差控制在±...
选择正确的弹簧材料完全取决于您的工作环境、所需疲劳寿命和温度范围。对于90%的标准机械应用而言,琴钢丝(ASTM A228)提供了最佳的强度-成本比,而不锈钢(ASTM A313)则是在腐蚀性或高温环境下的必备选择,合金钢(ASTM A232)则专用于高应力、冲击载荷的应用。决策取决于三个变量:抗拉强度(范围从1,50...
对于CNC加工零件而言,当减重、导热性和加工速度是您的首要考量时,铝是正确选择;而当耐腐蚀性、强度和耐磨性主导您的设计要求时,不锈钢则是正确选择。铝6061-T6的抗拉强度为45,000 psi,加工速度约为不锈钢304的3倍,但不锈钢在高达870°C的温度下仍能保持其机械性能。您的最终决定取决于工作环境、机械载荷和总...
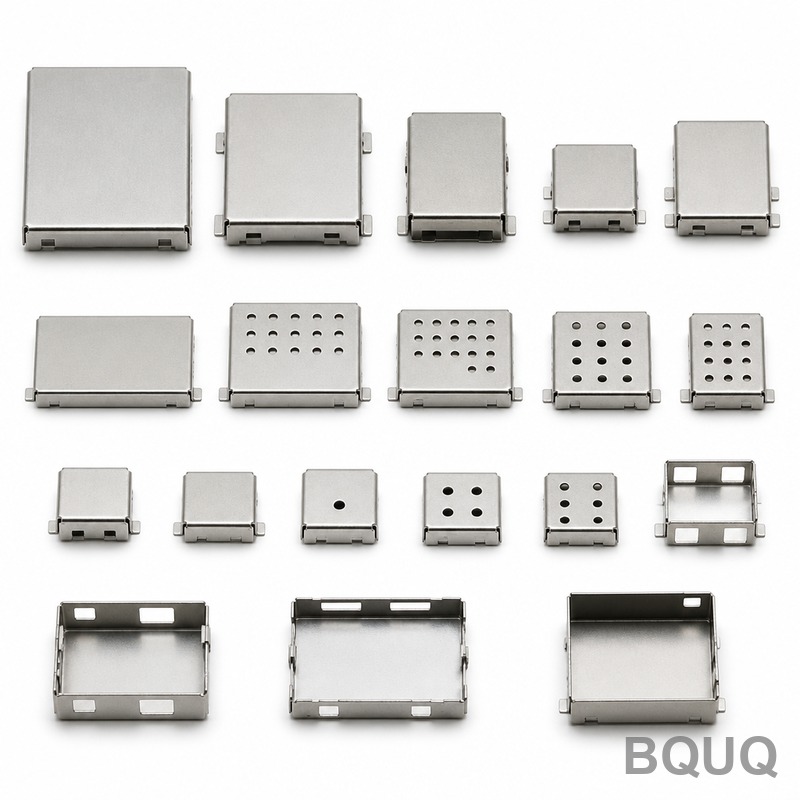
金属冲压是家电外壳、支架和结构件最具成本效益且可重复性最高的制造工艺,能够以每分钟20至60次冲程的节拍从金属卷料生产零部件。对于大批量家电生产(年产量超过10,000件),冲压件关键特征公差可达±0.05 mm,成本比CNC加工同等零件低30%至70%。本文基于BQUQ在东莞二十年的生产数据,详细阐述决定家电级冲压成...
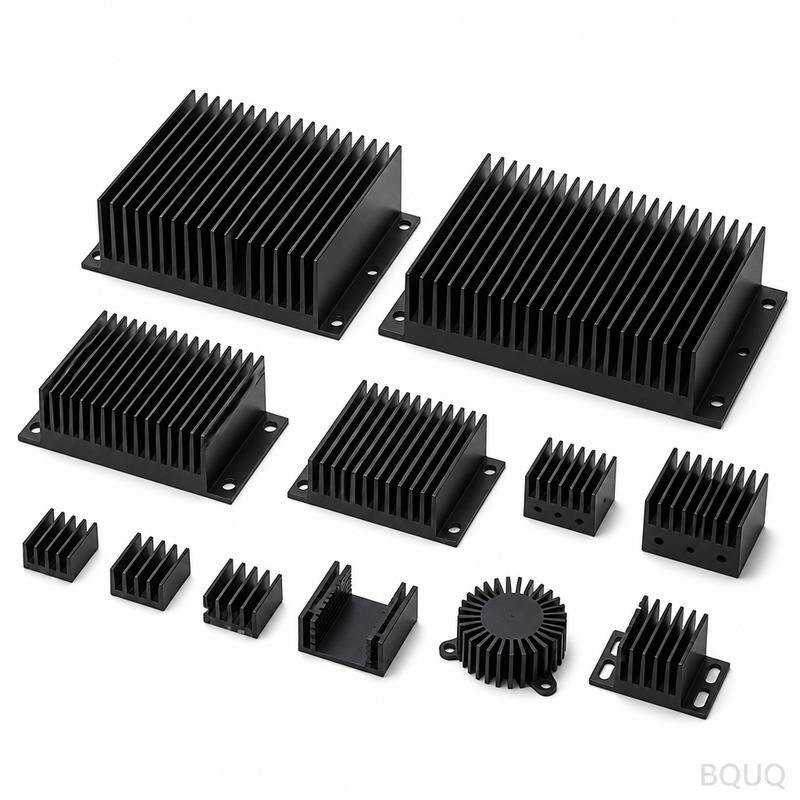
直接答案是:阳极氧化能提高散热器的发射率(辐射传热),但会增加一层薄薄的热绝缘氧化层,而有机涂层(如油漆或粉末涂层)虽然能提供类似的发射率提升,但其热阻代价更高。对于大多数自然对流和低气流应用场景,黑色阳极氧化涂层的辐射增益大于其绝缘热阻的负面影响,整体散热性能可提升5-20%。然而,在高气流的强制对流系统中,厚涂层增...