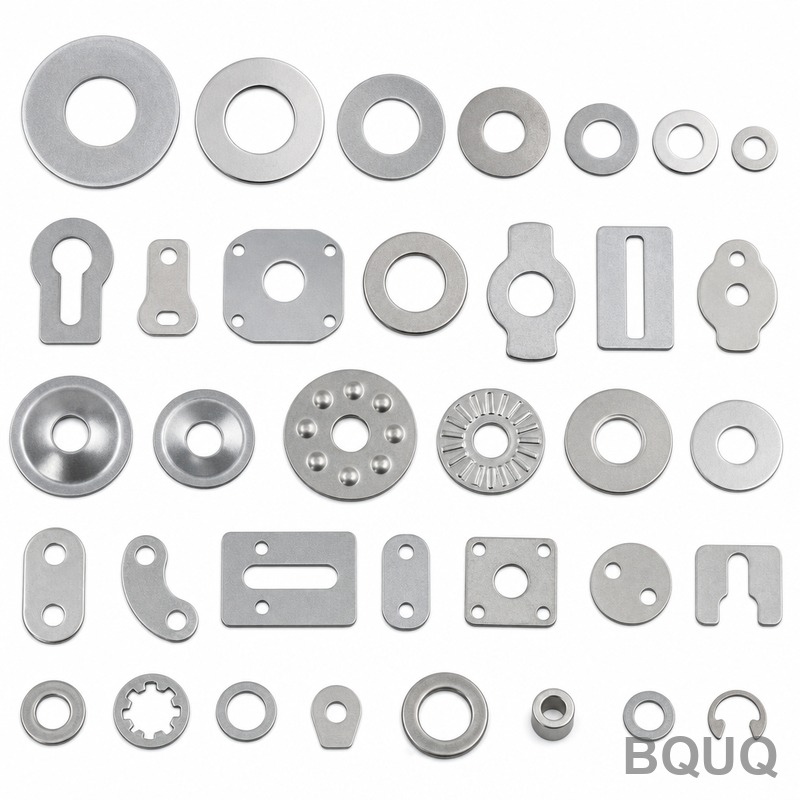
落料、冲孔与冲裁:冲压加工中的关键区别
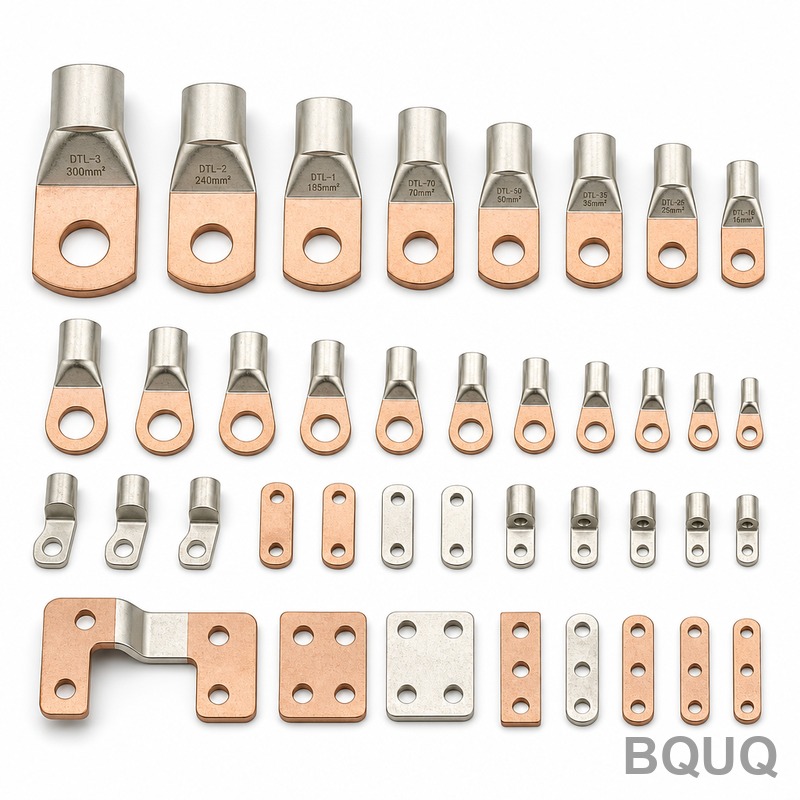
直接回答:落料、冲孔和冲裁是三种不同的冲压工序,其区别在于被移除材料的去向。落料产生成品零件(即落料件),并丢弃周围的废料。冲孔通过移除废料(冲孔废料)来形成孔洞,同时保持主工件完整。冲裁是一个更广泛的术语,涵盖上述两者,但在精密制造中,它特指任何使用冲头将材料推过模具以形成特征的操作,被移除的材料视为废料。在BQUQ...
直接回答:落料、冲孔和冲裁是三种不同的冲压工序,其区别在于被移除材料的去向。落料产生成品零件(即落料件),并丢弃周围的废料。冲孔通过移除废料(冲孔废料)来形成孔洞,同时保持主工件完整。冲裁是一个更广泛的术语,涵盖上述两者,但在精密制造中,它特指任何使用冲头将材料推过模具以形成特征的操作,被移除的材料视为废料。在BQUQ...
薄金属冲压的最小厚度与公差:实用指南对于生产级金属冲压,大多数黑色金属和有色金属合金的实际最小厚度为0.10毫米(0.004英寸),而精密高速冲压可在铍铜和301不锈钢等特定材料上稳定实现低至0.05毫米(0.002英寸)的厚度。在这些厚度下,公差限制通常为:长度小于10毫米的特征为±0.01毫米,较大的成型几何体则放...
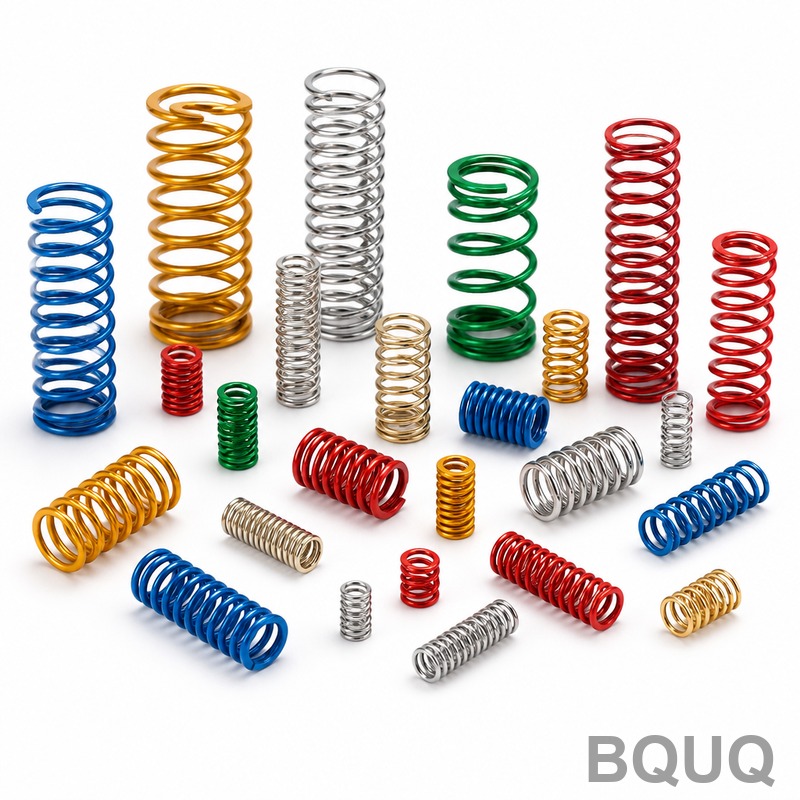
选择正确的弹簧线材是一项关键的工程决策,它直接影响疲劳寿命、耐腐蚀性、工作温度范围和单位成本。对于大多数通用压缩弹簧、拉伸弹簧和扭转弹簧而言,**音乐丝(ASTM A228)** 提供了最高的抗拉强度和最低的成本,但在腐蚀性或高温环境下,**不锈钢(ASTM A313)** 则是必需的。而**油淬火回火钢丝(ASTM ...
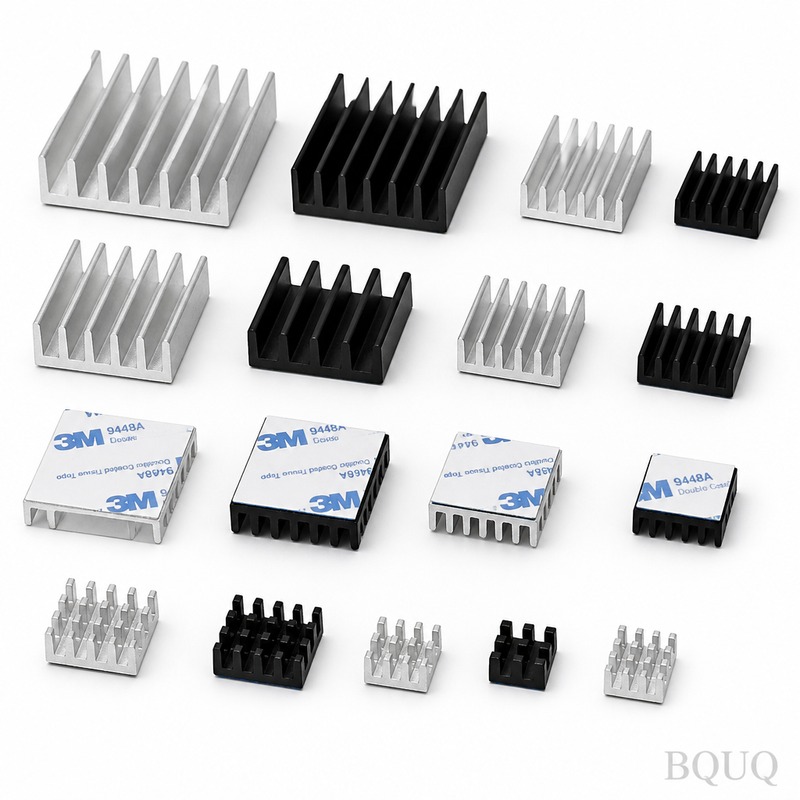
优化散热器热性能的直接答案是:在最大限度增大表面积的同时,将热源到环境空气的热阻降至最低,这通过材料选择、翅片几何优化和表面处理来实现。对于CNC加工铝制散热器,在成本与性能间达到最佳平衡的方案是采用6061-T6或6063-T5铝合金,翅片厚度1.2毫米至2.0毫米,底板厚度5毫米至8毫米。本指南基于我们在东莞20年...
在决定批量生产采用金属冲压还是锻造时,核心区别在于材料利用率和机械强度:冲压是将金属板材切割并弯曲成型,而锻造则是压缩加热后的实心金属以使其晶粒结构沿轮廓排列。对于需要严格公差和低成本的高产量薄壁部件,冲压更具优势;对于要求最大抗疲劳强度的高应力承重部件,锻造是唯一可行的选择。本文基于BQUQ东莞工厂20年的制造数据,...