如何设计压缩弹簧:面向CNC与冲压工程师的分步指南
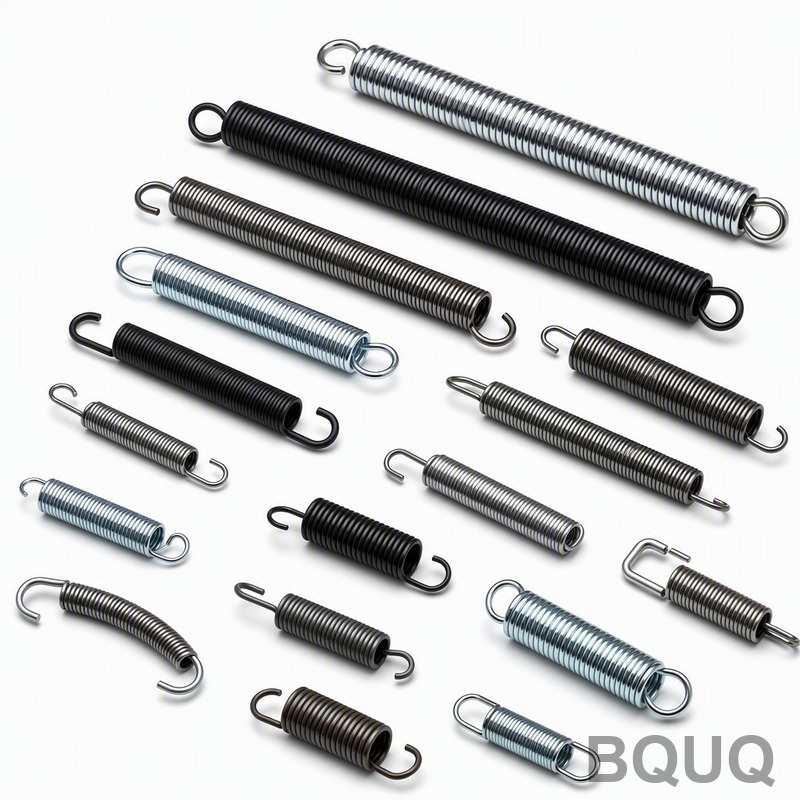
为精密制造设计压缩弹簧,需要在材料特性、几何约束和载荷要求之间取得计算上的平衡。本指南提供了一套直接的工程方法:首先定义力-变形曲线,然后选择线径和平均螺旋直径,计算弹簧刚度,验证应力和屈曲,最后确定公差规格。对于安装在20 mm孔内的标准钢制压缩弹簧,CNC卷制预计交货期为3至5天,完全磨削并去应力处理的弹簧为7至1...
为精密制造设计压缩弹簧,需要在材料特性、几何约束和载荷要求之间取得计算上的平衡。本指南提供了一套直接的工程方法:首先定义力-变形曲线,然后选择线径和平均螺旋直径,计算弹簧刚度,验证应力和屈曲,最后确定公差规格。对于安装在20 mm孔内的标准钢制压缩弹簧,CNC卷制预计交货期为3至5天,完全磨削并去应力处理的弹簧为7至1...
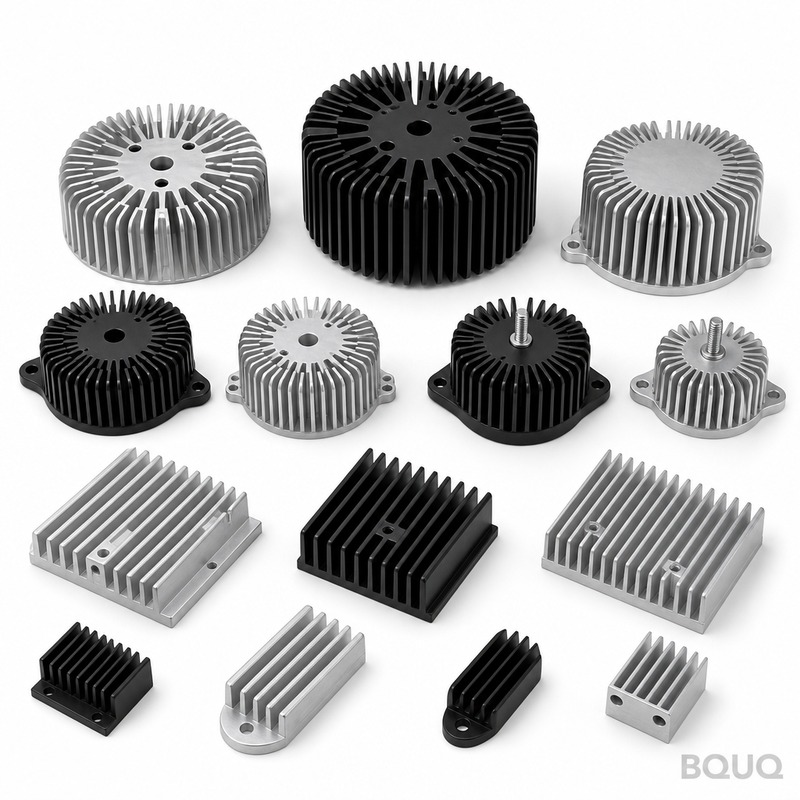
对于90%的强制风冷和自然对流应用场景,标准挤压散热器型材——例如平背式、单鳍片和双通道设计——能够以最低的模具成本提供足够的散热性能。只有当空间限制、气流方向或高密度鳍片需求超出标准模具的几何极限时,才需要定制挤压型材,通常是在热流密度超过250 W/cm²或外形尺寸非标准的情况下。决策的关键在于平衡模具成本(800...
在没有完整规格的情况下订购定制弹簧,是导致零件无法使用、整批报废以及生产延误的最快途径。要正确订购定制弹簧,您必须提供七项关键规格:线径、外径、自由长度、有效圈数、材料牌号、弹簧刚度和端部类型。缺少其中任何一项参数,制造商就不得不进行假设,而在像BQUU东莞工厂这样的精密加工环境中,在最坏的公差累积情况下,这会导致10...
科学仪器部件对制造精度的要求极高,通常需要达到±1至±3微米的公差以及低于Ra 0.2的表面光洁度。实现这些规格并非仅仅使用“更好”的CNC机床那么简单;它需要一种整体性的工程方法,将材料选择、热管理、专用刀具和严格的计量检测相结合。在BQUQ,凭借二十年的CNC加工和金属冲压经验,我们通过控制制造环境中的每一个变量来...
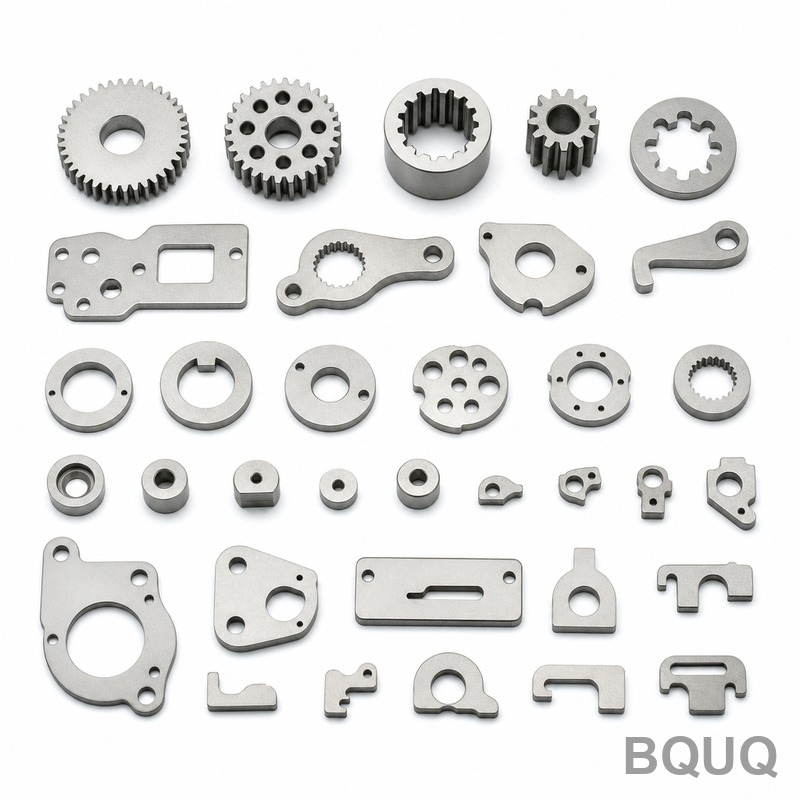
冲压镶件模具是一种金属成形工具,其工作部件——冲头、凹模和成形段——作为独立的、可更换的镶件制造,并安装到更大的标准化模架或模具底座中。当您的生产需要大批量冲压复杂几何形状、频繁换模,或者完全定制的一体式模具成本无法由零件生命周期合理分摊时,您就需要这种模具。这种方法可将模具更换成本降低40-60%,并且在设计得当的情...