要点速览
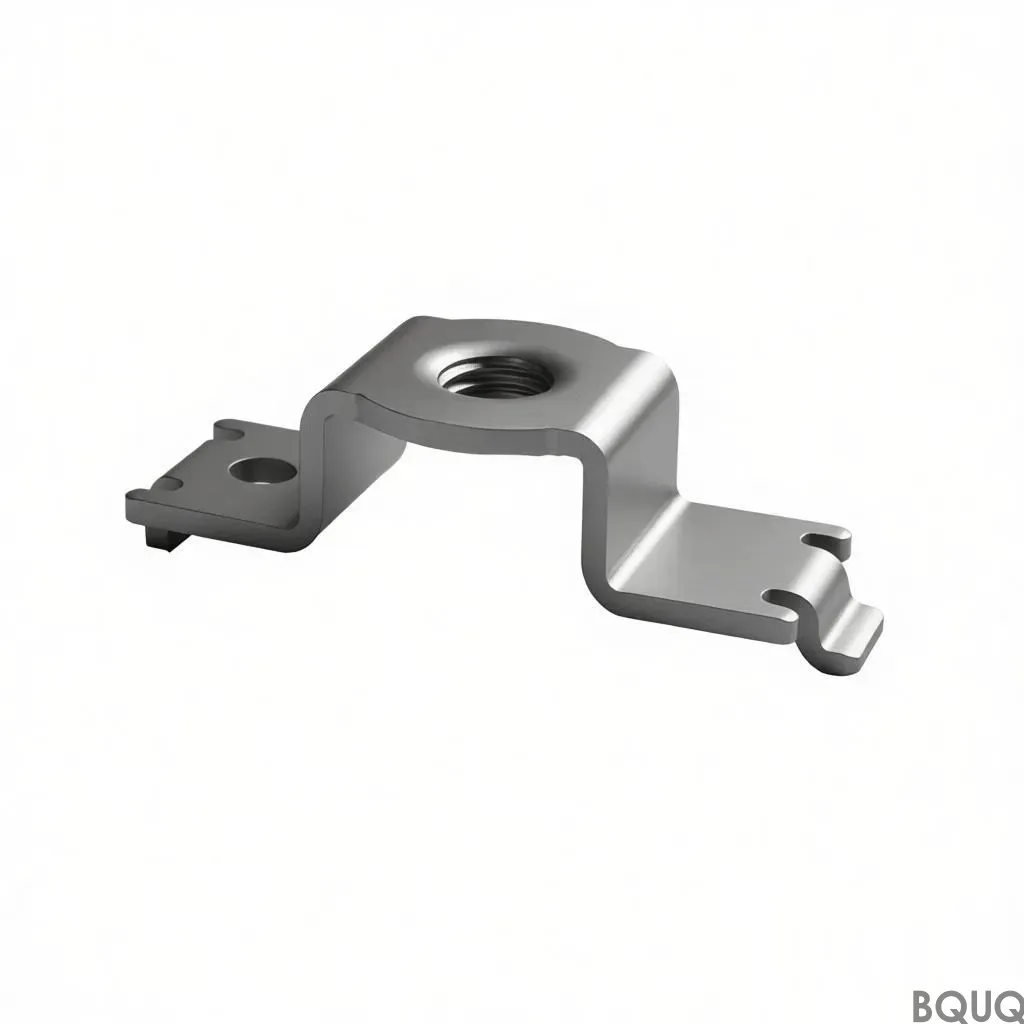
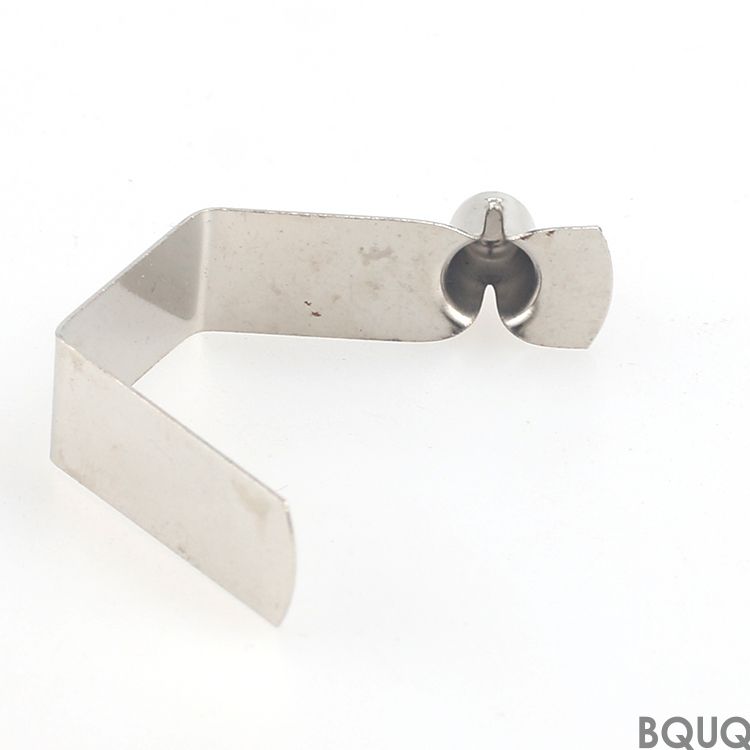
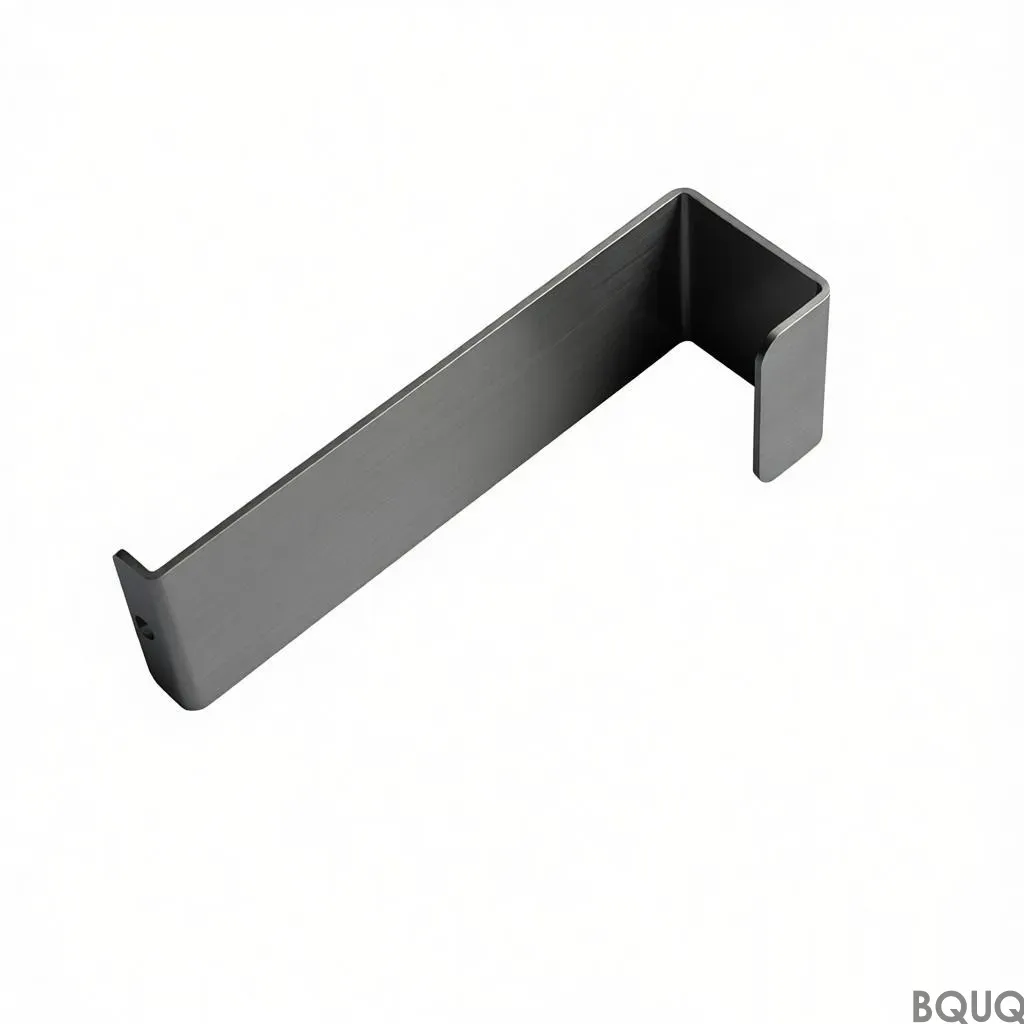
冲压手镯套装:SECC 1.0 mm 材质,翅厚 、片距 ,平面度 ,热阻 。起订 300 pcs,交期 。
冲压手镯套装:SECC 1.0 mm 材质,翅厚 、片距 ,平面度 ,热阻 。起订 300 pcs,交期 。
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
获取报价
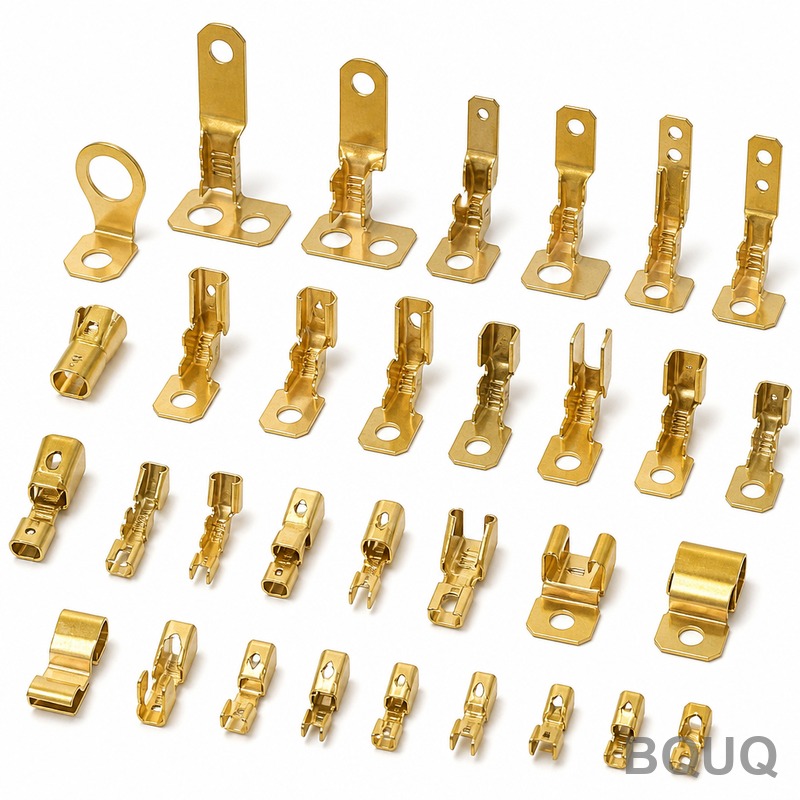
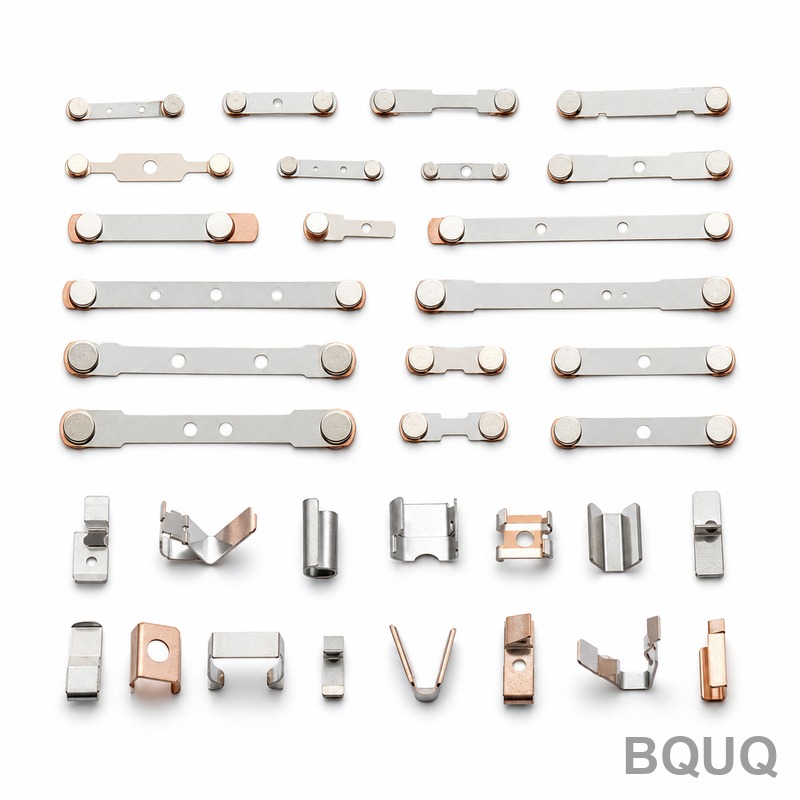
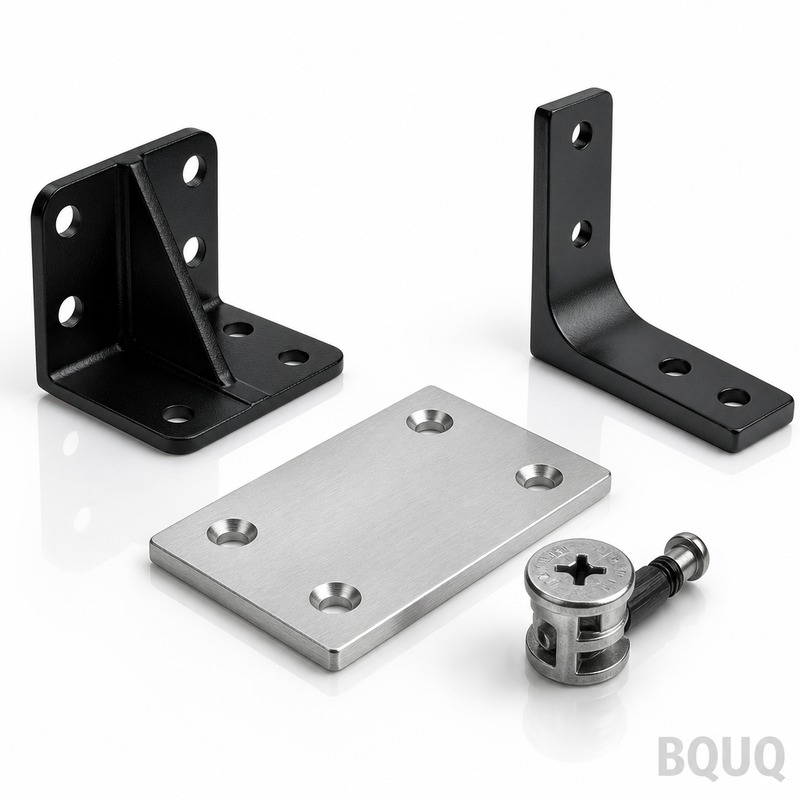
冲压手镯套装:SECC 1.0 mm 材质,翅厚 、片距 ,平面度 ,热阻 。起订 300 pcs,交期 。
冲压手镯套装:SECC 1.0 mm 材质,翅厚 、片距 ,平面度 ,热阻 。起订 300 pcs,交期 。
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
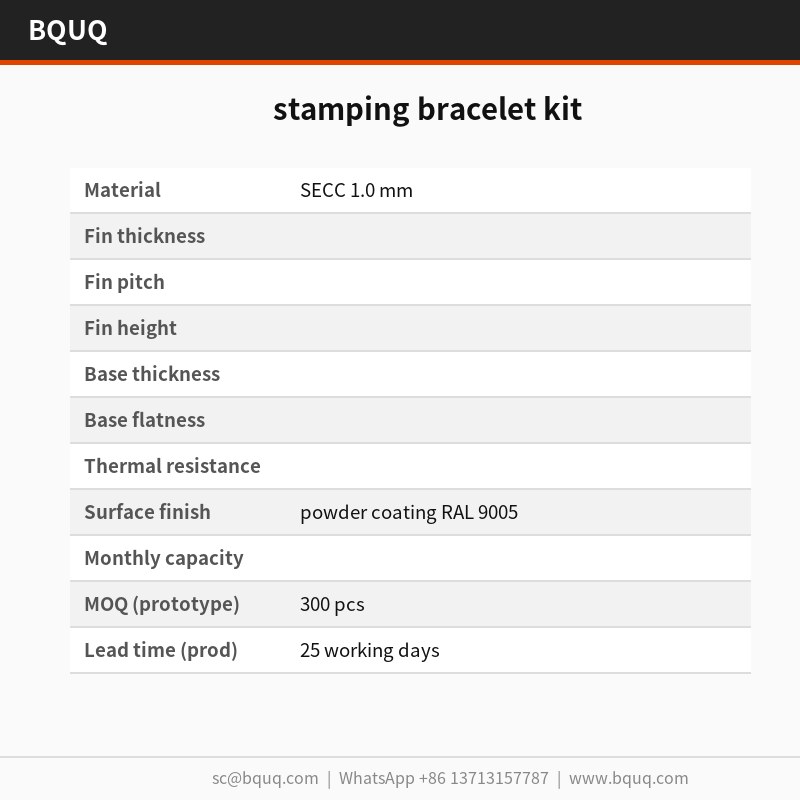
冲压手镯套装采用SECC 1.0 mm,标配粉末涂层RAL 9005,打样起订量300 pcs,量产起订量2000件,量产交期25个工作日,模具周期20个工作日。一次冲压行程成型,模具精度高,单件节拍稳定,可支撑产线量产。每批随附检测报告,关键尺寸AQL 0.65、一般尺寸1.5,确保孔位精度与翅距一致性。
该 SECC 1.0 mm 材质 冲压手镯套装 在 条件下热阻达 。翅片厚度 、片距 ,底板厚 ,每批随附 检测报告。
一次 行程即可成型整件 冲压手镯套装,零件成本不再随结构复杂度线性上升。模具精度 ,单件节拍 ,可支撑 产线。
延伸阅读:定制线材成型弹簧及特种弹簧系列。
冲压结构对抗批次波动的能力优于挤出:模具磨损首先表现为可测量的片距漂移,检测环节通过 就能发现,无需等到客户端。
同一 压力机系列可覆盖 至 翅厚,因此热设计优化只需改模,无需更换供应商。
每一次行程尺寸完全一致,因此整批遵循 孔位精度。这正是 network equipment 量产项目可复制的前提。
表面处理在成型之后完成,因此防腐层不会像机加工件那样在翅根处被切削破坏。
标准材料为 SECC 1.0 mm,标配表面处理 powder coating RAL 9005。若服役环境存在 network equipment 工况腐蚀顾虑,我们建议走钝化路线;若导热优先于重量,则改用紫铜 C110,热性能提升的同时单件重量约翻倍。
另请参阅:小批量级进模冲压金属夹片原型。
一般尺寸按 控制, 等关键特征单独管控。成型几何继承模具重复精度 ,孔位控制在 。更严等级需要增加一道冲压工序,因此在开模前而非开模后决定更划算。
了解更多关于 高亮度LED散热管理及散热片方案 的内容。
平面度在 上按 限值检测,翅距以光学方式按 复核,每批出具报告。
每批附 出具的三坐标报告,记录平面度、片距、底板厚度与孔位,超出 的零件在离开产线之前即被标记。
抽样标准为关键尺寸 AQL 0.65、一般尺寸 1.5,每件首件套 measurement 由 执行。超出 会触发整批全检。
相关技术资料:BQUQ电动汽车充电连接器端子系列 – 精密冲压,中国制造。
成型后我们检查 翅尖的毛刺与开裂——冲压可能在未改变任何图纸尺寸的情况下撕裂翅根。毛刺限值按零件单独设定。
推荐阅读:冲压304、316和弹簧钢的最佳技巧是什么?。
在 network equipment 领域, 指标决定机箱还需多大的风量。在 network equipment 结温条件下, 翅厚搭配 片距可将温差控制在传感器预算内。
在 network equipment 应用中,底板通常同时作为安装界面。 板厚配 平面度,为 network equipment 导热垫提供稳定贴合面。
可与 钣金机箱 对比查看。
network equipment 设计通常采用 2.0 m/s 强制风冷路径。 下 的表现意味着 network equipment 可在低于噪声限值的前提下达到目标。
network equipment 打样阶段 覆盖图纸评审与首件; 能力确认后,量产交期为 25 working days。
| 参数 | 规格 / 范围 |
|---|---|
| 材料 | SECC 1.0 mm |
| 表面处理 | powder coating RAL 9005 |
| 起订量(打样) | 300 pcs |
| 起订量(量产) | 2000 件 |
| 交期(量产) | 25 working days |
| 模具周期 | 20 个工作日 |
每批使用 检验并随货附上报告,依据 复核 、、 与孔位。从卷材到纸箱的批次追溯记录保存 10 年。
延伸阅读:冲压金属索环、孔眼、套圈系列。
一般尺寸按 控制,关键尺寸如 单独管控。成型特征继承模具重复精度 。若图纸要求更严,请在开模前告知,以便安排额外冲压工序。
年用量超过约 50 万件时挤出更便宜且型材更规整;低于该数量、或翅厚降至 0.5 mm 以下时冲压更优,因为挤出无法稳定保持 。对 network equipment 打样,通常由模具费用决定。
标准包装为 ,按 报价。出口纸箱标注批次、数量与检验状态,随货提供含检验报告在内的完整文件。
铲齿为切削加工,可获得更薄更高的翅片密度,但成本随翅面积线性上升。冲压一次行程成型,在低于 的产量下单价低得多。对固定高度的 network equipment 机箱而言,冲压通常是正确选择。
东莞工厂直供:卷材、成型、表面处理与检验在同一厂区内完成,因此 平面度在打包前即可验证。
我们的 network equipment 经验可回溯至 2015 年首个模具项目。正因为这段积累,标准 powder coating RAL 9005 与 的标定偏保守而非乐观。
我们按 报价,打样起订 300 pcs,打样政策为 ,首次评估无需量产承诺。
另请参阅:挤压散热器型材的标准形状与定制选项有哪些?。
获取报价: sc@bquq.com | WhatsApp +86 13713157787 | 中国东莞
了解更多关于 冲压中下料、冲孔和冲裁有什么区别? 的内容。
| Parameter | Value / Range |
|---|---|
| Material | SECC 1.0 mm |
| Tolerance | 一般尺寸按图纸控制,关键特征单独管控;孔位精度高 |
| Lead time | 量产25 working days |
| MOQ | 打样300 pcs,量产2000件 |
| Capacity | 一次冲压行程成型,单件节拍稳定,可支撑产线 |
| Option | Best for | Trade-off |
|---|---|---|
| SECC 1.0 mm + powder coating RAL 9005 | 通用网络设备工况,成本优先 | 导热性能一般,重量适中 |
| SECC 1.0 mm + 钝化 | 存在腐蚀顾虑的网络设备工况 | 防腐提升,但成本略增 |
| 紫铜 C110 | 导热优先于重量 | 热性能提升,单件重量约翻倍 |
| Stage | Control | Record |
|---|---|---|
| 成型 | 一次冲压行程成型,模具精度高,单件节拍稳定 | 模具重复精度记录 |
| 尺寸检验 | 一般尺寸按图纸控制,关键特征单独管控,孔位精度控制 | 三坐标报告记录平面度、片距、底板厚度与孔位 |
| 抽样标准 | 关键尺寸AQL 0.65,一般尺寸1.5,首件由专人测量 | 每批出具检测报告 |
| 出货前检验 | 平面度按限值检测,翅距光学复核,毛刺与开裂检查 | 每批附三坐标报告,超差零件标记 |
每批随附三坐标检测报告,记录平面度、片距、底板厚度与孔位。关键尺寸按AQL 0.65、一般尺寸1.5抽样,首件由专人测量。超出限值的零件在离开产线前即被标记,超差会触发整批全检。
相关技术资料:散热器翅片间距、厚度与高度的最优权衡是什么?。
打样起订量300 pcs,量产起订量2000件。模具周期20个工作日,量产交期25 working days。能力确认后即可安排量产,具体以订单评审为准。
推荐阅读:什么是复合模具,什么时候应该使用它?。
SECC 1.0 mm搭配powder coating RAL 9005是标准方案,在2.0 m/s强制风冷下可满足网络设备结温条件。若导热优先于重量,可改用紫铜C110,热性能提升但单件重量约翻倍。
可与 BQUQ镀锌冲压弹簧夹系列 对比查看。
标配粉末涂层RAL 9005。若服役环境存在腐蚀顾虑,建议走钝化路线;若导热优先于重量,则改用紫铜C110。表面处理在成型之后完成,防腐层不会像机加工件那样在翅根处被切削破坏。
一般尺寸按图纸控制,关键特征单独管控,孔位精度高。更严等级需要增加一道冲压工序,因此在开模前而非开模后决定更划算。成型几何继承模具重复精度。
成型后检查翅尖的毛刺与开裂,冲压可能在未改变图纸尺寸的情况下撕裂翅根。毛刺限值按零件单独设定。每批附三坐标报告,超差零件在离开产线前即被标记。
打样阶段覆盖图纸评审与首件,打样起订量300 pcs。能力确认后,量产交期为25 working days。模具周期20个工作日,可支撑产线量产。
| Parameter | Specification |
|---|---|
| Material | SECC 1.0 mm |
| Surface finish | powder coating RAL 9005 |
| MOQ (prototype) | 300 pcs |
| Lead time (production) | 25 working days |