产品详情 Contents
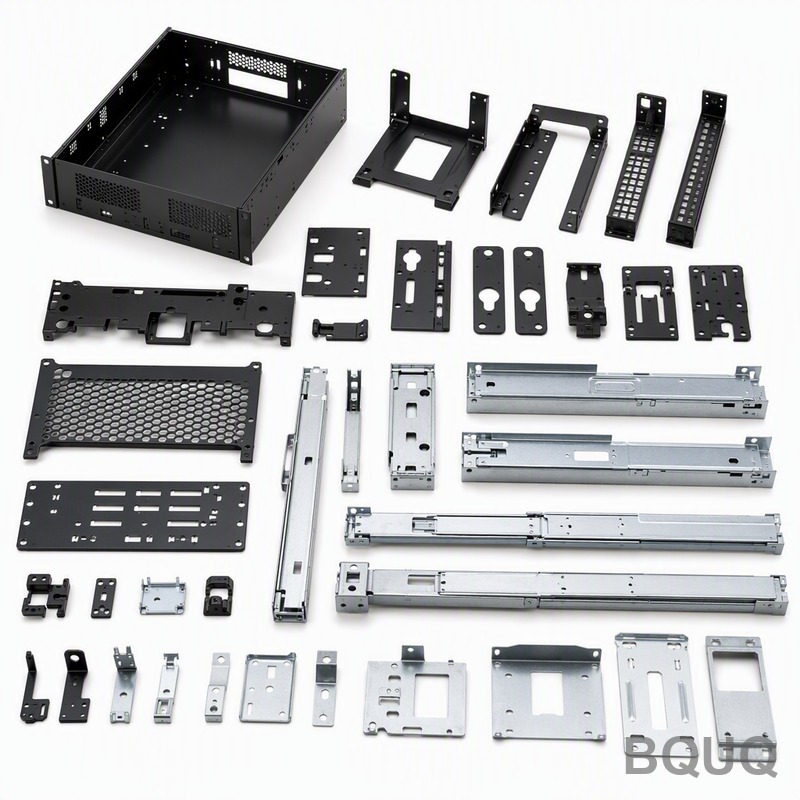
本系列包含的内容及其对机架搭建的重要性 这是一套预先设计的冲压支架、螺柱、滑轨和EMI指形弹片,专为1U至4U AI服务器机箱定制。所有部件整体平面度控制在0.05 mm以内,孔对孔公差为±0.02 mm,所有安装面表面光洁度达到Ra 0.8 µm。碳钢版本硬度为45–52 HRC,确保部件在反复扭矩和振动下保持几何形状。如果您正在组装GPU节点或高密度存储服务器,本系列可将您的装配时间缩短约30%,因为每个孔位均与标准19英寸机架模式和常见机箱导轨间距对齐。
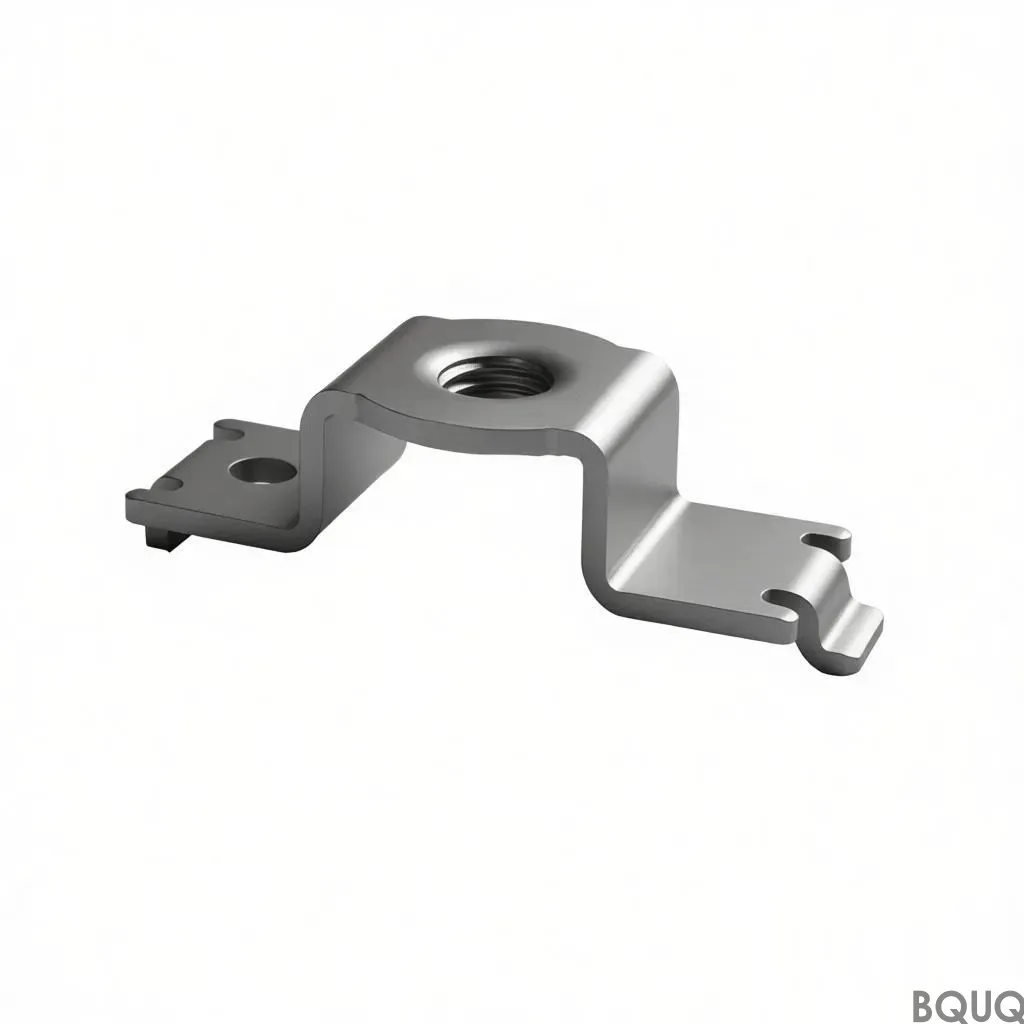
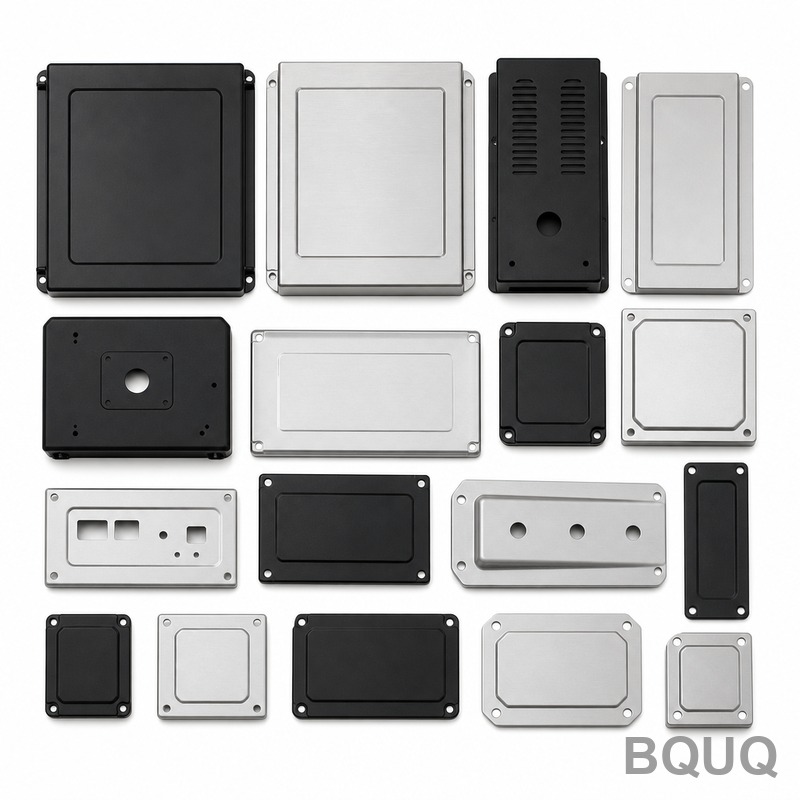
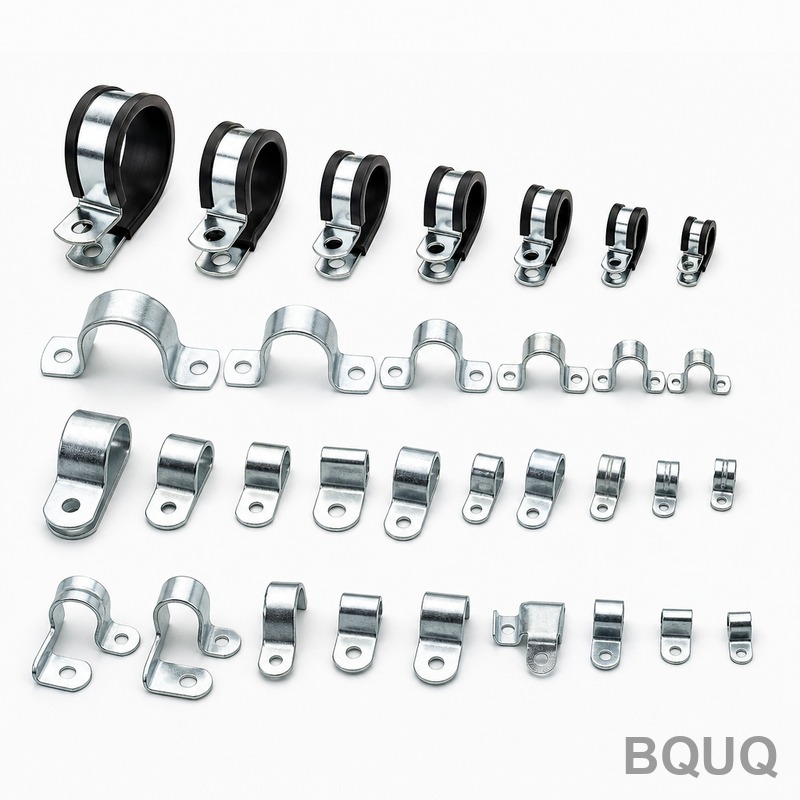
我们在东莞工厂使用25吨至160吨冲床,采用连续模具进行冲压,确保10万次以上冲压的重复性。本系列涵盖我们在AI服务器订单中常见的六种最常用安装几何形状:用于PSU固定的L型支架、用于PCIe卡支撑的平板、用于硬盘仓的U型槽、用于风扇托盘的Z型支架、带滚珠轴承嵌件的滑轨以及接地弹片。每个部件均经过去毛刺和钝化处理,可直接安装。
薄板材料无翘曲的模具设计与材料流动 AI服务器机箱部件通常厚度为0.8 mm至2.0 mm,薄材料在冲压过程中容易翘曲。我们通过三步模具工序解决这一问题:预成型、压印和二次整形。压印可平整晶粒结构,二次整形将最终角度控制在±0.5度以内。对于滑轨,我们使用凸轮驱动的侧向动作模具,一次冲压成型滚珠轴承槽,在600 mm长度上保持0.05 mm的跳动度。这并非标准冲压工艺,需要使用D2或M2级模具钢,并在每次生产前研磨抛光至镜面效果。
我们还将这些部件的带材送进速度控制在每分钟2.5米。这比典型冲压速度慢,但能让材料在工位之间均匀冷却。结果是部件无需垫片即可平放在花岗岩检测平板上——您可以在自己的来料检验台上验证这一点。如果您需要定制安装孔位模式,我们调整模具镶件而非重新切割整套模具,从而降低您的模具成本并将修改周期控制在五天以内。
AI服务器安装件使用的材料与热处理工艺 您有三种标准材料可选,全部来自国内钢厂,并附有材质证明书。SPCC冷轧钢板,厚度0.8–2.0 mm,是支架和弹片的基础材料。对于承重导轨和PSU安装件,我们使用SECC电镀锌钢板,无需后电镀即可提供耐腐蚀性。不锈钢SUS304,厚度1.0–1.5 mm,适用于户外或高湿度环境。所有碳钢部件均经过350°C、90分钟的批量等温淬火工艺,达到45–52 HRC硬度,同时保持8%以上的延伸率,确保部件在拧紧时不会开裂。
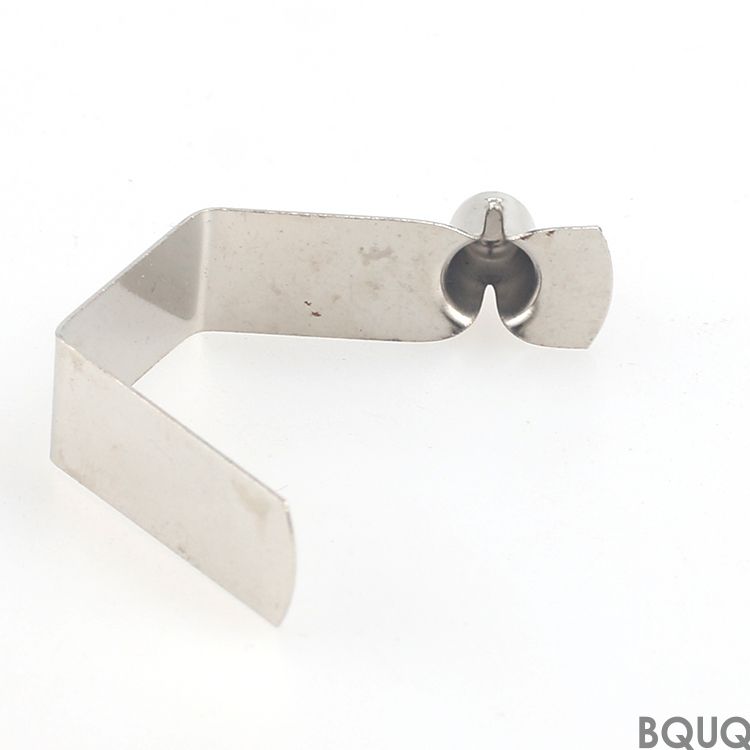
表面处理是我们与低成本厂商的区别所在。我们对镀锌部件提供三价铬钝化处理,通过ASTM B117标准72小时中性盐雾测试。对于EMI屏蔽,我们添加镀镍铜指形弹片,压缩力为0.3 N/mm,经过10,000次循环后完全恢复。这对产生高频噪声的AI服务器至关重要;弹片保持机箱接地并符合FCC Part 15要求。我们不外包热处理或电镀——均在厂内完成,工艺控制完全可追溯。
每次发货前的检验:CMM与硬度报告 AI服务器机箱安装部件系列的每批产品均对10%的零件进行CMM(三坐标测量机)检测,每批至少5件。我们根据ISO 2768-mK标准,对照图纸GD&T测量孔位、边缘距离和角度。CMM数据汇总为PDF报告,随装箱单一起提供。硬度使用洛氏硬度计验证,每个零件测三个点,任何单点读数超出45–52 HRC范围即整批拒收。表面粗糙度使用轮廓仪在安装面上检测,保持Ra 0.8 µm或更优。
我们还使用4倍放大灯进行100%目视检查毛刺和划痕。毛刺高度控制在0.03 mm以下;任何超过此标准的零件返回去毛刺滚筒处理。对于滑轨,每批测试一对组装件,验证在3 kg负载下拉动顺畅,滑动阻力不超过5 N。这种检验水平使得我们AI服务器行业的客户在过去两年中报告的现场故障率低于0.1%。发货后24小时内,您会通过电子邮件收到检验报告副本。
交期与起订量:为何标准件无起订量 对于标准系列,我们在东莞仓库中每种几何形状备有5,000件库存。这意味着您可以订购1件用于打样,或10,000件用于量产——没有最低起订量。标准件交期为订单确认后48小时发货,通过DHL或FedEx配送。对于定制冲压件,模具修改和打样需要7–10天。首件检验(FAI)报告在打样后48小时内发送,您可以在开始生产前批准。
我们的无起订量政策并非营销噱头。这是因为连续模具已经制造并付清费用。您只需支付材料和机器工时费用。如果您需要小批量定制件,我们单独报价模具修改费用,但如果您在90天内订购该零件超过2,000件,该费用将予以免除。我们已实行此政策五年,使初创企业和大型OEM厂商都能在不承担库存风险的情况下测试新机箱设计。
适配您现有的AI服务器装配线 这些部件设计为可直接融入您当前的装配流程,无需返工。孔位模式匹配标准的5.25英寸硬盘仓间距和1.75英寸机架单元高度。滑轨预钻方孔和螺纹孔两种机架孔型,无需适配器。接地弹片用手压即可卡入机箱边缘,无需螺丝。我们还提供套件选项:可将一个服务器机箱的整套部件包装在一个箱子中,按装配步骤贴标。这降低了线边库存复杂度,消除了装配过程中缺件的风险。
对于设计人员,这些部件的CAD文件可按需提供STEP或IGES格式。我们建议您在最终确定图纸前,对照CNC加工公差指南 交叉检查您的孔位公差。我们的冲压工艺可保持±0.02 mm,比大多数薄板CNC铣削更严格,但该指南说明了在哪些情况下您可以放宽公差以节省成本。如果您正在为冲压后工序选择切削刀具,请参阅CNC切削刀具选择指南 ,了解这些硬化表面的推荐速度和进给量。
表格:标准AI服务器机箱安装部件系列规格 参数 数值 材料选项 SPCC, SECC, SUS304 厚度范围 0.8 mm – 2.0 mm 硬度(碳钢) 45–52 HRC 孔位公差 ±0.02 mm 平面度 300 mm长度上0.05 mm 跳动度(滑轨) 每600 mm为0.05 mm 表面光洁度(Ra) 安装面0.8 µm 最大毛刺高度 0.03 mm 盐雾测试(镀锌) ASTM B117标准72小时 交期(标准件) 订单确认后48小时 起订量 标准系列无起订量
工程师订购本系列的常见问题 AI服务器机箱安装部件系列的最低起订量是多少? 标准件无起订量——可订购1件用于打样,或10,000件用于量产。
能否定制这些冲压件的孔位模式或尺寸? 可以,我们修改模具镶件以适应定制几何形状,通常包括打样在内5天内完成。
大批量发货时如何确保质量? 我们对每批10%的零件进行CMM检测,外加100%目视毛刺检查,并随货发送完整报告。
本系列定制版本的交期是多久? 定制件在模具修改后7–10天发货,首件报告在打样后48小时内发送。
立即索取报价和图纸审核 将您的图纸或所需标准件清单发送给我们。我们在12小时内回复正式报价,包括单价、模具费用(如有)和确认交期。我们的精密制造完全在厂内完成,中国制造,每批附100%检验报告。无起订量,无隐藏费用。将文件发送至sc@bquq.com或通过WhatsApp联系+86 13713157787。如果您已有3D模型,请发送STEP或IGES格式;如果只有草图,我们可以帮助您转换为适合冲压的图纸。
相关产品 参数 参数 能力 材料 SPCC、SGCC、SUS301/304/316、黄铜、铜、铍铜、磷青铜 工艺 级进模冲压、精冲、深拉深、折弯、攻丝 公差 ±0.01mm标准,±0.005mm可按要求 表面处理 镀锌、镀镍、镀锡、镀金、粉末喷涂、钝化、阳极氧化 模具尺寸 最大1200 x 800 mm,16-250吨冲床 厚度 0.05 - 6.0 mm板材,线材0.1 - 8.0 mm 打样 7-15天模具制作,样品无最小起订量 检测 每批次全检报告,CMM和三坐标光学测量