
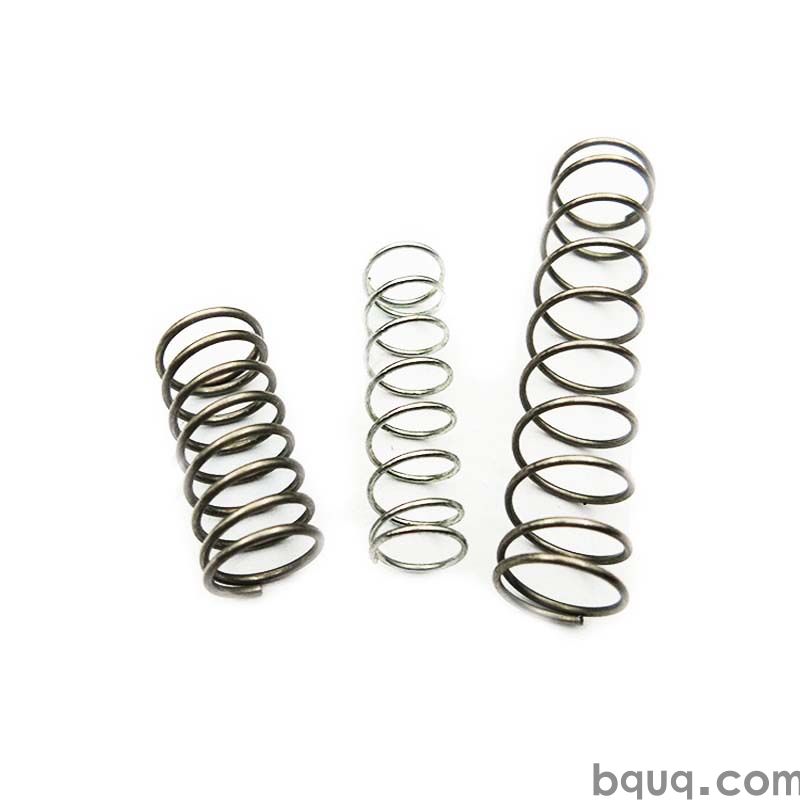
弹簧清洁度:碎屑、油污与钝化
简短回答:弹簧清洁度由三方面控制——去除制造碎屑(金属细屑、磨料粉尘、冲压毛刺),去除或有意指定油膜,以及为合金选择合适的钝化或清洁化学工艺。实际上,清洁的弹簧是经过超声波脱脂、DI水冲洗、干燥,并且——对于不锈钢牌号——在柠檬酸或硝酸中钝化以恢复氧化铬层。典型验收标准是:在10倍放大下无可见颗粒物,白手套或水膜测试无可检测油残留,以及按ASTM A967进行钝化测试。BQUQ在东莞在线运行这些步骤,并在12个工作小时内提供清洁度规格报价。
清洁度听起来像是外观问题,直到弹簧在功能测试中失效。一个20 µm的磨削碎屑卡在圈间,可能划伤导杆。残留的拉丝润滑剂可能在密封执行器内放气,使光学传感器起雾。未完全钝化的不锈钢弹簧可能在潮湿仓库中还没到装配线就出现闪锈。
对于从亚洲采购弹簧的工程师来说,清洁度是规格最少、争议最多的特性之一。本文将问题拆解为三个实际组成部分——碎屑、油污和钝化——并说明如何编写弹簧工厂实际能够执行的规格。
什么算作弹簧的“清洁”?
没有单一的通用标准,这正是清洁度争议发生的原因。“清洁”对医疗器械装配商、汽车悬架供应商和消费电子品牌意味着不同的事情。
重要的是将功能要求转化为可测量的验收标准。三类测试覆盖大多数情况:
| 测试方法 | 检测内容 | 典型验收标准 | 最适用于 |
|---|---|---|---|
| 10倍–30倍目视检查 | 松散颗粒物、毛刺、毛边、污渍 | 无可见碎屑 > 50 µm;无变色 | 所有弹簧,首件和抽样 |
| 白手套/白布擦拭 | 残留油、油脂、脱模剂 | 无绒布上无可见转移 | 对油敏感的组件 |
| 水膜测试 | 金属上的疏水膜 | 连续水膜持续30 s,无珠化 | 电镀前、钝化前、粘接 |
| 重量法残留(溶剂萃取) | 总有机污染 | 通常 < 0.5 mg/件(指示性) | 密封系统、光学、真空 |
| ASTM A967钝化验证 | 不锈钢表面游离铁 | 无硫酸铜沉积;或按约定方法 | 钝化后的不锈钢弹簧 |
实用的规格应写明测试、抽样计划和接收/拒收阈值。“弹簧必须清洁”不是规格;“在10倍下无可见颗粒物大于50 µm,每批验证5件”才是。
碎屑:来源在哪里
弹簧碎屑很少是单一来源。在典型的卷簧和精加工线上,你会遇到:
- 金属细屑来自卷簧、切割和端部磨削。压缩弹簧端部磨削粉尘是最大的单一来源。
- 磨料介质残留来自喷丸或振动光饰——细玻璃珠或陶瓷粉尘卡在圈间。
- 冲压毛刺和碎片在弹簧夹和平面成型件上。
- 包装碎屑——分选过程中拾取的纸板纤维、泡沫碎屑和袋子绒毛。
碎屑是机械问题,因此需要机械解决方案:翻滚、高压喷淋和以正确频率进行超声波清洗。较重污染需要较低频率(25–40 kHz)以获得空化能量;细亚微米残留需要较高频率(80–120 kHz)以进入紧密圈间隙。
油污:你想要或不想要的薄膜
几乎每个弹簧离开卷簧机时都带有一些润滑剂。拉丝皂、卷簧润滑剂和防锈油都是正常的。问题是这层膜是资产还是缺陷。
| 油污状态 | 对弹簧的影响 | 何时可接受 |
|---|---|---|
| 轻质防锈膜(1–3 µm) | 减缓储存和运输中的氧化 | 碳钢弹簧、长海运、非粘接组件 |
| 重质拉丝润滑剂残留 | 捕获碎屑、放气、干扰电镀和粘接 | 发货状态下绝不可接受 |
| 有意无油(脱脂+干燥) | 最清洁表面,但碳钢有闪锈风险 | 不锈钢弹簧、洁净室、真空、医疗、光学 |
| 干膜润滑剂(MoS₂、PTFE) | 受控摩擦,无液体放气 | 需要一致刚度的高循环弹簧 |
买家犯的错误是假设“无油”总是更好。对于海运的碳钢弹簧,无油意味着生锈。对于 destined for 洁净室的不锈钢弹簧,有油意味着污染。明确你需要哪一种,并说明原因。
钝化在不锈钢弹簧上实际如何工作?
钝化不是涂层。它是一种化学清洁过程,从不锈钢表面去除游离铁和外源污染,使自然氧化铬层能够均匀重新形成。
当不锈钢丝被拉拔、卷绕、切割和磨削时,表面会被机械涂抹。来自工具和磨料的嵌入铁颗粒留在表面。这些颗粒就是出现锈蚀的位置——不是因为不锈钢失效,而是因为外来铁附着在其上。
钝化溶解这些游离铁而不侵蚀基体合金。两种化学工艺占主导:
- 柠檬酸钝化(通常按ASTM A967硝酸1–5替代方案,柠檬酸选项)——更安全、更易废水处理、越来越受青睐,通常对300系列不锈钢有效。
- 硝酸钝化——传统、强效、对400系列和去除较重污染成熟,但需要更小心的处理和冲洗。
对于17-7PH等沉淀硬化牌号,钝化会与热处理状态和任何除氧化皮步骤相互作用,因此顺序很重要。如果您使用PH牌号,我们关于17-7PH弹簧钢的指南中的工艺说明值得与本文一起阅读。
钝化不能修复什么
钝化不会去除:
- 焊接氧化皮或热变色氧化物(需要先酸洗或机械去除)
- 来自受污染喷砂介质的嵌入杂铁
- 已在凹坑中形成的锈
- 油膜(钝化槽是水性的;油会阻碍反应)
这就是为什么顺序总是:脱脂 → 冲洗 →(如需要则除氧化皮)→ 钝化 → 冲洗 → 干燥。跳过脱脂步骤是钝化批次失败最常见的原因。
生产清洁度流程是什么样的?
在BQUQ,弹簧清洁度作为在线流程处理,而不是单独外包操作,这在我们东莞工厂的四条生产线中保持可追溯性完整。
不锈钢压缩弹簧的典型流程:
1. 卷簧和端部磨削——磨削工位带除尘。
2. 去毛刺/翻滚——去除磨削毛刺和松散细屑。
3. 超声波脱脂——碱性或中性水性化学,40–60 °C,5–15分钟,取决于圈密度。
4. 级联DI冲洗——两到三级,最终冲洗进行电导率监测。
5. 钝化——按约定标准使用柠檬酸或硝酸,记录槽液浓度和时间。
6. DI冲洗和水膜检查——确认表面亲水且无膜。
7. 干燥——热风或离心,然后短时烘箱停留以驱除圈间残留水分。
8. 检验和包装——根据目的地使用洁净室级袋装或VCI包装。
对于碳钢弹簧,流程不同:脱脂、冲洗、干燥,然后施加受控防锈膜而不是钝化。电镀和涂层决策与所有这些相互作用——我们对弹簧电镀和粉末涂装选项的比较涵盖了预处理质量如何决定附着力。
圈密度是隐藏变量
紧密缠绕、小指数(中径 ÷ 线径)的弹簧确实比开卷弹簧更难清洁。清洁液必须渗透间隙,冲洗水必须排出。
实际后果:
- 紧密指数弹簧需要更长的超声波停留时间和更高频率。
- 圈间残留冲洗水在干燥过程中导致闪锈——离心提取有帮助。
- 非常紧密的圈可能需要两次清洁并中间干燥。
如果您的设计允许稍大指数而不影响刚度,您可能为自己购买更稳健的清洁工艺。这是值得早期提出的面向制造设计权衡。
如何编写工厂能够执行的清洁度规格?
最有用的做法是将要求分成图纸或PO上的三行:
| 规格行 | 示例措辞 | 为什么重要 |
|---|---|---|
| 碎屑 | “10倍放大下无可见颗粒物 > 50 µm;每批5件” | 给QC一个合格/不合格测试 |
| 油/膜 | “无油。每批3件水膜测试,连续膜 ≥ 30 s” | 防止“轻油”和“无油”之间的歧义 |
| 钝化 | “按ASTM A967钝化,柠檬酸选项。硫酸铜测试无游离铁” | 将工艺与公认标准绑定 |
还要添加包装要求——干净弹簧放在脏袋中到达时就是脏弹簧。指定无绒袋装、相关处使用VCI,以及最大袋装数量,以免零件在运输中相互磨损。
清洁度和机械性能相关联
值得记住的是,清洁不纯粹是表面问题。残留润滑剂改变圈间摩擦,从而改变有效弹簧刚度。这就是我们建议在精加工后而不是之前验证刚度的原因之一——我们弹簧载荷测试指南中的方法直接适用。在卷簧状态下测试完美的弹簧在脱脂和钝化后可能读数不同,尤其是在紧密指数下。
常见问题
问:钝化会改变不锈钢弹簧的尺寸或弹簧刚度吗?
答:不会,没有可测量的变化。钝化仅去除埃到微米尺度的游离铁和表面污染;不会去除基体材料。尺寸变化远低于我们对CNC部件保持的±0.005 mm加工公差,也远低于正常弹簧公差。如果弹簧在钝化后测量不同,原因几乎总是搬运或测量设置,而不是化学工艺本身。
问:你们能供应无油弹簧而运输中不生锈吗?
答:可以,对于不锈钢牌号——302、304和316不锈钢弹簧通常无油运输,因为钝化氧化铬层本身提供耐腐蚀性。对于碳钢和铬硅弹簧,长海运中无油运输有风险。在这些情况下,我们建议受控轻质防锈膜、VCI包装或两者兼有,我们会在装箱单上明确说明应用了哪种选项。
问:清洁和钝化有什么区别?
答:清洁去除碎屑和有机膜——油、润滑剂、磨削粉尘。钝化是特定化学步骤,从不锈钢表面去除游离铁,使氧化铬层能够重新形成。它们是顺序关系,不可互换。钝化带油零件会浪费槽液并测试失败,因为油阻碍酸接触金属。始终先脱脂。
问:如何在没有实验室的情况下在来料检验中验证清洁度?
答:三项实用检查覆盖大多数情况。在良好光线下以10倍–30倍放大检查可见颗粒物。用白色无绒布擦拭样品以检测油转移。进行水膜测试——将零件浸入DI水,观察膜是否保持连续约30秒或珠化。珠化表示疏水膜。这些是指示性现场检查;正式验证仍需要溶剂萃取或基于标准的测试。
问:你们对低量或原型订单提供清洁度规格吗?
答:是的。我们的MOQ灵活,清洁度要求可应用于原型和小批量,因为清洁和钝化步骤在线运行,而不是单独的大批量批处理。预期相同流程,但采用基于抽样的验证而不是全批测试。将您的规格随RFQ发送,我们将在12个工作小时内确认可行性和任何成本影响。
相关资源
- 关于BQUQ和我们的东莞制造足迹:/about/
- 压缩、拉伸和扭转弹簧能力:/compression-springs/、/extension-custom-springs/、/torsion-springs/
- 弹簧采购和表面精加工行业趋势:/industry-dynamics/
- 更多关于弹簧设计和制造的技术文章:/bquq-blog/
- 常见采购问题解答:/faq/
- 项目示例和工艺案例研究:/case/
- 发送图纸或清洁度规格以获取12小时报价:/contact/
由BQUQ工程团队撰写。BQUQ(东莞)在一家ISO9001工厂中运行CNC加工(±0.005 mm)、金属冲压、定制弹簧和散热器生产。从中国东莞源头直采——12小时报价:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


