
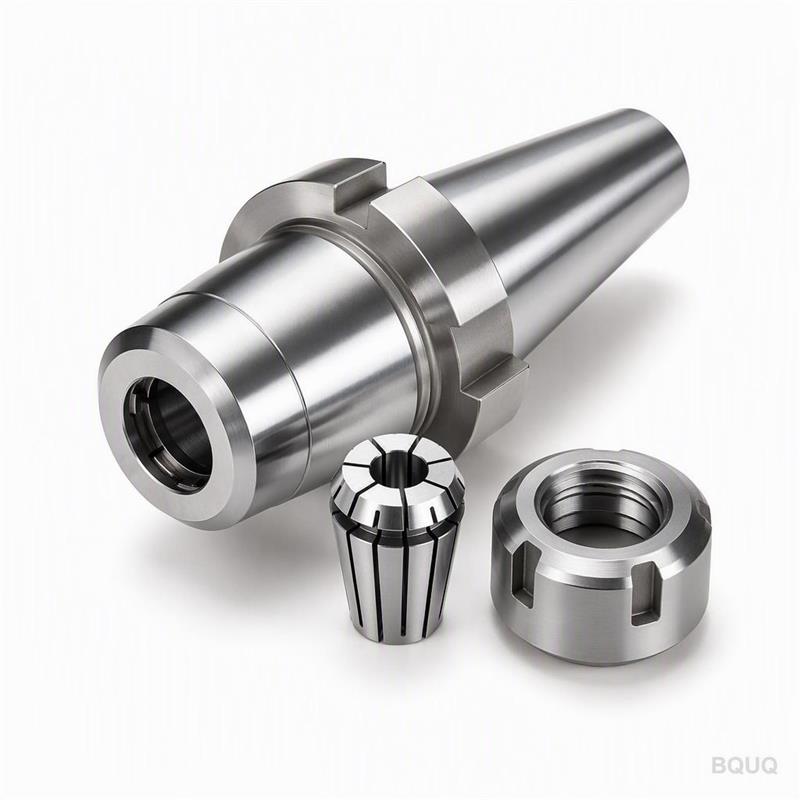
排刀与刀塔中的筒夹夹头
简短回答:在排刀中,筒夹夹头直接安装在滑板上,通过X/Z轴移动进行换位,因此必须短小、轻便,且重复定位精度在0.005–0.010 mm以内;在刀塔中,同样的筒夹夹头安装在动力或固定工位上,必须承受分度冲击和冷却液。ER和TG筒夹夹头在两者中都占主导地位,因为它们能在良好的主轴上保持±0.005 mm的TIR,接受1–20 mm的柄部范围,并且成本远低于液压或热缩刀柄。大多数排刀作业选择ER16–ER32,刀塔选择ER25–ER40,并在归咎于机床之前,先验证螺母扭矩、锥面清洁度和跳动。
为什么筒夹夹头在排刀中占主导地位
排刀车床不旋转刀塔。它将所有刀具安装在一个横向滑板上,然后沿X和Z轴移动滑板,使正确的刀具接近零件。这种架构要求刀具紧凑、轻便且可预测。筒夹夹头具备这三点。
物理因素很重要。滑板上的每一克都是伺服系统每班次必须加速和减速数千次的质量。1 kg的ER32筒夹夹头比3.5 kg的同等夹持力的液压刀柄加速更快、稳定更干净。在8秒循环的排刀机上,这种差异不仅体现在循环时间上,还体现在表面光洁度和刀具寿命上。
排刀还会使刀具拥挤在一起。相邻刀柄之间的间距可能为20–40 mm。带有细螺母和短本体的筒夹夹头适合笨重的动力卡盘无法安装的地方。这就是为什么小零件车削——连接器、销钉、手表组件、医疗螺钉——绝大多数采用筒夹。
权衡的是夹持直径范围和扭矩传递。筒夹通过弹性收缩夹紧,因此无法在断续重切削中与三爪或四爪卡盘匹敌。在排刀中,这很少是限制因素,因为零件小且切削深度适中。
滑板对刀柄的要求
- 低质量。尽可能将组件保持在约1.5 kg以下。
- 短悬伸长度。悬伸越小,径向载荷下的变形越小。
- 可重复定位。每次更换后定位不同的刀具会破坏偏移量。
- 冷却液路径。内冷或定向喷嘴在小零件上优于溢流冷却。
- 抗碰撞能力。排刀刀具靠近工件;轻便、可更换的刀柄比主轴更便宜。
筒夹夹头在刀塔中的表现
刀塔增加了排刀板从未见过的两种载荷:分度冲击和工位间差异。当刀塔分度时,刀柄会经历旋转冲击。螺母、锥面或安装接口的任何松动都会将这种冲击转化为跳动漂移。
固定工位很简单。固定外圆或内孔工位中的筒夹夹头的行为类似于任何车床刀柄,前提是安装接口——VDI、BMT或螺栓固定——正确就位并拧紧。在筒夹端面测量的跳动对于一般车削应保持在0.010 mm以内,对于精加工应保持在0.005 mm以内。
动力工位更难。在许多刀塔上,动力筒夹夹头以3,000–8,000 rpm旋转,这意味着平衡和锥面同心度成为限制因素,而不是夹持力。在约6,000 rpm以上,不平衡的ER螺母会振动,抛光锥面,并逐渐失去夹紧力。
刀塔工位选择指南
| 工位类型 | 典型刀柄 | 筒夹系列 | 速度限制(指示性) | 最佳用途 |
|---|---|---|---|---|
| 固定外圆车削 | 螺栓固定或VDI块 | ER25–ER40 | 不适用 | 轴类车削、端面 |
| 固定内孔镗削 | 镗杆刀柄 | ER16–ER25 | 不适用 | 小孔、背面加工 |
| 动力铣削 | 动力刀柄 | ER16–ER20 | 4,000–8,000 rpm | 平面、槽、交叉孔 |
| 动力钻孔 | 动力刀柄 | ER11–ER16 | 6,000–8,000 rpm | 交叉孔、离轴钻孔 |
| 副主轴拾取 | 筒夹夹头或动力卡盘 | ER20–ER32 | 不适用 | 背面车削 |
这些是指示性范围。实际限制取决于刀塔制造商、刀柄平衡等级和零件几何形状。对于长刀具,务必降额使用。
跳动、夹紧力以及真正重要的数字
两个数字决定筒夹夹头在排刀或刀塔服务中是否有效:总指示跳动(TIR)和夹紧力保持。
TIR是在筒夹孔处用磨削测试棒测量的,而不是在刀柄本体上。如果锥面脏污或螺母磨损,本体跳动为0.003 mm的刀柄在测试棒上仍可能显示0.015 mm。BQUQ在CNC设备上将筒夹夹头本体加工到±0.005 mm,锥面是磨削的,不是车削的,因为锥面是唯一同时传递同心度和夹持力的表面。
夹紧力取决于螺母扭矩和锥面状况。扭矩不足,筒夹会滑动;扭矩过大,会损坏螺母并最终损坏筒夹。ER螺母有规定的扭矩——通常ER32为80 N·m,ER40为130 N·m——这个数字假设锥面清洁且未润滑。
| 筒夹系列 | 孔径范围 | 典型螺母扭矩 | 典型TIR(新刀柄) | 常见排刀/刀塔角色 |
|---|---|---|---|---|
| ER11 | 0.5–7 mm | 20–25 N·m | 0.005–0.010 mm | 微型钻孔、小立铣刀 |
| ER16 | 1–10 mm | 40–45 N·m | 0.005–0.010 mm | 动力铣削、小镗孔 |
| ER20 | 1–13 mm | 60–70 N·m | 0.005–0.010 mm | 一般动力加工 |
| ER25 | 1–16 mm | 80–100 N·m | 0.005–0.010 mm | 固定外圆、副主轴 |
| ER32 | 2–20 mm | 100–136 N·m | 0.005–0.010 mm | 主固定车削 |
| ER40 | 3–26 mm | 130–176 N·m | 0.008–0.015 mm | 较大轴、重固定加工 |
扭矩值是典型的公布数据,因螺母设计而异。将它们视为起点,而非绝对值。
关于TG和DA系列的说明
TG100和TG150筒夹在相同孔径下比ER具有更高的夹持力,因为它们的锥度更陡,壁更厚。它们常见于进行较重铣削的刀塔工位。DA筒夹出现在较旧的排刀设置和钻夹头中。如果您要指定新刀具,ER通常是更好的支持选择;如果您要匹配现有机器,请匹配刀塔已有的类型。
防止大多数故障的设置实践
排刀和刀塔作业中的大多数“筒夹夹头问题”都是设置问题。刀柄被归咎于脏锥面、磨损螺母或错误长度的刀具所导致的问题。
每次更换时清洁锥面
锥面上0.01 mm的切屑会导致约0.02–0.04 mm的棒料跳动。用无绒布和轻油膜擦拭锥面和筒夹。不要使用润滑脂。不要在锥面上使用砂纸。
正确拧紧螺母
使用扭矩扳手或合适的筒夹夹头扳手,而不是自制杆。在将螺母拧到本体上之前,将筒夹放入螺母中——这是最常见的装配错误,会损坏锥面。
保持短悬伸
在排刀中,悬伸是主要的变形变量。悬伸40 mm的刀具比相同刀具在20 mm处的变形大约八倍,因为变形与长度的立方成正比。如果必须伸出,请使用筒夹夹头延长杆,而不是更长的刀具。
根据任务匹配筒夹
- 用于钻头和铰刀的圆孔筒夹。
- 用于成型刀具和六角棒料的销槽或六角孔筒夹。
- 用于内冷或切屑多的操作的密封筒夹。
- 在排屑重要时使用镜面抛光筒夹。
有关刀柄与操作匹配的更多信息,请参阅如何选择筒夹系统。
何时超越标准筒夹夹头
筒夹夹头并不总是答案。三种情况会促使您选择其他方案。
大批量换刀。如果操作员每班次换刀数十次,快速更换筒夹夹头系统可大幅减少设置时间。有关权衡,请参阅快速更换筒夹系统。
大直径上的极高夹持力。在约30 mm以上,或者需要在短夹持长度上传递高扭矩时,动力卡盘或液压动力卡盘胜出。瑞士型机床通常在主轴上使用动力卡盘,在导套上使用筒夹。我们的瑞士机床动力卡盘涵盖了这种组合。
多工序零件。在多任务机床上,刀柄必须承受铣削、车削,有时还有B轴运动。这改变了刚度要求。请参阅多任务机床上的筒夹夹头。
排刀和刀塔筒夹夹头检查清单
| 检查 | 目标 | 重要性 |
|---|---|---|
| 本体跳动 | ≤0.005 mm | 设定棒料跳动的下限 |
| 锥面状况 | 无划痕,无微动磨损 | 传递夹持力和同心度 |
| 螺母螺纹 | 自由,无磨损 | 防止虚假扭矩读数 |
| 筒夹配合 | 全长接触 | 防止点载荷和滑动 |
| 组件质量 | 排刀中低于约1.5 kg | 伺服响应和光洁度 |
| 平衡(动力) | 与转速匹配 | 振动和锥面磨损 |
| 冷却液路径 | 内冷时使用密封筒夹 | 切屑进入会损坏锥面 |
为排刀和刀塔机床采购筒夹夹头
排刀和刀塔刀具是一项大批量、严格公差的业务,这正是源头工厂的特点。BQUQ(东莞)在一家ISO9001工厂内运行CNC加工至±0.005 mm、金属冲压、定制弹簧和散热器生产,拥有四条生产线。筒夹夹头本体、螺母和扳手均在内部加工和磨削,因此锥面和螺母螺纹作为一个组件进行控制,而不是单独采购。
对于买家,三个实用要点:
1. 发送机床接口,而不仅仅是筒夹尺寸。VDI 30、BMT 45、螺栓固定模式和直柄排刀安装都需要不同的本体。现有刀柄的图纸或照片可以节省一次修改。
2. 同时指定锥面公差和螺母扭矩。紧密的锥面配软螺母仍然会滑动。
3. 要求提供跳动报告。在筒夹孔处用磨削测试棒测量是唯一有意义的验收数字。
标准ER筒夹夹头和自动车床筒夹是库存型材;定制本体、加长长度和特殊螺母设计按图纸报价。MOQ灵活,报价在12个工作小时内返回。浏览刀柄筒夹夹头和自动车床筒夹了解标准范围。
常见问题
问:我可以在排刀和刀塔中使用相同的筒夹夹头吗?
答:有时可以,但不总是。适用于排刀板的直柄或螺栓固定刀柄通常缺少刀塔所需的VDI或BMT接口。如果刀塔在夹紧块中接受直柄,则相同的刀柄可以使用,前提是它为动力工位平衡。对于固定工位,安装接口是唯一真正的区别。
问:新的ER筒夹夹头应期望多少跳动?
答:优质的ER筒夹夹头应在筒夹孔处用磨削测试棒保持0.005–0.010 mm TIR,测量时锥面清洁且螺母扭矩正确。高于0.015 mm的值通常表明锥面脏污、螺母磨损或筒夹损坏,而不是刀柄有缺陷。在拒绝零件之前,清洁后重新测量。
问:ER筒夹夹头需要多少螺母扭矩?
答:典型数据为ER11为20–25 N·m,ER16为40–45 N·m,ER25为80–100 N·m,ER32为100–136 N·m,ER40为130–176 N·m。这些是指示性公布值,因螺母设计而异。始终使用扭矩扳手或正确的扳手,切勿过度拧紧以补偿滑动的筒夹——而应修复锥面。
问:为什么我的筒夹夹头在几个小时后失去夹持力?
答:常见原因是锥面污染、螺母拉伸或磨损、筒夹磨损超出其弹性范围,或动力工位中的热增长。检查锥面是否有微动磨损,检查螺母螺纹状况,并确认筒夹未超出其规定的孔径范围。在存在切屑和冷却液的地方,密封筒夹有帮助。
问:对于刀塔铣削,TG筒夹比ER更好吗?
答:TG100和TG150筒夹在可比孔径下通常提供比ER更高的夹持力和刚度,适合较重的刀塔铣削。ER仍然得到更广泛的支持,更换成本更低。如果您的刀塔已经使用TG,请继续使用TG;如果您要指定新刀具,请根据夹持力要求而不是仅根据可用性来选择。
相关资源
- 关于BQUQ和我们的东莞工厂:/about/
- 刀柄筒夹夹头和标准ER本体:/tool-holder-collet-chucks/
- 用于瑞士型和凸轮机的自动车床筒夹:/auto-lathe-collets/
- 用于瑞士型主轴的动力卡盘:/power-chucks-swiss/
- 精密工件夹持的行业趋势:/industry-dynamics/
- 技术文章和工程指南:/bquq-blog/
- 常见问题:/faq/
- 案例研究和应用说明:/case/
- 联系工程团队:/contact/
由BQUQ工程团队撰写。BQUQ(东莞)在一家ISO9001工厂内运行CNC加工(±0.005 mm)、金属冲压、定制弹簧和散热器生产。从中国东莞源头直采——12小时内报价:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


