
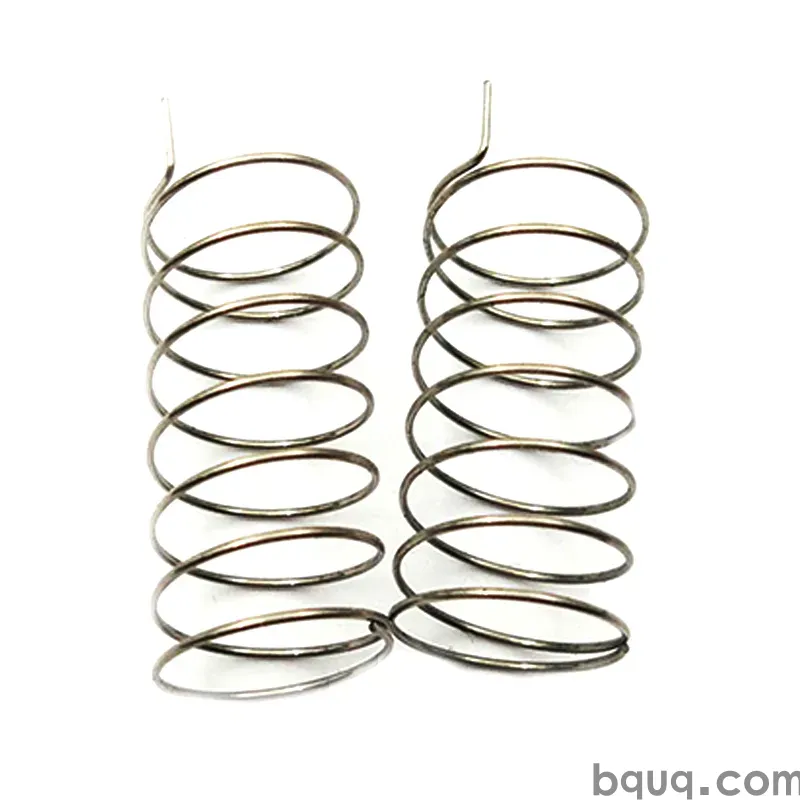
弹簧交期规划:从原型到量产
简短回答:对于线成型原型,预计约5-10个工作日;对于首次冲压或CNC加工的原型批次,预计10-15个工作日;在图纸批准后,对于完整量产,预计15-25个工作日——假设使用标准琴钢丝、302或304不锈钢,且无需新模具。BQUQ在12个工作小时内报价,因此从您发送图纸当天开始计时。如果需要钝化、电镀或热处理认证,则增加3-7天。最大的进度风险不是机器时间,而是图纸冻结、材料可用性以及首次绕线前的公差协商。
交期不是一个数字。它是一系列决策的叠加,其中大多数决策由您做出,而非供应商。将弹簧采购视为一个简单的“需要多长时间”问题的工程师,通常只会得到一个模糊的答案——然后错过他们的装配日期。将进度分解为阶段的工程师,能在12个工作小时内获得报价,并得到一个可以在项目评审中站得住脚的交付日期。
本指南将弹簧交期分解为真实的组成部分,给出每个阶段的指示性天数,并展示在不支付空运费的情况下可以压缩进度的环节。
什么真正决定了弹簧交期?
五个变量占主导地位。其他都是次要的。
1. 线材或带材以及是否有库存。 琴钢丝(ASTM A228)、302/304不锈钢、17-7PH、磷青铜和铍铜的表现各不相同。特殊合金和非标准直径会增加天数。
2. 几何复杂性。 带闭合磨平端的直压缩弹簧生产速度快。带定制腿的双扭簧或变节距锥形弹簧需要更多设置和更多首件检验。
3. 公差和检验水平。 ±0.1 mm的自由长度公差是生产检验。±0.05 mm的指定高度载荷要求加上完整尺寸报告则是一个计量项目。
4. 表面处理。 钝化、镀锌、粉末喷涂、喷丸和去应力都会在外部处理商处增加排队时间。
5. 文件。 PPAP式文件包、材料证书和批次可追溯性比一盒带装箱单的弹簧需要更长时间。
交期叠加,逐阶段分析
| 阶段 | 典型时长 | 控制方 | 能否压缩? |
|---|---|---|---|
| 询价到报价 | 12个工作日 | 供应商 | 很少是瓶颈 |
| 图纸审查和DFM反馈 | 1-2天 | 双方 | 可以——尽早冻结图纸 |
| 材料采购(库存线材) | 0-2天 | 供应商 | 可以——围绕库存直径设计 |
| 材料采购(特殊订单) | 5-20天 | 钢厂 | 只能通过更换合金 |
| 模具/绕线设置 | 1-4天 | 供应商 | 可以——线成型可以,新冲压模具不行 |
| 首件和检验 | 1-3天 | 供应商 | 可以——提前商定CTQ清单 |
| 量产 | 3-10天 | 供应商 | 可以——分批发货 |
| 表面处理(电镀、钝化) | 2-7天 | 外部处理商 | 部分可以——合并处理 |
| 最终检验、包装、发货 | 1-3天 | 供应商 | 可以——快递 |
再读一遍那个表格,注意天数实际在哪里。几乎从来不是绕线机。而是材料、表面处理以及任何人接触机器之前的来回沟通。
原型交期:应该期待什么?
原型分为三个层级,混淆它们是错过日期的最常见原因。
第一层——线成型原型(最快)
如果您的零件可以在CNC绕线机上用圆线绕制,原型确实很快。典型时间线:第1天图纸审查,当天从库存取线,第2-3天绕线设置和首件,第5-7天检验和发货。
这涵盖了大多数压缩弹簧、简单的扭转弹簧以及带标准钩的拉伸弹簧。预计端到端5-10个工作日。
第二层——冲压或机加工原型
如果零件是弹簧夹、板簧或带有CNC加工夹头特征的组件,您就进入了模具领域。板簧的简单落料模可以在几天内切割完成;级进模需要更长时间。CNC加工的原型零件在±0.005 mm精度下通常需要10-15个工作日,包括首件检验。
第三层——特殊材料或表面处理的原型
如果线材不是库存品,增加5-20天;电镀或钝化增加2-7天。一个需要在成型后时效处理的17-7PH弹簧,无论几何形状看起来多简单,都不会在一周内发货。
| 原型类型 | 典型交期 | 关键依赖 |
|---|---|---|
| 线成型,库存材料,无表面处理 | 5-10个工作日 | 图纸冻结 |
| 线成型,库存材料,钝化 | 8-14个工作日 | 外部处理商排队 |
| 冲压板簧,新简单模具 | 10-15个工作日 | 模具制造 |
| CNC加工原型,±0.005 mm | 10-15个工作日 | 编程和检验 |
| 特殊合金(17-7PH,BeCu) | 15-30个工作日 | 钢厂交期+热处理 |
量产交期:进度真正花在哪里
一旦原型获得批准,量产交期主要取决于数量、模具重复使用和表面处理。
中小批量生产
对于使用现有模具的1,000至50,000件,典型生产时间为3-10个工作日的机器时间。如果图纸变更,增加1-3天用于首件批准,以及2-7天用于表面处理。现实的门到门时间:从批准图纸起15-25个工作日。
大批量生产
大约超过100,000件,限制因素发生变化。您可能需要专用模具、更长的设置时间和分阶段交付。典型总计:首批量产25-40个工作日,一旦模具存在且材料按一揽子订单采购,后续批次可在10-15个工作日内完成。
模具问题
模具是一次性成本,也是一次性延迟。如果您的项目跨越多年,只需将模具天数分摊到第一个订单——之后每个订单都完全跳过该阶段。这就是为什么第二次量产的交期通常是第一次的一半。
为什么批次可追溯性影响您的进度
如果您的应用需要批次级可追溯性——线材炉号、绕线日期、操作员、检验结果——则需额外预留1-2天用于文件记录。这不是制造延迟,而是记录延迟。值得提前规划,因为发货后追溯重建炉号通常是不可能的。我们关于弹簧批次可追溯性的说明涵盖了在采购订单上应指定的内容。
如何在不支付空运费的情况下压缩弹簧交期?
七个杠杆,大致按影响顺序排列。
1. 在请求报价前冻结图纸。 询价后的每次修订都会重置时钟。首次提交时发送完整标注尺寸的图纸,包括材料、表面处理、公差和检验要求。
2. 围绕库存线材直径设计。 0.1 mm的直径变化可能将7天的订单变成25天的订单。询问您的供应商他们持有哪些直径。
3. 将CTQ与可有可无的公差分开。 过度公差会强制额外检验。如果50%变形时的载荷是关键,但自由长度不是,请明确说明。
4. 批准分批发货。 先取前500件用于您的装配,让剩余部分随后发货。仅此一项就可以将装配日期提前一周。
5. 合并表面处理。 一个电镀规格比三个快。如果您可以接受钝化代替装饰性表面处理,那就选择它。
6. 下长期订单。 根据预测预留材料,从后续每次订单中消除采购阶段。
7. 整个产品系列使用一个供应商。 一个工厂在同一地点运行CNC、冲压、弹簧和散热器,消除了供应商之间的运输和重新检验。BQUQ在东莞在一个ISO9001体系下运行四条生产线,正是这个原因。
一个实例
一家医疗器械客户需要20,000个不锈钢压缩弹簧,带钝化和尺寸报告。
| 周 | 活动 | 累计工作日 |
|---|---|---|
| 第1周 | 周一发送询价,12个工作小时内返回报价,周二冻结图纸 | 2 |
| 第1周 | 从库存取材料,绕线设置,首件 | 5 |
| 第2周 | 首件批准,量产 | 10 |
| 第2-3周 | 外部处理商钝化 | 15 |
| 第3周 | 最终检验,尺寸报告,包装 | 18 |
| 第3周 | 快递发货 | 20 |
二十个工作日,大约四个日历周。这是一个现实、可辩护的数字——并且假设客户在24小时内批准首件。如果批准需要一周,进度就推迟一周。
哪些设计选择会悄悄增加数周时间?
有些决策在图纸上看起来无害,但在生产中会花费您两周时间。
- 非标准线材直径。 最昂贵的“小”改动。
- 长弹簧上的严格自由长度公差。 长弹簧更难保持;这会增加检验时间和废品。
- 不需要闭合磨平端的弹簧上使用闭合磨平端。 磨削增加了一个工艺步骤。
- 激进的密实高度要求。 如果您的设计接近密实高度极限,预计需要迭代。我们的密实高度指南解释了紧凑性与可制造性之间的权衡。
- 未指定材料。 “不锈钢”不是规格。302、304和316在疲劳和腐蚀方面表现不同;错误的选择会导致重新设计。请参阅我们的弹簧材料比较以了解权衡。
- 为防腐指定电镀而未检查电偶对。 纸上看起来不错的电镀可能无法通过盐雾测试,导致重新生产。
如何规划一个您真正能实现的进度?
从您的装配日期倒推,而不是从采购订单日期正推。
1. 确定装配日期,即弹簧必须物理到场的日期。
2. 减去运输时间(快递3-7天,海运更长)。
3. 减去最终检验和包装(1-3天)。
4. 减去表面处理(0-7天)。
5. 减去量产(中批量3-10天)。
6. 减去首件批准(1-3天,但预算您自己的审查时间)。
7. 减去设置和材料(1-6天)。
8. 减去图纸审查和报价(1-2天)。
剩下的就是您最晚的图纸冻结日期。将其写入项目计划。大多数错过的弹簧交付都可追溯到图纸在进度默默要求的日期之后两周才冻结。
缓冲量设定
任何新零件的第一个订单增加15-20%的缓冲,重复订单增加5-10%。第一个订单承担模具、首件和文件风险。重复订单几乎不承担任何风险。
常见问题
问:定制弹簧报价需要多长时间?
答:对于标准线成型弹簧,如果图纸包含材料、尺寸、公差、表面处理和数量,BQUQ在12个工作小时内返回报价。不完整的图纸需要更长时间,因为工程团队在定价前必须询问澄清问题。发送完整标注尺寸的2D图纸或3D step文件加上公差表,报价通常在同一工作日到达。
问:我能比5个工作日更快获得原型弹簧吗?
答:有时可以,如果零件使用库存线材、几何形状简单且无需表面处理。在这种情况下,线成型原型可以在3-5个工作日内发货。任何涉及新模具、特殊合金、电镀或热处理的情况,实际上都无法压缩到两周以下。加急选项存在,但应视为例外,而非规划假设。
问:更大的订单数量是否总是意味着更长的交期?
答:不。交期随设置和表面处理而变化,并不与数量成线性关系。在同一模具上从5,000件增加到50,000件可能只增加2-4天的机器时间。大的跳跃来自跨越需要新模具或专用设备的数量阈值,通常超过100,000件。带有计划交付的一揽子订单可以保持重复交期短。
问:弹簧交付延迟的最常见原因是什么?
答:图纸冻结延迟。在大多数项目中,供应商已准备好开始,但客户仍在最终确定公差、材料或表面处理。第二常见原因是未检查可用性就指定非库存线材直径。两者都是完全可以预防的,且都是客户方的决策,而非制造限制。
问:表面处理如何影响生产进度?
答:钝化通常增加2-4个工作日;镀锌或镀镍增加3-7天;粉末喷涂增加3-5天。这些是外部处理商的排队时间,因此是进度中最不可控的部分。如果您的应用允许,选择供应商内部处理的表面处理——或接受钝化代替电镀——是缩短总交期的最简单方法。
相关资源
- 关于BQUQ和我们的东莞工厂:/about/
- 压缩弹簧:/compression-springs/
- 扭转弹簧:/torsion-springs/
- 拉伸和定制弹簧:/extension-custom-springs/
- 行业趋势和采购新闻:/industry-dynamics/
- 技术文章和工程指南:/bquq-blog/
- 常见问题:/faq/
- 案例研究:/case/
- 联系工程团队:/contact/
由BQUQ工程团队撰写。BQUQ(东莞)在一个ISO9001工厂内运行CNC加工(±0.005 mm)、金属冲压、定制弹簧和散热器生产。从中国东莞源头直采——12小时内报价:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


