产品详情
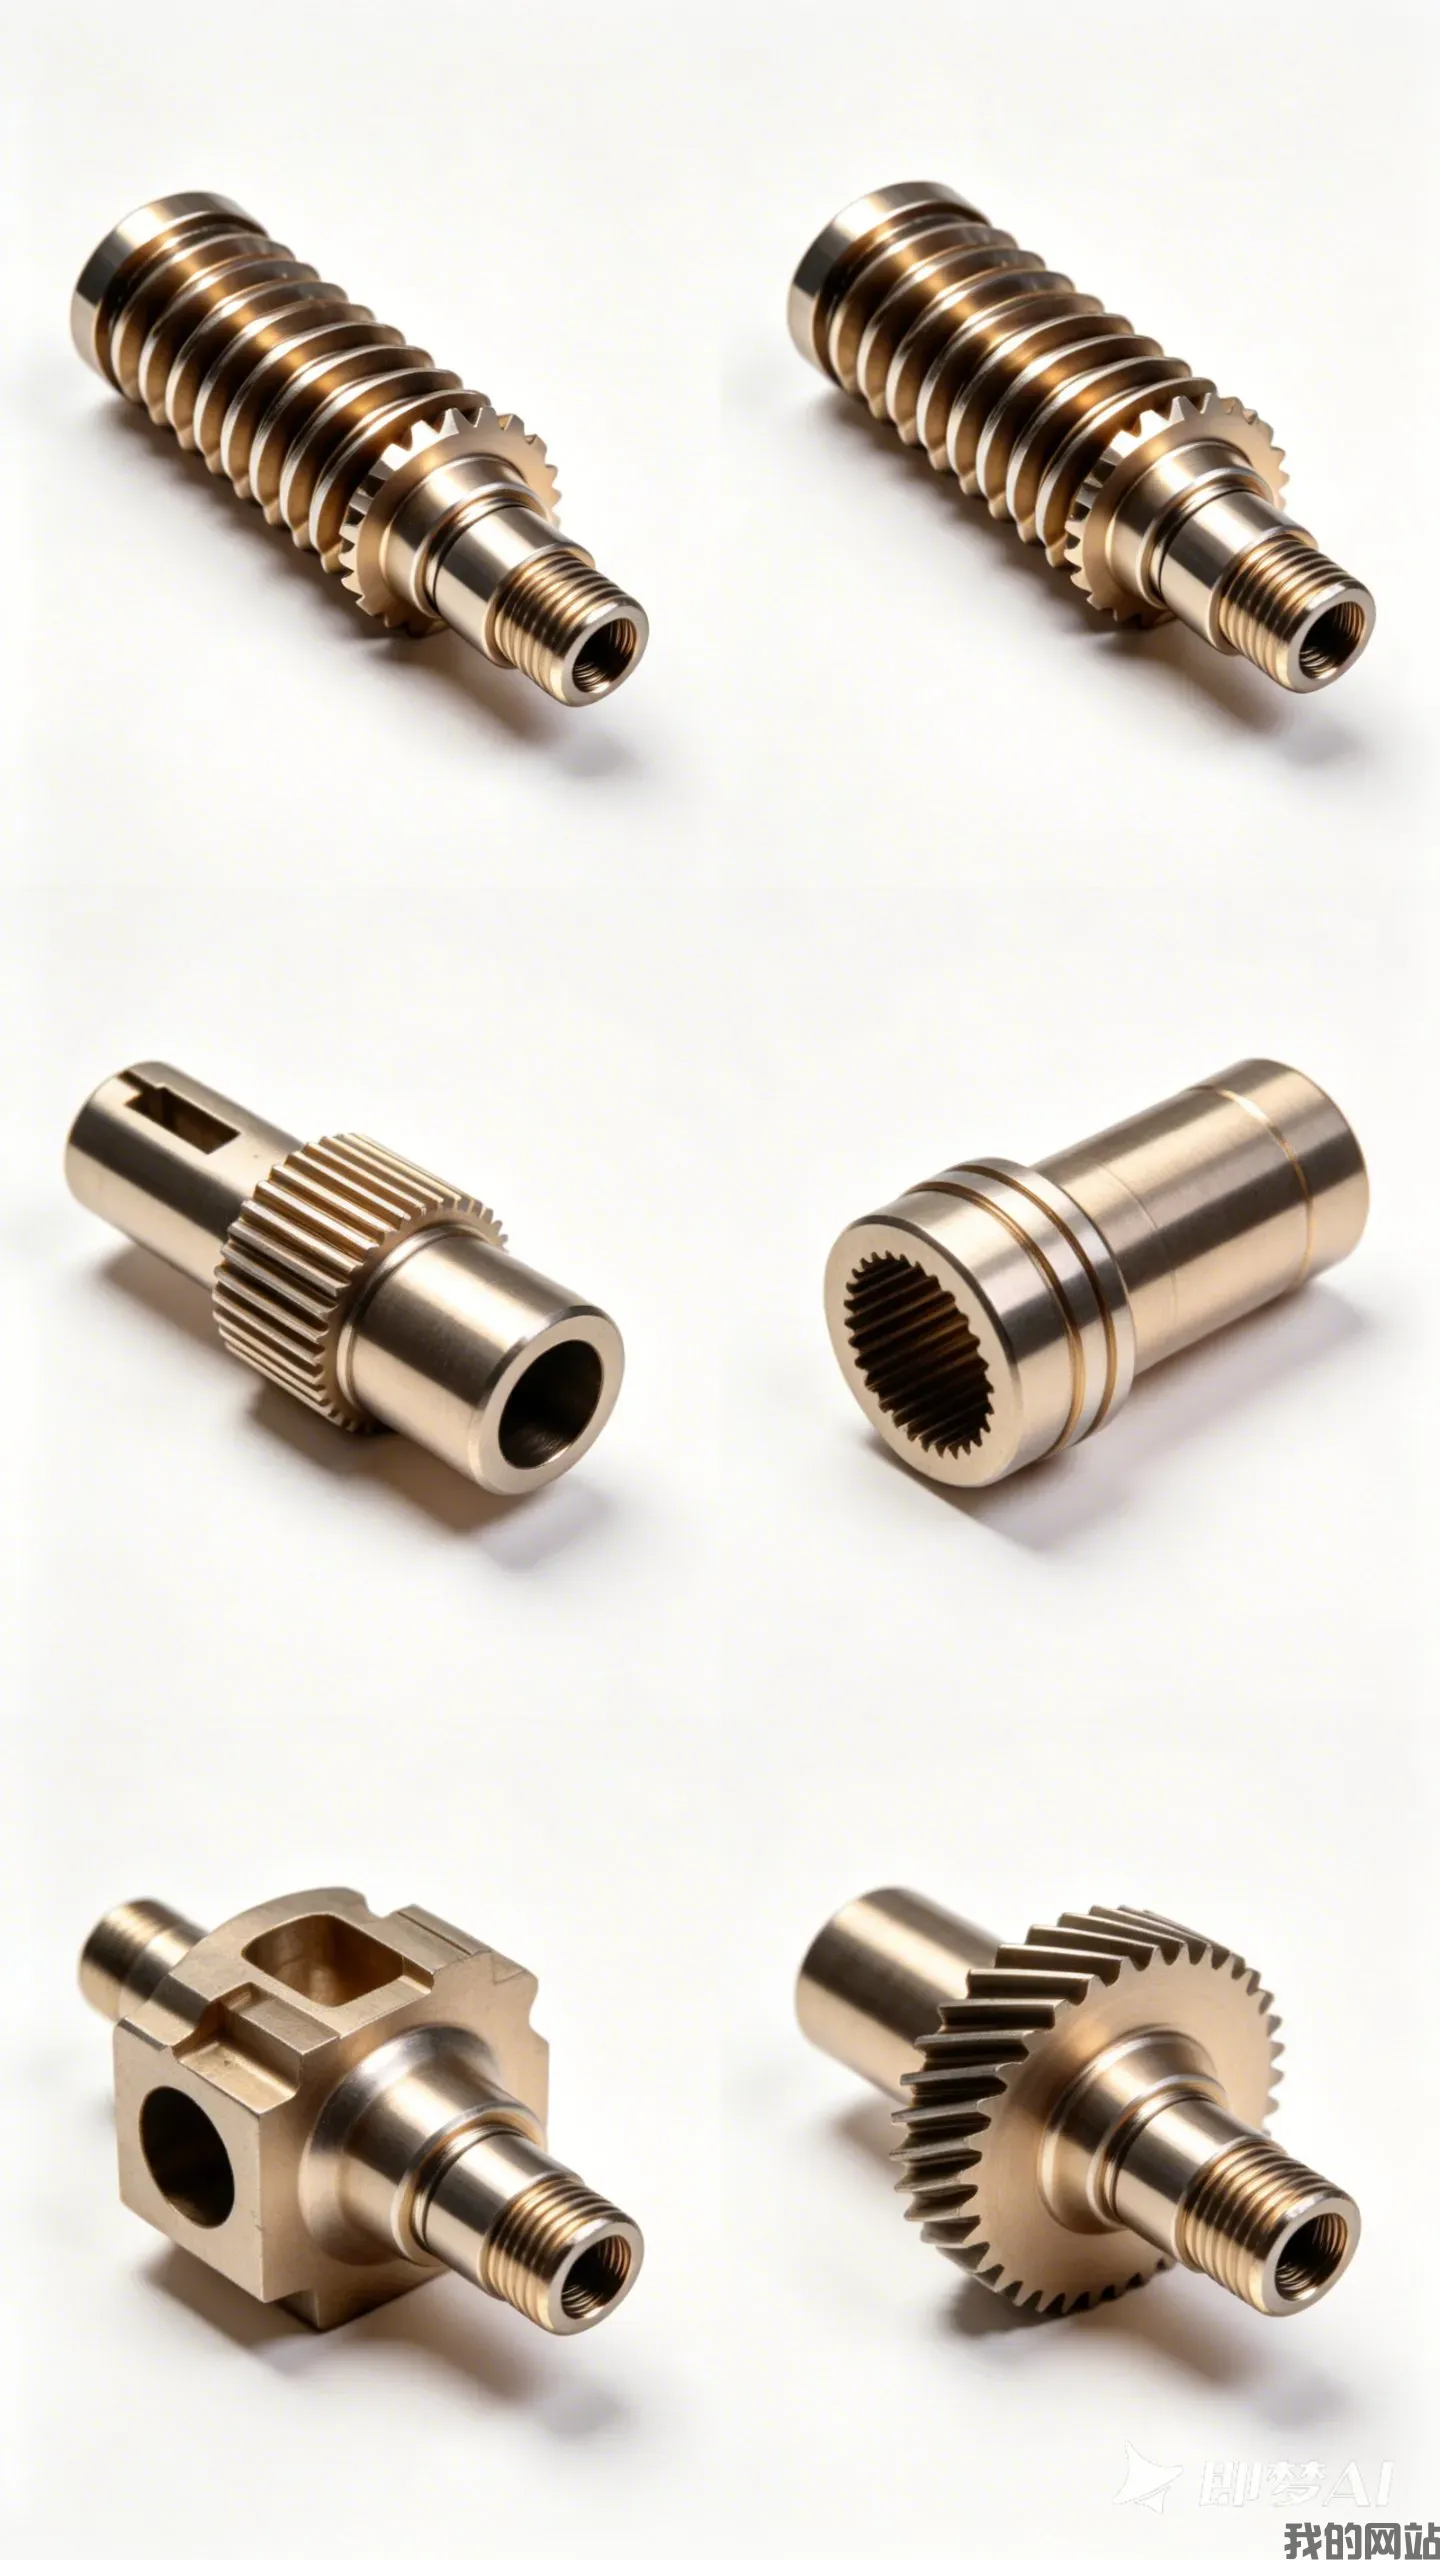
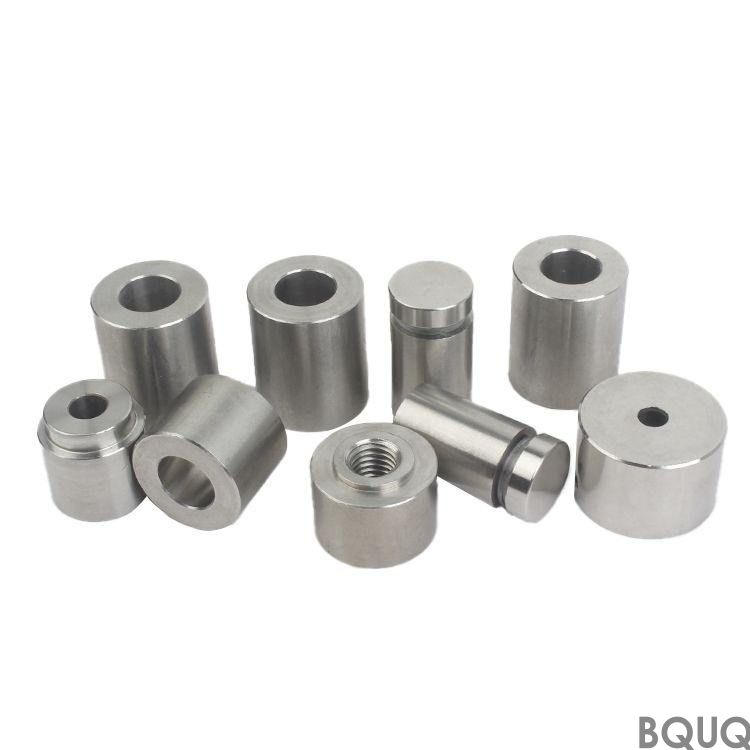
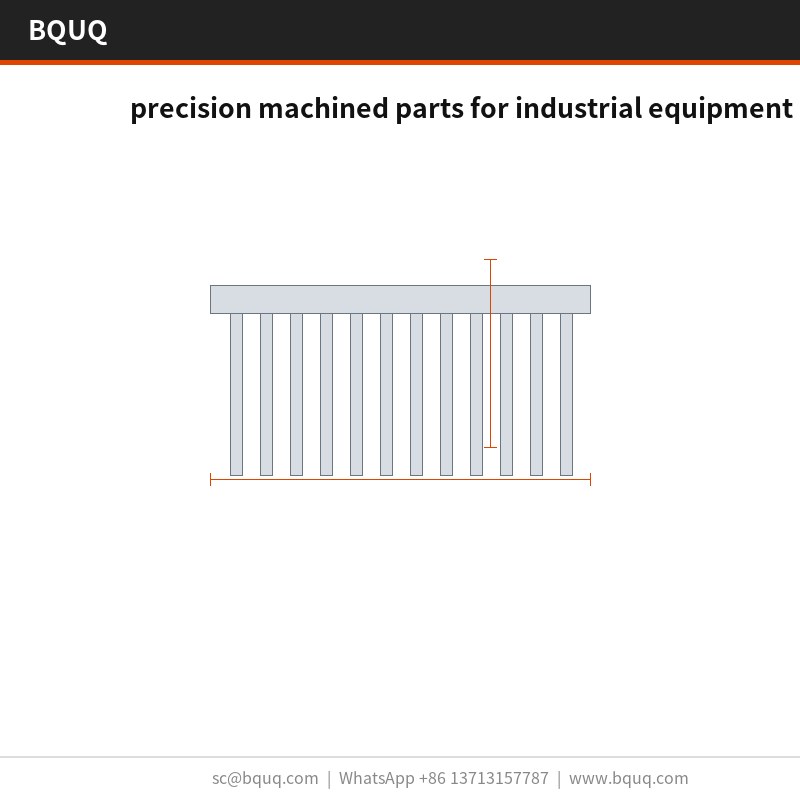
面向 aerospace 设计的该 工业设备精密加工零件,Titanium Grade 5 热阻为 。翅片实测 、片距 ,底板厚 ,出货前平面度确认到 。
设计思路与工艺
底板与翅片一体冲压成型,不存在钎焊接头失效风险。安装面 的平面度直接由模具保证,使界面材料的接触更均匀。
一次 行程即可成型整件 工业设备精密加工零件,零件成本不再随结构复杂度线性上升。模具精度 ,单件节拍 ,可支撑 产线。
冲压结构对抗批次波动的能力优于挤出:模具磨损首先表现为可测量的片距漂移,检测环节通过 就能发现,无需等到客户端。
同一 压力机系列可覆盖 至 翅厚,因此热设计优化只需改模,无需更换供应商。
冲压 Titanium Grade 5 让 工业设备精密加工零件 保持轻量,按包络不同重量为 ,同时不牺牲翅片密度——这在机箱风道长度已固定的场合尤其关键。
材料选择与表面处理
标准材料为 Titanium Grade 5,标配表面处理 electropolish Ra 0.2。若服役环境存在 aerospace 工况腐蚀顾虑,我们建议走钝化路线;若导热优先于重量,则改用紫铜 C110,热性能提升的同时单件重量约翻倍。
可选公差等级
一般尺寸按 控制, 等关键特征单独管控。成型几何继承模具重复精度 ,孔位控制在 。更严等级需要增加一道冲压工序,因此在开模前而非开模后决定更划算。
出货前检验
每批附 出具的三坐标报告,记录平面度、片距、底板厚度与孔位,超出 的零件在离开产线之前即被标记。
批次追溯从卷材到纸箱:炉号、冲压行程区间与检验记录全程绑定,客户端问题可回溯到具体生产批。
平面度在大理石平台上而非铸铁平台上测量,因为 up to 1000 mm length 尺寸下的 在未研磨的平板上读数会失真,报告中两种读数都会记录。
最终防护方式为 。每箱标注批次、数量与检验状态,记录按 ISO9001 文件要求保存 10 年。
应用场景
aerospace 客户通常出于耐腐蚀考虑指定 Titanium Grade 5,随后按 控制图纸。 的产线可在不开二供的情况下消化其量产需求。
aerospace 的包装与振动要求推动结构设计走向一体成型。冲压 工业设备精密加工零件 没有会蠕变的胶层,而这正是双件式散热器的典型失效模式。
在 aerospace 应用中,底板通常同时作为安装界面。 板厚配 平面度,为 aerospace 导热垫提供稳定贴合面。
aerospace 设计通常采用 2.0 m/s 强制风冷路径。 下 的表现意味着 aerospace 可在低于噪声限值的前提下达到目标。
技术规格
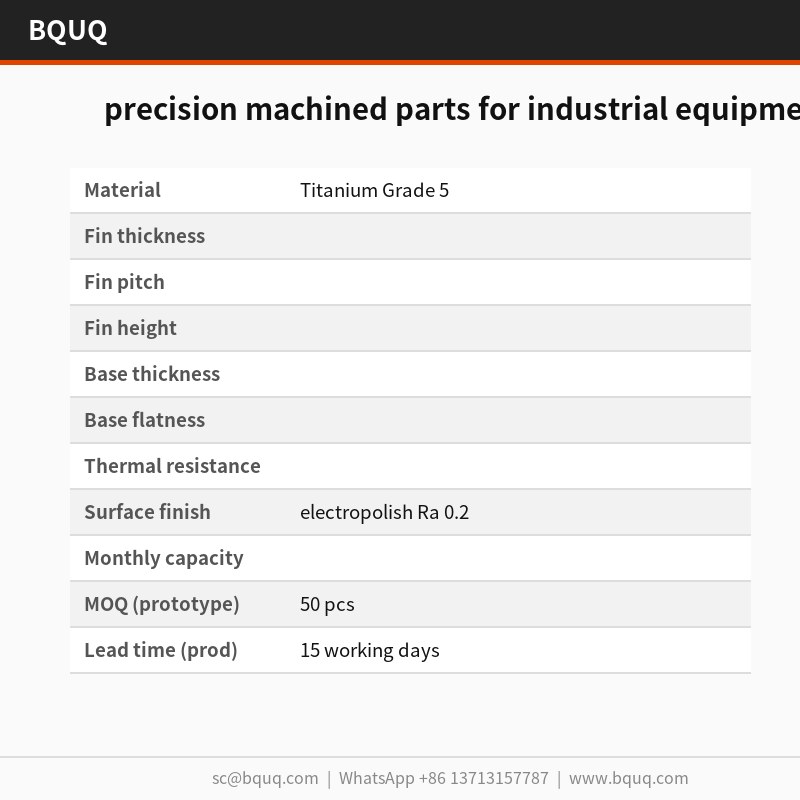
| 参数 | 规格 / 范围 |
|---|
| 材料 | Titanium Grade 5 |
| 表面处理 | electropolish Ra 0.2 |
| 尺寸范围 | up to 1000 mm length |
| 起订量(打样) | 50 件 |
| 起订量(量产) | 500 件 |
| 交期(打样) | 5 个工作日 |
| 交期(量产) | 15 个工作日 |
FAQ:下单前常见问题
这款 工业设备精密加工零件 的最小起订量是多少?
打样起订 50 件,量产起订 500 件。低于打样数量时模具摊销会主导单价,因此我们按打样方案报价:。
可以针对我们的应用定制 工业设备精密加工零件 吗?
可以。提供图纸或样品,我们在 3 个工作日内回复 DFM 说明。大多数 aerospace 定制仅调整 、 或孔位排布,三项都属于现有 压力机的改模,无需新增设备。
推荐使用什么材料?
标准方案是 Titanium Grade 5。腐蚀性环境下的 aerospace 我们会指定 6063-T5 并搭配 electropolish Ra 0.2;追求最高导热则改用紫铜 C110,成本与重量上升,但在相同包络下热阻约可降低一半。
安装面的平面度是多少?
在 条件下测得 。这个数值对 aerospace 尤为关键,因为导热垫需要均匀贴合。若装配要求更高,请提前说明,我们可增加精磨工序。
工业设备精密加工零件 有多种尺寸吗?
产品系列覆盖 up to 1000 mm length,单件重量从 。底板为冲压成型,新增尺寸只需更换模芯而非新增产线,开发周期通常 2 周而非 8 周。
生产与交付
东莞工厂直供:卷材、成型、表面处理与检验在同一厂区内完成,因此 平面度在打包前即可验证。
我们的 aerospace 经验可回溯至 2015 年首个模具项目。正因为这段积累,标准 electropolish Ra 0.2 与 的标定偏保守而非乐观。
模具自制,这正是 能在整个 项目周期内保持稳定、而非逐件漂移的原因。
获取报价: sc@bquq.com | WhatsApp +86 13713157787 | 中国东莞
产品图集
参数